


Если системе управления не хватает момента для уверенного старта, сначала нужно определить, какая часть нагрузки приходится на трение в редукторе. В червячной передаче АФП помогает снизить стартовое трение в скользящем контакте, но не заменяет расчет редуктора: изменение трения может повлиять на его КПД, тепловой режим и самоторможение. Поэтому решение проверяют на конкретном узле и в рабочих условиях.
Статья пригодится инженерам и техническим специалистам, которые разбирают причины затрудненного пуска, а также закупщикам, которым нужно сопоставить требования к покрытию с параметрами оборудования. Ниже рассмотрены ориентировочные значения КПД червячного редуктора, область применения АФП, требования к нанесению и контроль толщины.
Почему возникает низкий пусковой момент редуктора
Недостаток момента при старте не всегда означает, что привод неверно подобран.
В червячной передаче значительная часть потерь связана со скольжением, а трение в контакте влияет на усилие, необходимое для начала движения. Если узел запускается периодически, работает на низкой или средней скорости либо стартует под нагрузкой, сопротивление страгиванию может стать заметным фактором для системы управления.
Для передачи с высоким передаточным числом потери особенно существенны. При передаточном числе i = 50 приводимые оценки КПД червячной передачи находятся примерно в диапазоне 30-60%; в других расчетных материалах для высоких передаточных отношений встречается диапазон 20-50%. Эти значения нельзя переносить на конкретный редуктор без учета его геометрии и условий работы, но они показывают, почему оценка только по мощности двигателя может быть недостаточной.
Что проверить до выбора покрытия
Сначала нужно подтвердить, что проблема связана именно с трением в редукторе, а не с другими элементами привода или алгоритмом управления. Для диагностики сопоставляют условия пуска с режимом работы и оценивают, возникает ли затруднение регулярно, например после остановки под нагрузкой или при периодическом движении. Если причина не установлена, покрытие может изменить поведение передачи, но не устранить исходную неисправность.
Важно различать недостаток располагаемого момента привода и высокий момент страгивания механизма. В первом случае требуется оценить соответствие привода нагрузке и режиму запуска. Во втором снижение трения в контактной паре может уменьшить сопротивление началу движения. Такой подход особенно уместен для скользящих контактов, однако результат зависит от поверхности, подготовки и равномерности покрытия.
Снижение трения также меняет условия работы червячной пары. Оно может повлиять на КПД и тепловую нагрузку, а также на самоторможение. Поэтому до изменения поверхности следует зафиксировать исходное поведение редуктора, а после нанесения оценить пуск, работу под нагрузкой и удержание механизма. Для инженера это способ отделить эффект покрытия от остальных параметров системы управления.
КПД червячного редуктора: таблица ориентировочных значений
Таблица КПД червячного редуктора помогает предварительно оценить порядок потерь, но не заменяет данные изготовителя для конкретного типоразмера.
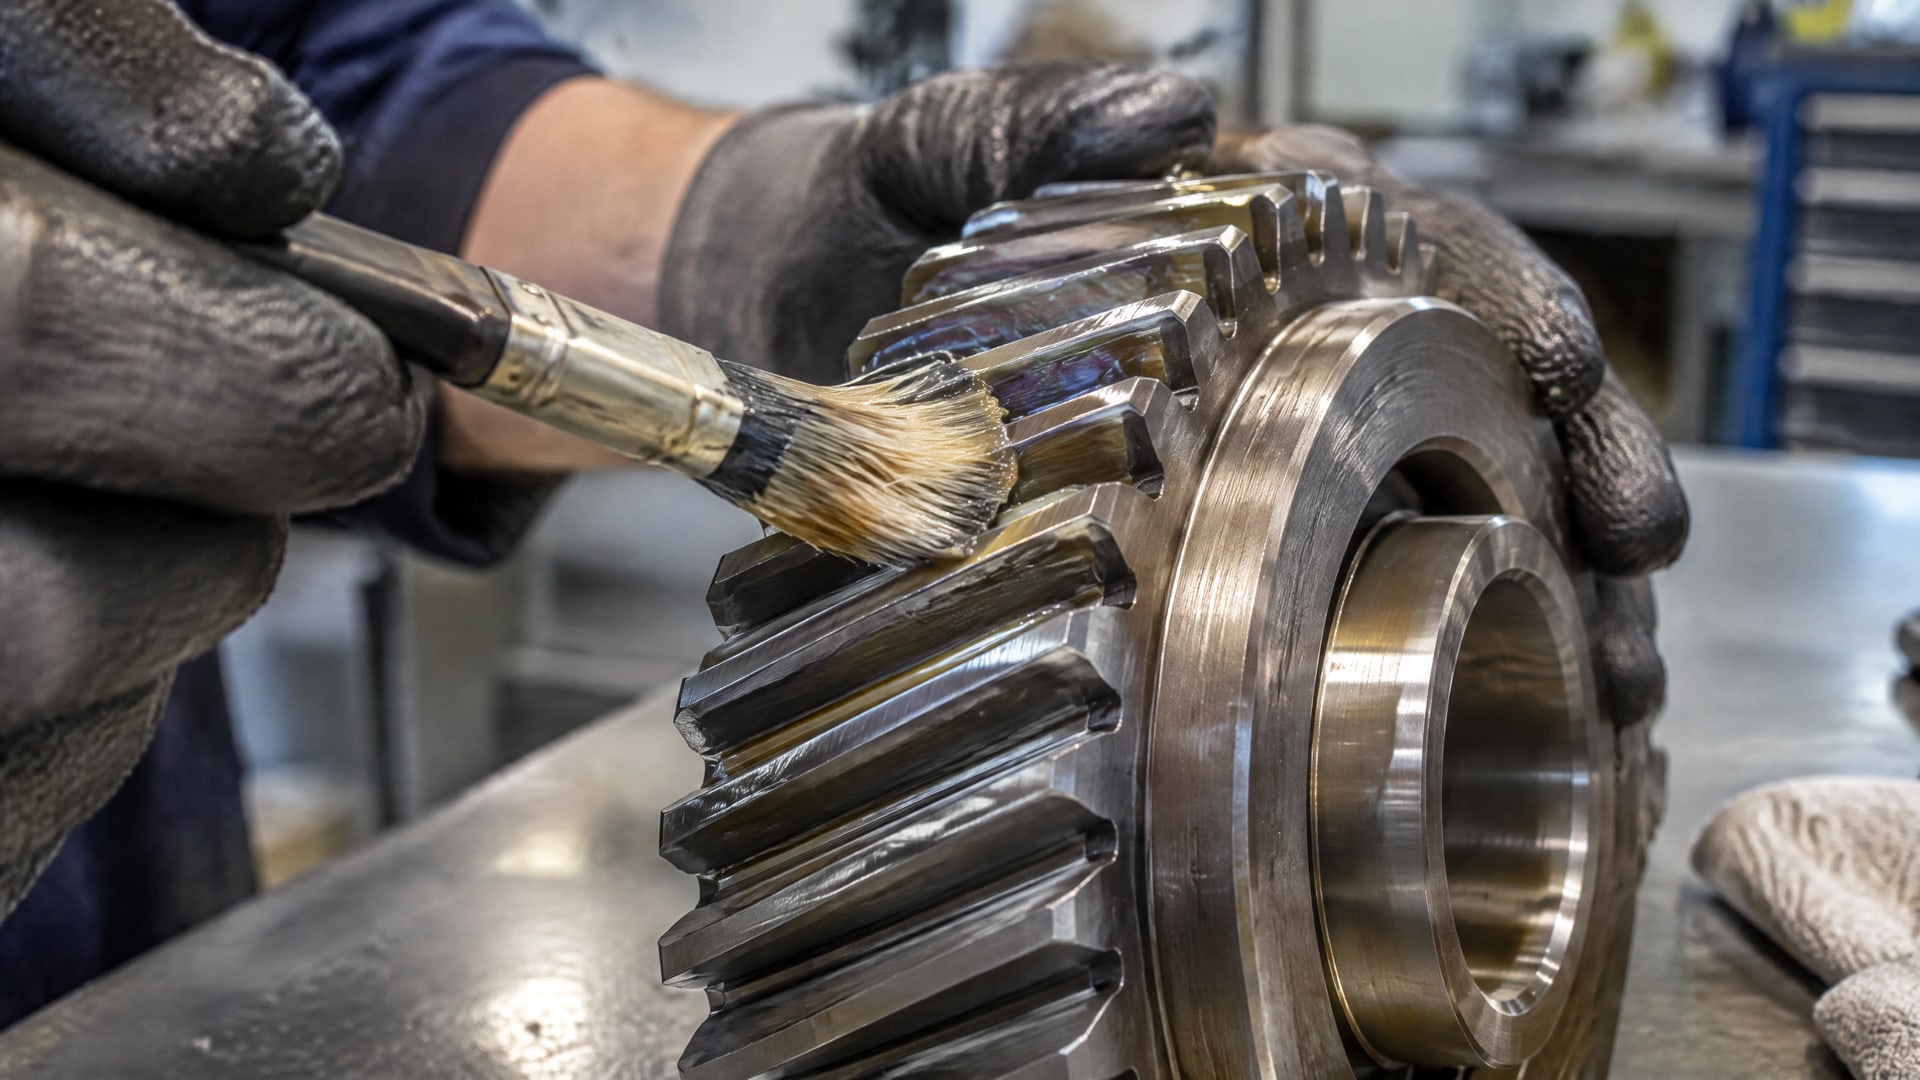
В доступных расчетных таблицах значения сгруппированы по передаточному отношению. Чем оно выше, тем заметнее влияние скольжения на результат, хотя фактический КПД также зависит от угла подъема и условий работы.
| Передаточное отношение | Ориентировочный КПД |
|---|---|
| 5:1-10:1 | ~78-90% |
| 20:1-30:1 | ~58-78% |
| 50:1-80:1 | ~35-62% |
Для отдельных промышленных типоразмеров приводятся значения КПД 84-85%. Это частные данные по конкретным редукторам, а не общая характеристика всех червячных передач. Диапазон 20-98%, встречающийся в обзорных материалах, также отражает различие конструкций и режимов, а не гарантированный показатель для любой модели.
Как использовать таблицу при подборе
Сначала найдите передаточное отношение и сопоставьте его с ориентиром в таблице. Затем сверяйтесь со спецификацией конкретного редуктора: рабочими условиями, допустимой нагрузкой и показателями, указанными для выбранного типоразмера. Если в документации задан КПД 84-85%, не следует подменять это значение усредненным ориентиром для всей категории.
Расчетный КПД важен не только для оценки потребляемой мощности. При снижении трения меняется доля потерь, поэтому меняются и условия тепловой работы узла. Для системы управления важно проверить, достаточен ли доступный момент на старте, а для редуктора - сохраняется ли приемлемый режим при длительной работе. Доступные диапазоны не дают универсального способа пересчитать эти показатели после нанесения АФП.
Поэтому таблица полезна как первый фильтр, а не как основание для окончательного решения. Если редуктор работает при высоком передаточном отношении, а механизм запускается под нагрузкой, инженеру следует рассматривать пусковой момент, КПД и тепловую нагрузку совместно. После изменения контактных свойств дополнительно проверяют самоторможение: его нельзя считать гарантированным только потому, что в конструкции используется червячная передача.
Как АФП помогает снизить трение редуктора
Антифрикционное покрытие формирует на поверхности тонкую сухую пленку.
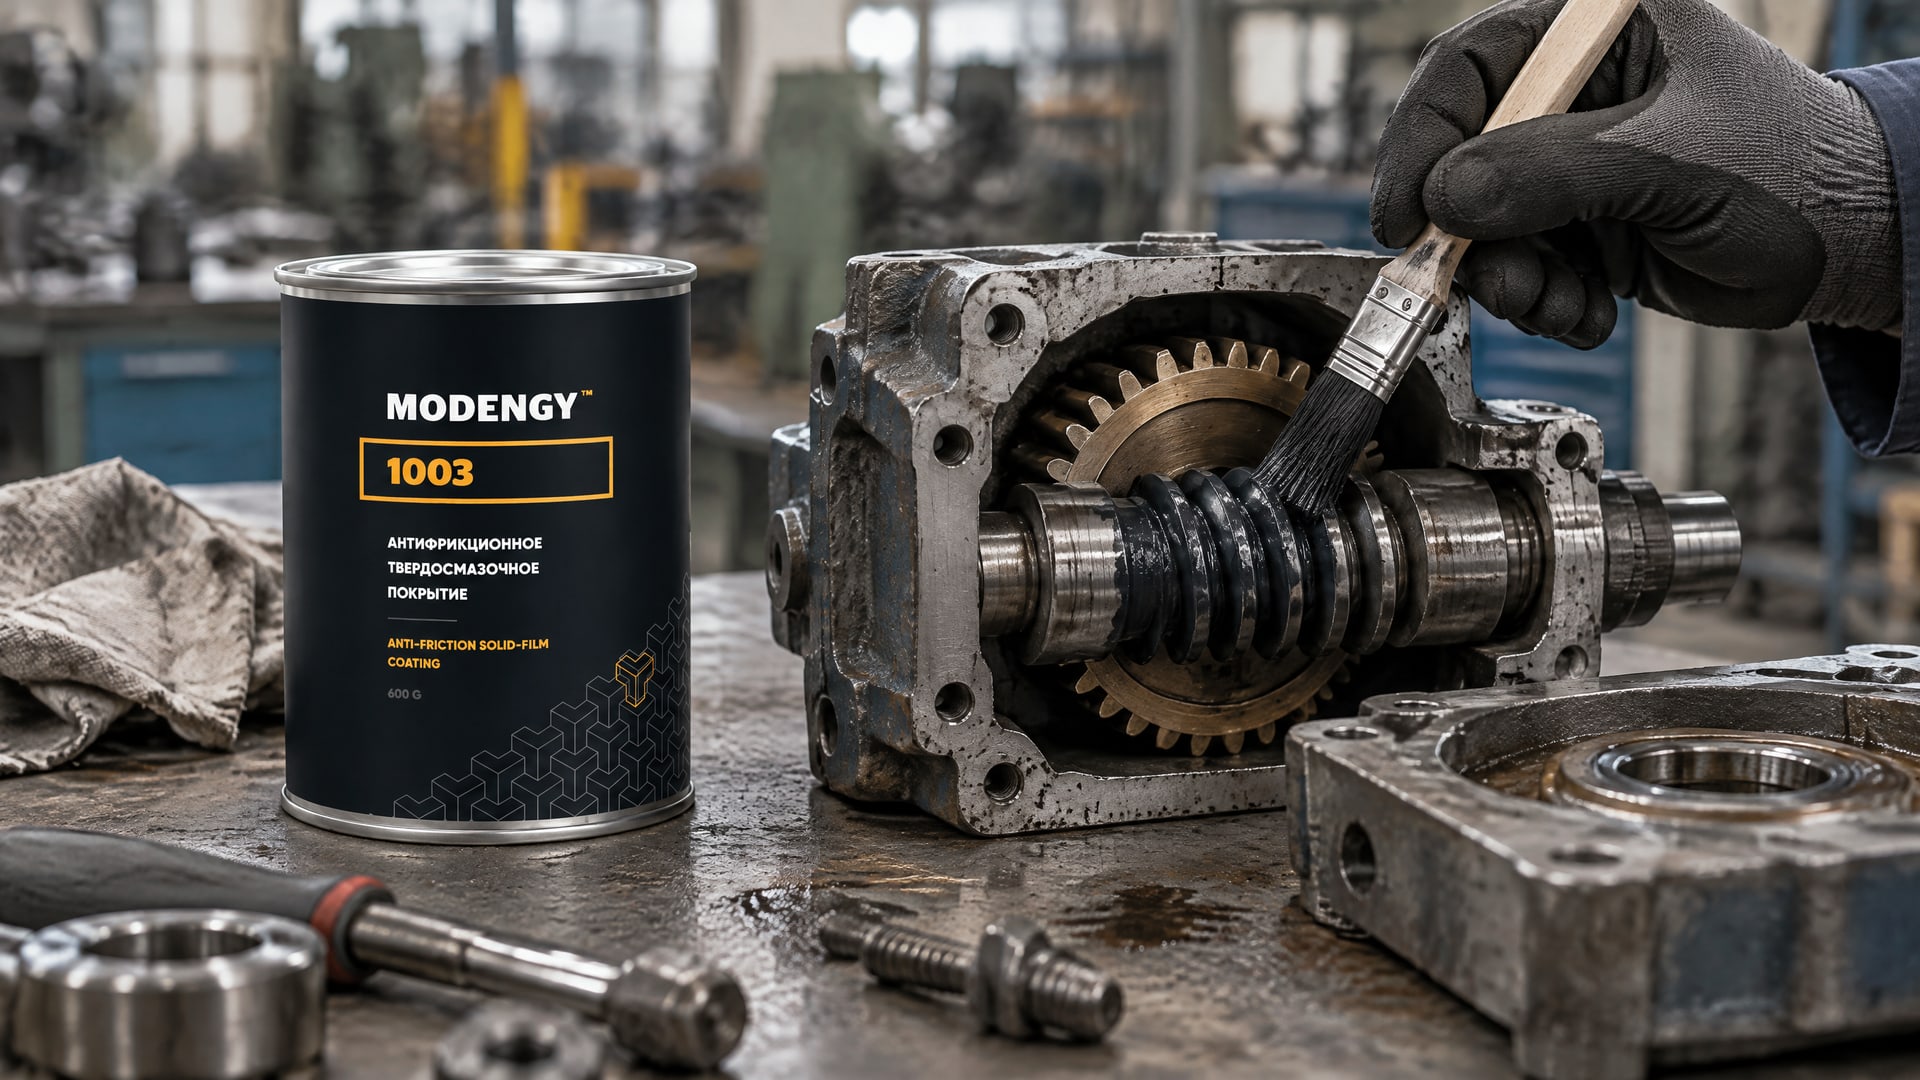
Для скользящих контактов она может снизить трение при страгивании и помочь в ситуациях, где обычная смазка недостаточна именно в момент пуска. АФП применяют также для обкатки, защиты от задира, снижения риска stick-slip, аварийной смазки, защиты от коррозии и облегчения сборки. Это функциональный способ изменить свойства конкретной пары, а не универсальная замена жидкой или пластичной смазке во всей системе.
Проблема особенно заметна при периодическом движении, запуске под нагрузкой и риске заедания. Если привод располагает небольшим запасом момента, высокое сопротивление в контакте может мешать повторяемому старту. В таких условиях важны не только состав покрытия, но и состояние поверхности, толщина сухой пленки и стабильность процесса. Нанесение без подготовки или с неравномерным слоем не гарантирует одинакового результата на всех деталях.
Для червячных редукторов, где нужно уменьшить стартовое трение в контактной паре, в работу вводят MODENGY 1003: покрытие полимеризуется при +170 °C за 20 минут и предназначено для снижения трения. Это решение рассматривают именно как обработку поверхности узла, а итог оценивают по фактическому пуску. После нанесения нужно проверить не только момент страгивания, но и тепловую нагрузку и самоторможение, поскольку снижение трения может изменить поведение передачи.
Что покрытие не гарантирует
АФП не исправляет неверный выбор передаточного отношения и не заменяет проверку соответствия привода нагрузке. Также нельзя автоматически заключать, что после нанесения редуктор сохранит прежнюю способность к самоторможению. Если удержание нагрузки принципиально для механизма, его проверяют отдельно после обработки, а не выводят из типа передачи.
Эффект покрытия зависит от конкретной пары и условий эксплуатации. Поэтому перед промышленным применением важно определить, какие поверхности обрабатывают, как готовят детали и каким способом контролируют пленку. Инженерная оценка должна включать запуск под характерной нагрузкой, работу в установившемся режиме и проверку изменений в поведении механизма. Только так можно понять, решает ли покрытие задачу снижения трения редуктора, не создавая нежелательных изменений в работе системы.
Антифрикционное покрытие: нанесение и подготовка поверхности
Ресурс покрытия зависит от подготовки детали и соблюдения заданной толщины.
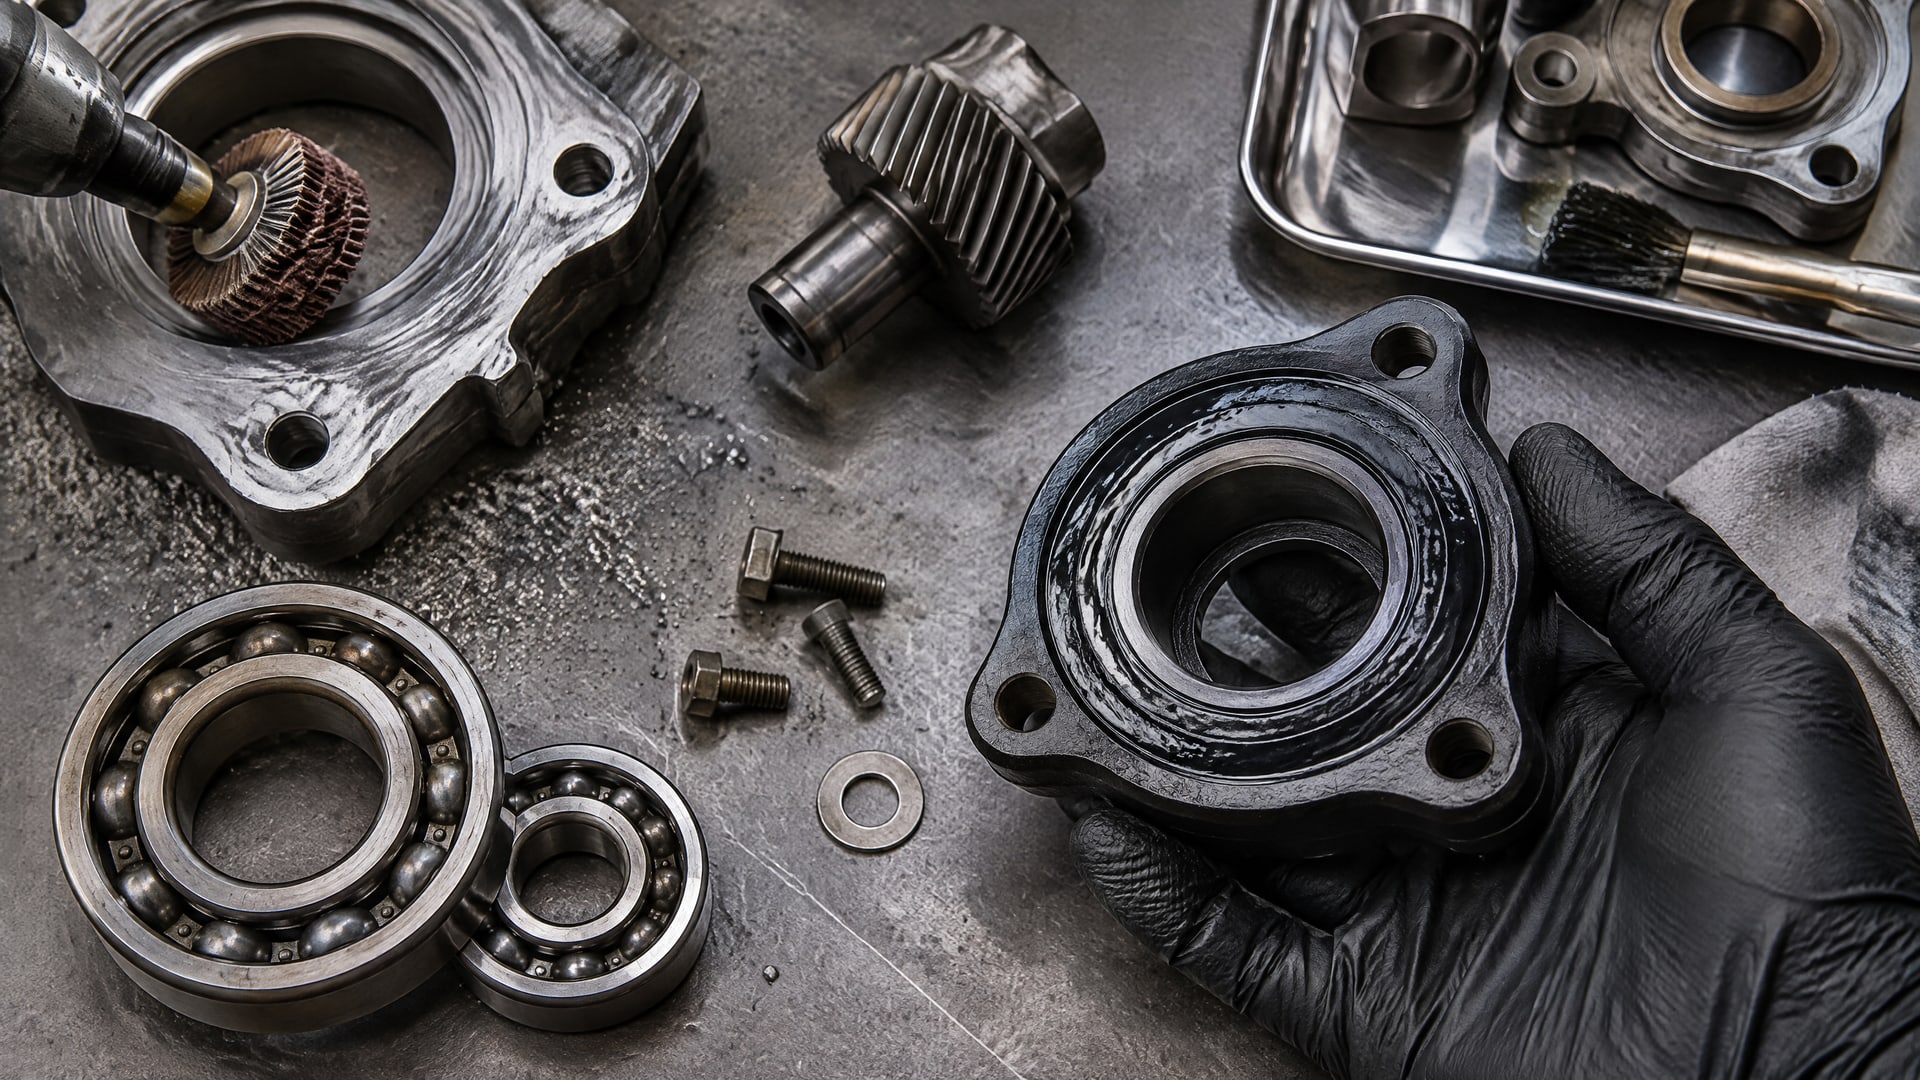
Поверхность перед нанесением тщательно обезжиривают: загрязнения ухудшают адгезию и могут привести к нестабильному результату. В зависимости от материала и процесса применяют также предобработку, например фосфатирование или пескоструйную обработку. Выбор подготовки должен соответствовать детали и технологии покрытия, а не выполняться автоматически для любого узла.
Типичная толщина сухой пленки составляет 10-20 мкм. Для отдельных систем указан диапазон 5-20 мкм. Эти значения не следует воспринимать как взаимозаменяемую норму для всех АФП: целевой слой задают по выбранной системе и процессу. Увеличение толщины не означает автоматического улучшения защиты. Избыточный слой может повлиять на стабильность размеров и рабочие условия контактной пары.
Контроль толщины и равномерности
Функциональное покрытие должно иметь равномерную пленку по обрабатываемой поверхности. В автоматизированных промышленных процессах встречаются допуски по толщине около ±10 мкм или ±15 мкм, в зависимости от технологии. Это примеры процессного контроля, а не единое требование для любого покрытия. Допуски при антифрикционном покрытии задают с учетом допустимого диапазона толщины, геометрии детали и способа нанесения.
Для повторяемого пуска особенно важно контролировать не только среднее значение, но и равномерность слоя на рабочих поверхностях. Разброс толщины может привести к различиям в поведении деталей, обработанных в одном цикле. Поэтому порядок нанесения и контроля фиксируют в технологической документации, а готовые детали проверяют по установленной процедуре. Если технологический процесс не позволяет обеспечить равномерность, результат на механизме может быть менее предсказуемым.
До запуска партии следует согласовать требования к подготовке, толщине и допускам с исполнителем нанесения. Затем проводят проверку на деталях, соответствующих серийному процессу, и оценивают работу узла после обработки. Для снабженца это означает, что в закупочной документации важно указывать не только название покрытия, но и требования к результату и контролю. Для инженера - заранее определить критерии приемки, связанные с геометрией и работой редуктора.
Как проверить результат после нанесения АФП
Проверка должна отвечать на исходный вопрос: стало ли приводу легче запускать механизм и сохранились ли требуемые рабочие свойства редуктора.
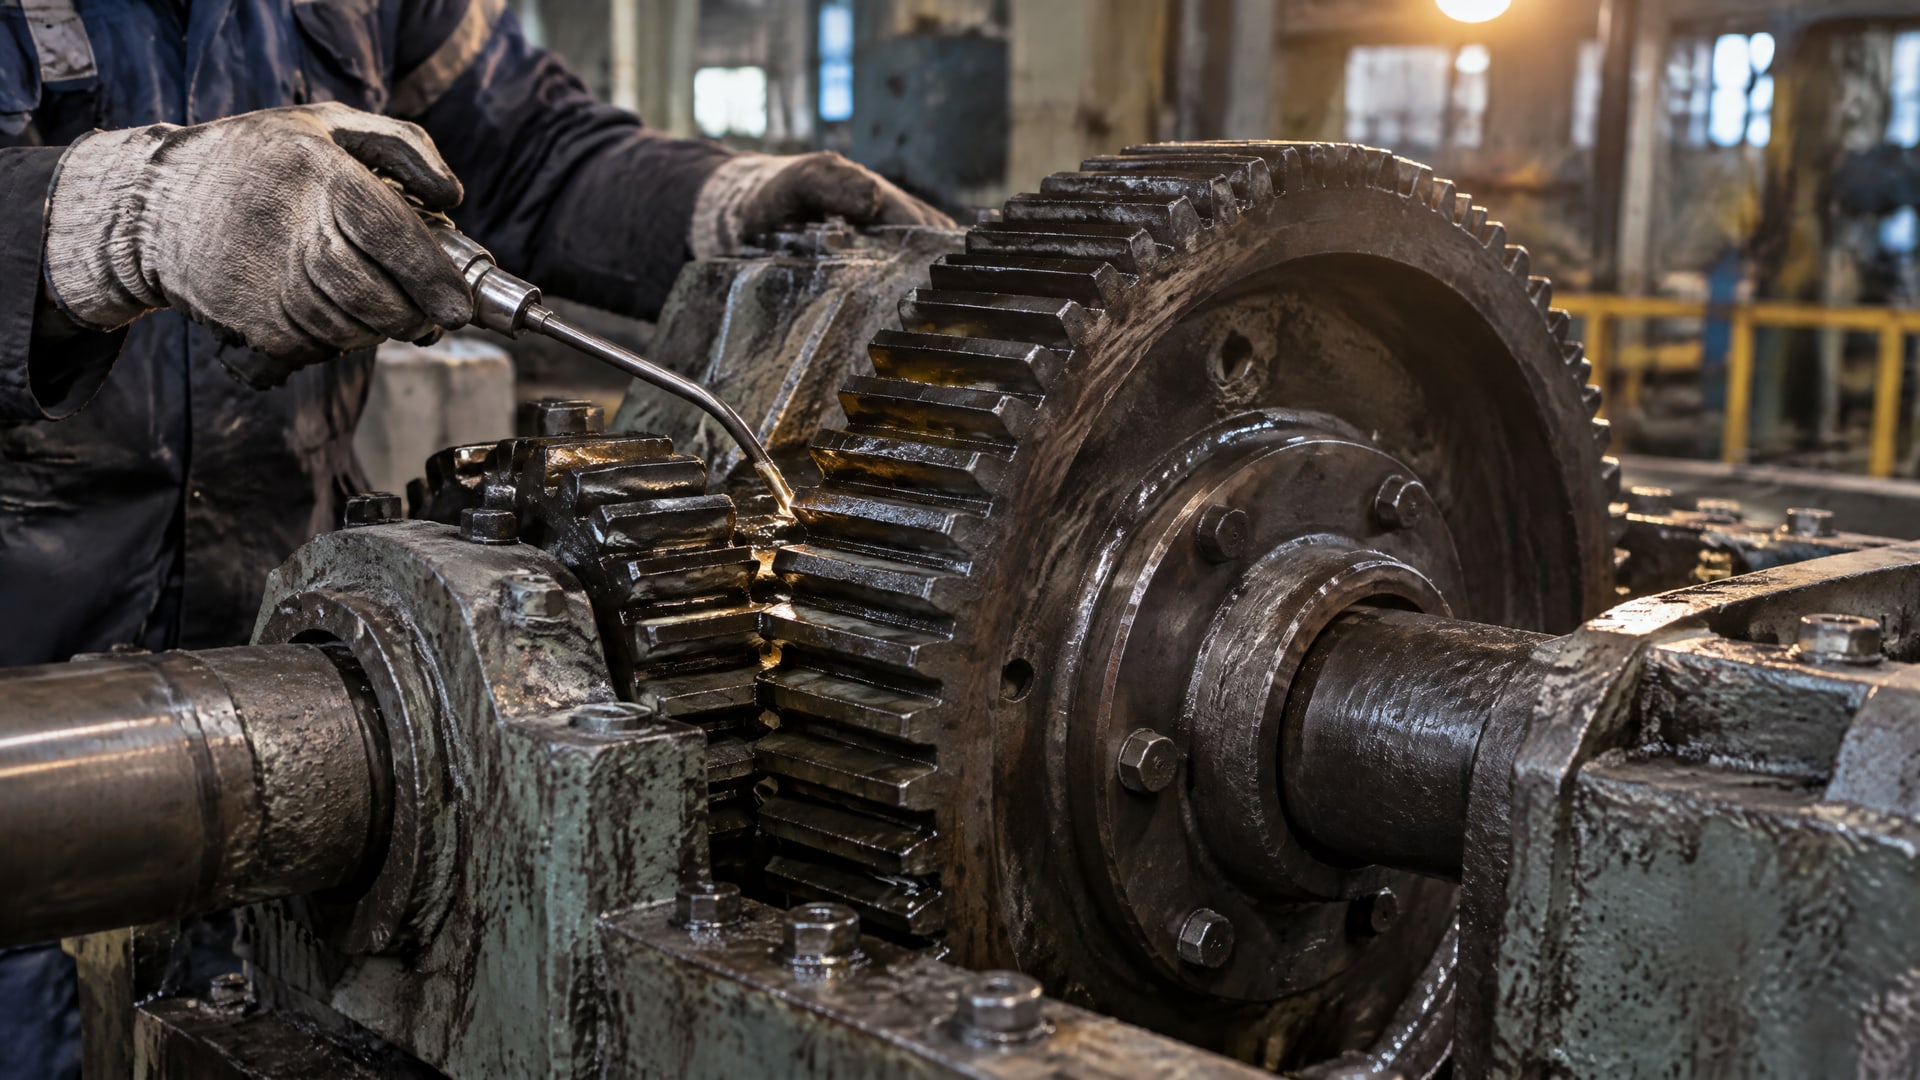
До обработки фиксируют условия, при которых возникает проблема, и поведение узла при запуске. После нанесения повторяют оценку в сопоставимых условиях. Если нагрузка или режим работы изменились, сравнение будет неполным и может привести к неверному выводу об эффективности покрытия.
В ходе проверки оценивают момент страгивания, повторяемость запуска и работу передачи под нагрузкой. Отдельно контролируют тепловой режим и самоторможение, поскольку уменьшение трения может повлиять на оба аспекта. Если механизм должен удерживать положение без дополнительного тормозного устройства, это требование проверяют по фактической конфигурации и режиму, а не предполагают по наличию червячной пары.
Последовательность инженерной оценки
Уточнить, связано ли затруднение пуска с трением в редукторе, а не с нагрузкой или работой системы управления.
Зафиксировать передаточное отношение и исходные характеристики, включая данные о КПД, если они указаны для конкретной модели.
Согласовать материал и подготовку поверхности, целевую толщину покрытия и допустимые отклонения.
Проверить результат на деталях, обработанных по тому же процессу, который планируется для рабочего узла.
Сопоставить пуск, работу под нагрузкой, тепловой режим и самоторможение до и после обработки.
Численные ориентиры из таблиц КПД не заменяют испытание конкретной сборки. Например, диапазоны 58-78% для отношений 20:1-30:1 или 35-62% для 50:1-80:1 дают представление о разбросе, но не предсказывают результат покрытия. Даже указанный для отдельных типоразмеров КПД 84-85% относится к конкретным изделиям. Поэтому вывод делают по документации редуктора и проверке его работы после нанесения.
Для закупки и внедрения полезно заранее согласовать с исполнителем покрытия требования к подготовке и контролю толщины. Если применяются допуски порядка ±10 мкм или ±15 мкм, важно понимать, какой из них соответствует выбранному процессу и конструкции детали. Такой порядок упрощает приемку и позволяет связать технологические параметры с работой привода, а не оценивать покрытие только по факту его наличия.
Часто задаваемые вопросы
Какой КПД у червячного редуктора?
Единого значения для всех червячных редукторов нет. Ориентировочно для отношений 5:1-10:1 приводят диапазон 78-90%, для 20:1-30:1 - 58-78%, а для 50:1-80:1 - 35-62%. Фактический показатель зависит от конструкции и условий работы, поэтому для выбора проверяют спецификацию конкретной модели.
Может ли АФП улучшить пуск редуктора?
АФП может снизить стартовое трение в скользящем контакте, что полезно при периодическом движении, запуске под нагрузкой или риске stick-slip. Однако покрытие не устраняет любые причины затрудненного пуска. После нанесения нужно проверить момент страгивания, тепловой режим и самоторможение конкретного редуктора.
Какую толщину антифрикционного покрытия задают?
Для типовых систем приводятся диапазоны 10-20 мкм и 5-20 мкм. Выбор зависит от покрытия и технологии нанесения. Увеличивать толщину без обоснования не следует: избыточный слой может повлиять на размеры и рабочий режим. Допуск задают по процессу, для которого встречаются значения ±10 мкм и ±15 мкм.
Заменяет ли АФП смазку в редукторе?
Нет, АФП не следует считать универсальной заменой всей смазки. Его применяют для определенных задач в контактных парах, включая снижение трения, обкатку и защиту от задира. Необходимость и тип штатной смазки определяют по конструкции редуктора и условиям его эксплуатации.
Заключение
КПД червячного редуктора зависит от передаточного отношения, геометрии и трения, поэтому таблица дает только ориентиры. АФП может снизить сопротивление страгиванию в скользящем контакте, но одновременно способно изменить тепловой режим и самоторможение. Результат зависит от подготовки поверхности, равномерности пленки и соблюдения заданной толщины.
Практический следующий шаг - проверить причину затрудненного пуска, сверить параметры редуктора со спецификацией и согласовать технологию нанесения с требованиями к толщине и допускам. После обработки следует оценить запуск под характерной нагрузкой, нагрев и удержание механизма.