


Толщина слоя покрытия может уменьшить боковой зазор червячной передачи, если покрытие нанесено на рабочие поверхности зубьев. Насколько изменится зазор, зависит от фактической толщины после отверждения, покрытия обеих сопрягаемых поверхностей и расположения слоя в зоне контакта. Поэтому оценивать нужно не только номинальную толщину, но и итоговый размер деталей с покрытием.
Статья будет полезна инженерам, специалистам по ремонту и снабженцам, которые выбирают твердосмазочное покрытие для передачи или принимают обработанные детали. Разберем, как связаны толщина покрытия и люфт червячной передачи, чем отличаются мокрый и сухой слои, какие методы измерения применимы и как включить контроль зазора в приемку.
Как толщина слоя покрытия влияет на боковой зазор редуктора
Боковой зазор - это промежуток между рабочими поверхностями зубьев в зацеплении.
Если на одну или обе поверхности нанесен слой, он занимает часть этого промежутка. В результате боковой зазор редуктора может уменьшиться, а условия зацепления - измениться. Для оценки недостаточно знать только толщину покрытия на одной детали: важно учитывать обе сопрягаемые поверхности и фактическую геометрию зоны контакта.
В простом приближении влияние можно оценивать как сумму проекций слоев на направление измерения зазора. Однако универсального коэффициента пересчета толщины покрытия в изменение бокового зазора нет: результат зависит от геометрии зубьев и места, где измеряют толщину. Поэтому нельзя автоматически считать, что слой заданной толщины уменьшит зазор на такую же величину. Для конкретной передачи результат подтверждают размерным контролем и проверкой зазора после нанесения покрытия.
При небольшом исходном зазоре даже тонкое покрытие может оказаться значимым. Это особенно важно, если слой формируется на обеих сопрягаемых поверхностях или наносится неравномерно. Толщина в зоне контакта может отличаться от средней по детали, а локальное наращивание на кромках или в корне зуба не описывается одним номинальным значением.
Стандарты по измерению покрытий помогают получить данные о толщине, но сами по себе не задают допуск на зазор передачи. Например, ISO 2808:2019 описывает методы измерения покрытия, в том числе до и после отверждения. Допустимый боковой зазор нужно устанавливать отдельно, с учетом конструкции и требований к сборке.
При проектировании или ремонте полезно рассматривать толщину слоя как часть итогового размера зубьев, а не как независимую характеристику материала. До нанесения фиксируют исходный размер, после отверждения измеряют покрытие, а после сборки проверяют остаточный зазор. Такой порядок помогает выявить ситуацию, когда покрытие соответствует своему требованию по толщине, но собранная передача уже не соответствует требованию по зазору.
Толщина 1 слоя покрытия: мокрая пленка и результат после отверждения
Толщина 1 слоя покрытия не всегда совпадает с итоговой толщиной на детали.
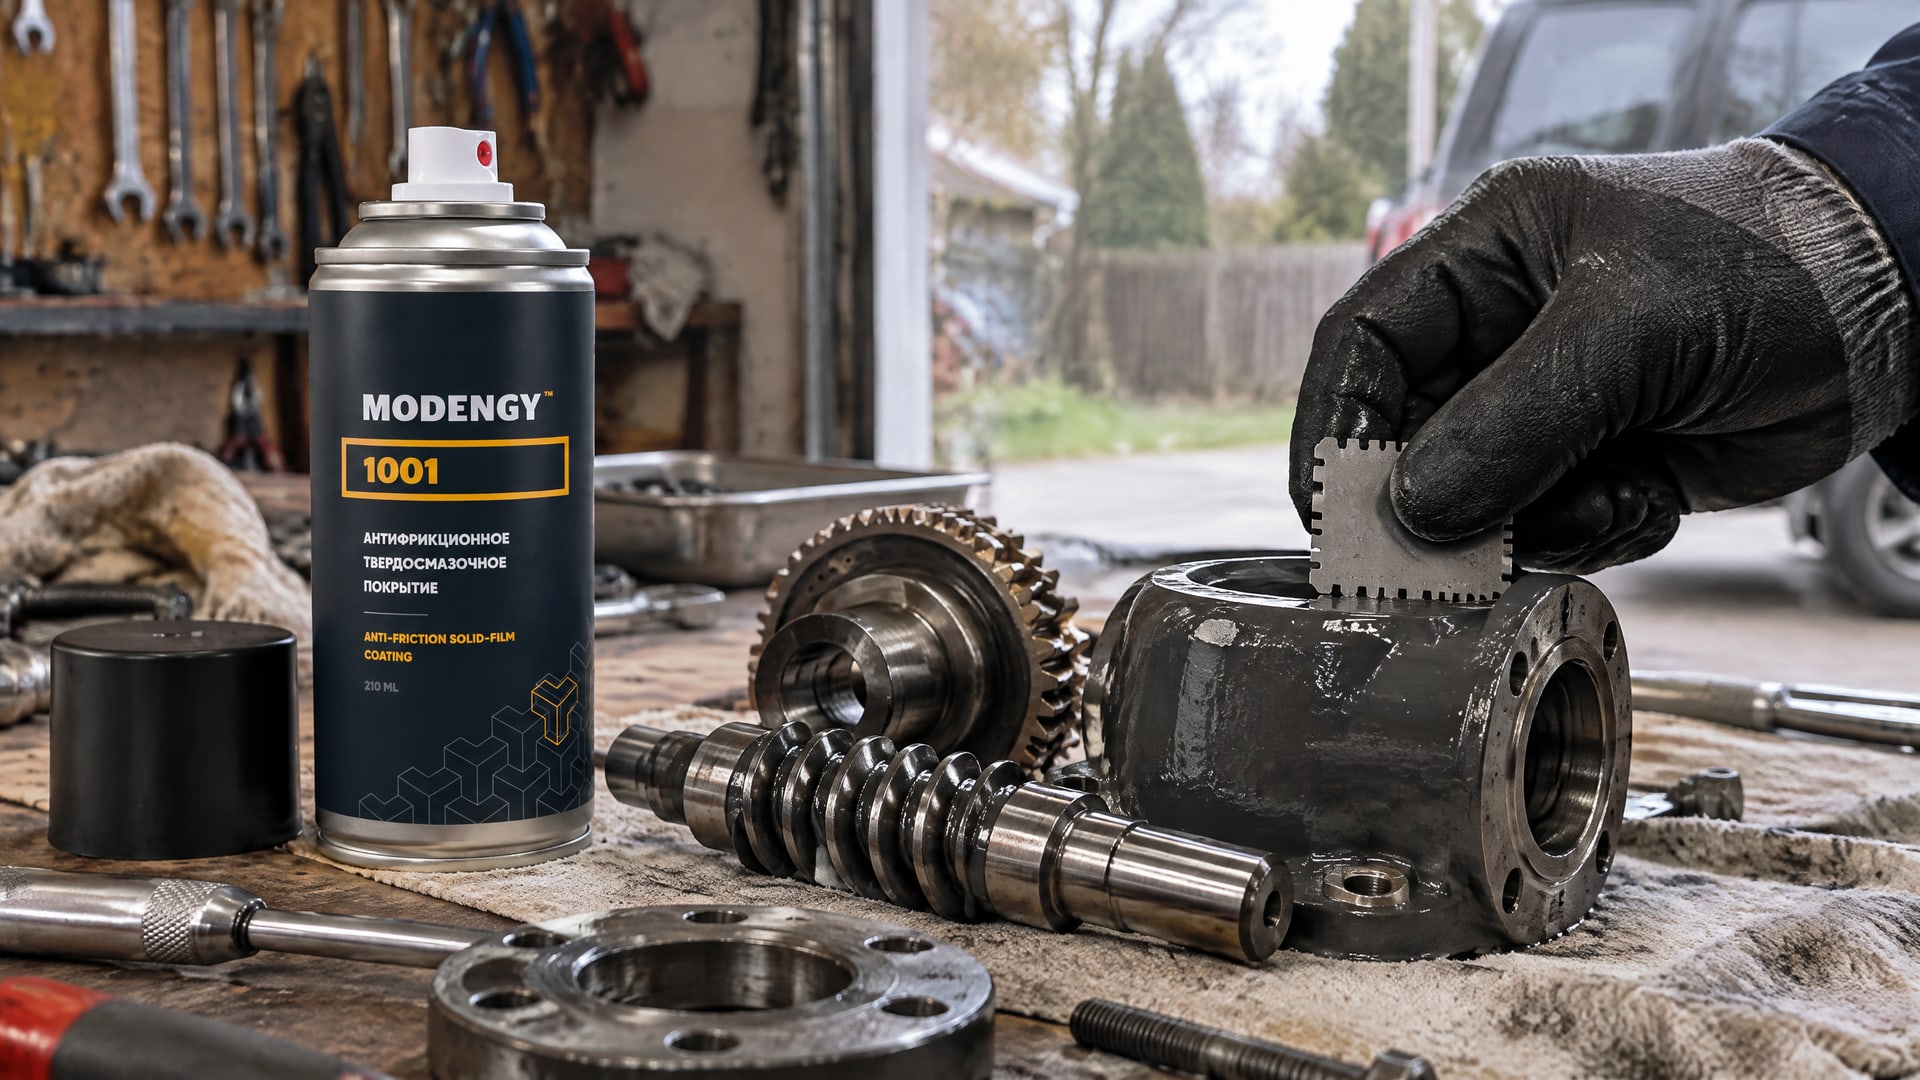
В процессе отверждения и усадки сухая пленка может отличаться от мокрого слоя. ISO 2808:2019 разделяет методы контроля толщины влажной пленки, сухой пленки и порошкового покрытия до отверждения. Для деталей червячной передачи важна прежде всего остаточная толщина после завершения технологического процесса.
Если в системе несколько слоев, контролировать нужно не только каждый слой отдельно, но и суммарное наращивание. В него входят праймер, промежуточный слой и финишное покрытие, если они предусмотрены технологией. Именно суммарная толщина на рабочих поверхностях влияет на итоговую геометрию зубьев. При этом разброс нанесения также имеет значение: одинаковое среднее значение не гарантирует одинаковой толщины в зоне зацепления.
Для приемки лучше заранее определить, что именно измеряют: мокрую пленку, сухой слой или покрытие после отверждения. Эти величины нельзя подменять друг другом. В документации на процесс стоит зафиксировать точки контроля, допустимый разброс и способ измерения. Если проверяют только среднее значение, локальный максимум на рабочей поверхности может остаться незамеченным.
При выборе твердосмазочного покрытия учитывают не только его функциональное назначение, но и влияние на размеры сопряженных деталей. Когда задача связана со снижением трения и износа в червячной передаче, в технологическую оценку включают MODENGY 1001: это антифрикционное твердосмазочное покрытие для сухой смазки и предотвращения заедания. Перед нанесением все равно требуется согласовать толщину после отверждения с размерными требованиями передачи.
Фраза «толщина покрытия слои» может относиться к разным областям применения, но для редуктора важно различать слои конкретной системы и их суммарную толщину на зубьях. Значения для асфальтобетонного или дорожного покрытия к этому расчету не относятся: у таких покрытий другая задача и другая геометрия контроля.
Измерение толщины слоя покрытия: методы и стандарты
Метод измерения выбирают по материалу основания и типу покрытия.
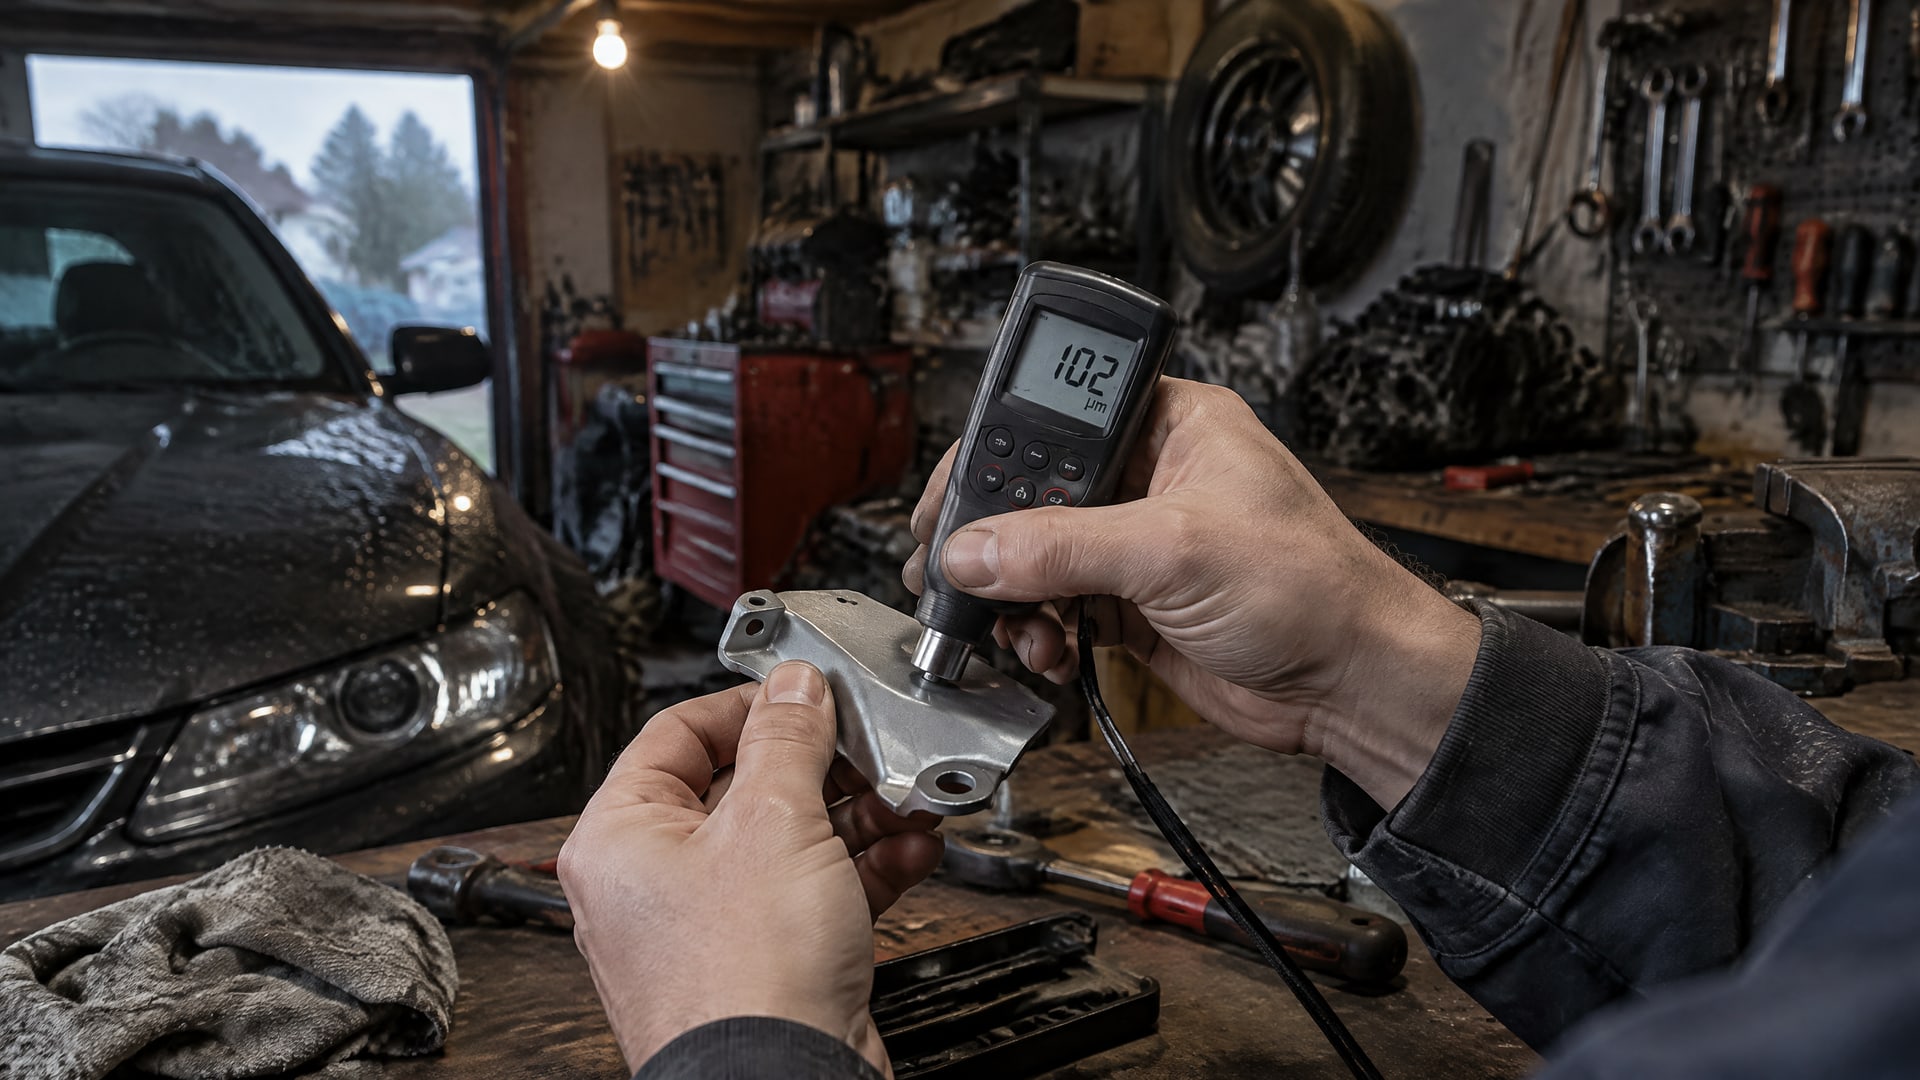
Один прибор не подходит для всех сочетаний материалов. ISO 2178:2016 применяют для неразрушающего измерения толщины немагнитных покрытий на магнитном основании. ISO 2360:2017 предназначен для непроводящих покрытий на немагнитных проводящих основаниях.
| Метод или стандарт | Для чего применяют | Практическая особенность |
|---|---|---|
| ISO 2178:2016 | Немагнитные покрытия на магнитном основании | Измерение проводят прибором со щупом на покрытии |
| ISO 2360:2017 | Непроводящие покрытия на немагнитном проводящем основании | Рекомендуется измерять не менее 5 отдельных значений и рассчитывать среднее |
| ISO 4518:2021 | Профилометрическое измерение по ступеньке металлического покрытия | Диапазон толщин на плоской поверхности: от 0,01 мкм до 1000 мкм |
| ISO 1463:2021 | Микроскопическое измерение по шлифу металлических и оксидных покрытий | Для толщин более 25 мкм указана неопределенность измерения 5% или лучше |
ISO 4518:2021 также допускает контроль на цилиндрических поверхностях при соблюдении специальных мер. Если геометрия зуба не позволяет надежно применить выбранный метод, толщину подтверждают микрошлифом по ISO 1463:2021. Для этого подхода стандарт указывает точность определения до 1 мкм или 10%, в зависимости от того, какое значение больше.
При контроле партии не ограничиваются одним замером в одной точке. ISO 2360:2017 рекомендует брать среднее из нескольких отдельных значений; если иное не оговорено, измеряют не менее 5 значений. Отдельно фиксируют разброс, поскольку средняя толщина не показывает локальные отклонения на рабочей поверхности зуба.
Для червячной передачи в маршрут контроля включают доступные участки, соответствующие рабочей зоне. Если неразрушающий метод не дает надежного результата из-за сочетания основания и покрытия, методику уточняют или используют контроль по шлифу. Важно заранее согласовать способ измерения, иначе результаты разных приборов и методов могут быть несопоставимы.
Как проверить толщину покрытия и люфт червячной передачи при приемке
Контроль следует выстраивать по этапам, чтобы связать исходную геометрию деталей с остаточным зазором после нанесения.
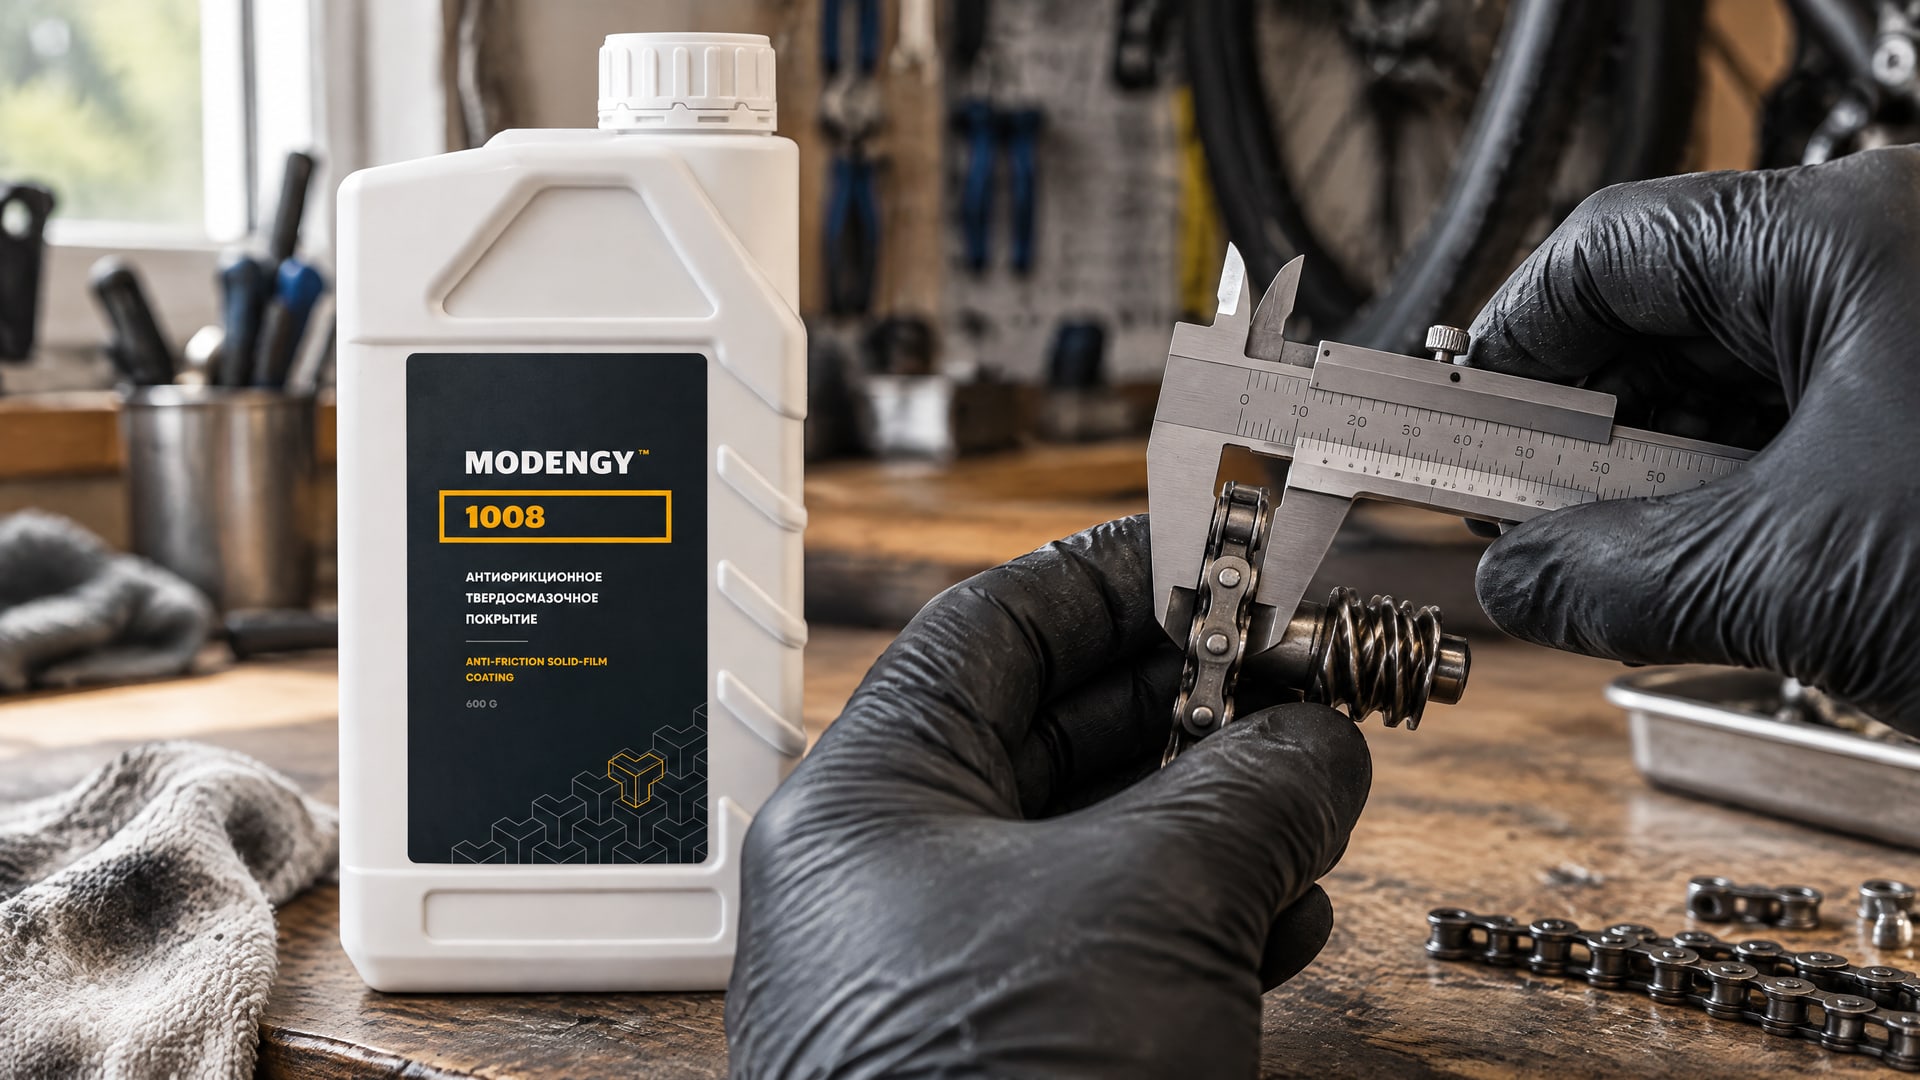
Сначала фиксируют размер до покрытия и исходный боковой зазор. Затем после отверждения измеряют толщину в согласованных точках, а после сборки повторно проверяют зазор. Измерения до и после обработки позволяют оценить фактическое влияние слоя, а не опираться на расчет по номинальной толщине.
В протоколе полезно указывать не только среднее значение, но и отдельные результаты измерений. Для метода по ISO 2360:2017 это особенно важно: стандарт рекомендует несколько измерений и расчет среднего. В документации также фиксируют тип основания и покрытия, примененный метод, состояние покрытия при измерении и то, относится ли результат к мокрому слою или к покрытию после отверждения.
Практический порядок контроля:
Зафиксировать исходные размеры деталей и боковой зазор до нанесения покрытия.
Уточнить, измеряют ли толщину мокрого слоя, сухой пленки или покрытия после отверждения.
Выбрать метод с учетом материала основания и электрических или магнитных свойств покрытия.
Выполнить измерения в нескольких согласованных точках и сохранить отдельные значения.
После сборки проверить остаточный зазор и сопоставить его с требованием к передаче.
Нормативы толщины покрытия нельзя напрямую использовать как допуск на люфт червячной передачи. ISO 2178:2016, ISO 2360:2017, ISO 4518:2021 и ISO 1463:2021 описывают методы контроля толщины, но не устанавливают требования к зазору конкретного редуктора. Его проверяют отдельно по конструкторской документации или требованиям к сборке.
Если покрытие выбрано для снижения трения и приработки зубчатой передачи, учитывать нужно и итоговую геометрию после обработки. В этом контексте применяют MODENGY 1008, которое способствует уменьшению бокового зазора. Это не отменяет измерений: до запуска передачи проверяют толщину покрытия и фактический зазор собранного узла.
Выбор твердосмазочного покрытия для червячной передачи
Антифрикционное покрытие рассматривают с учетом условий работы передачи и требований к ее размерам.
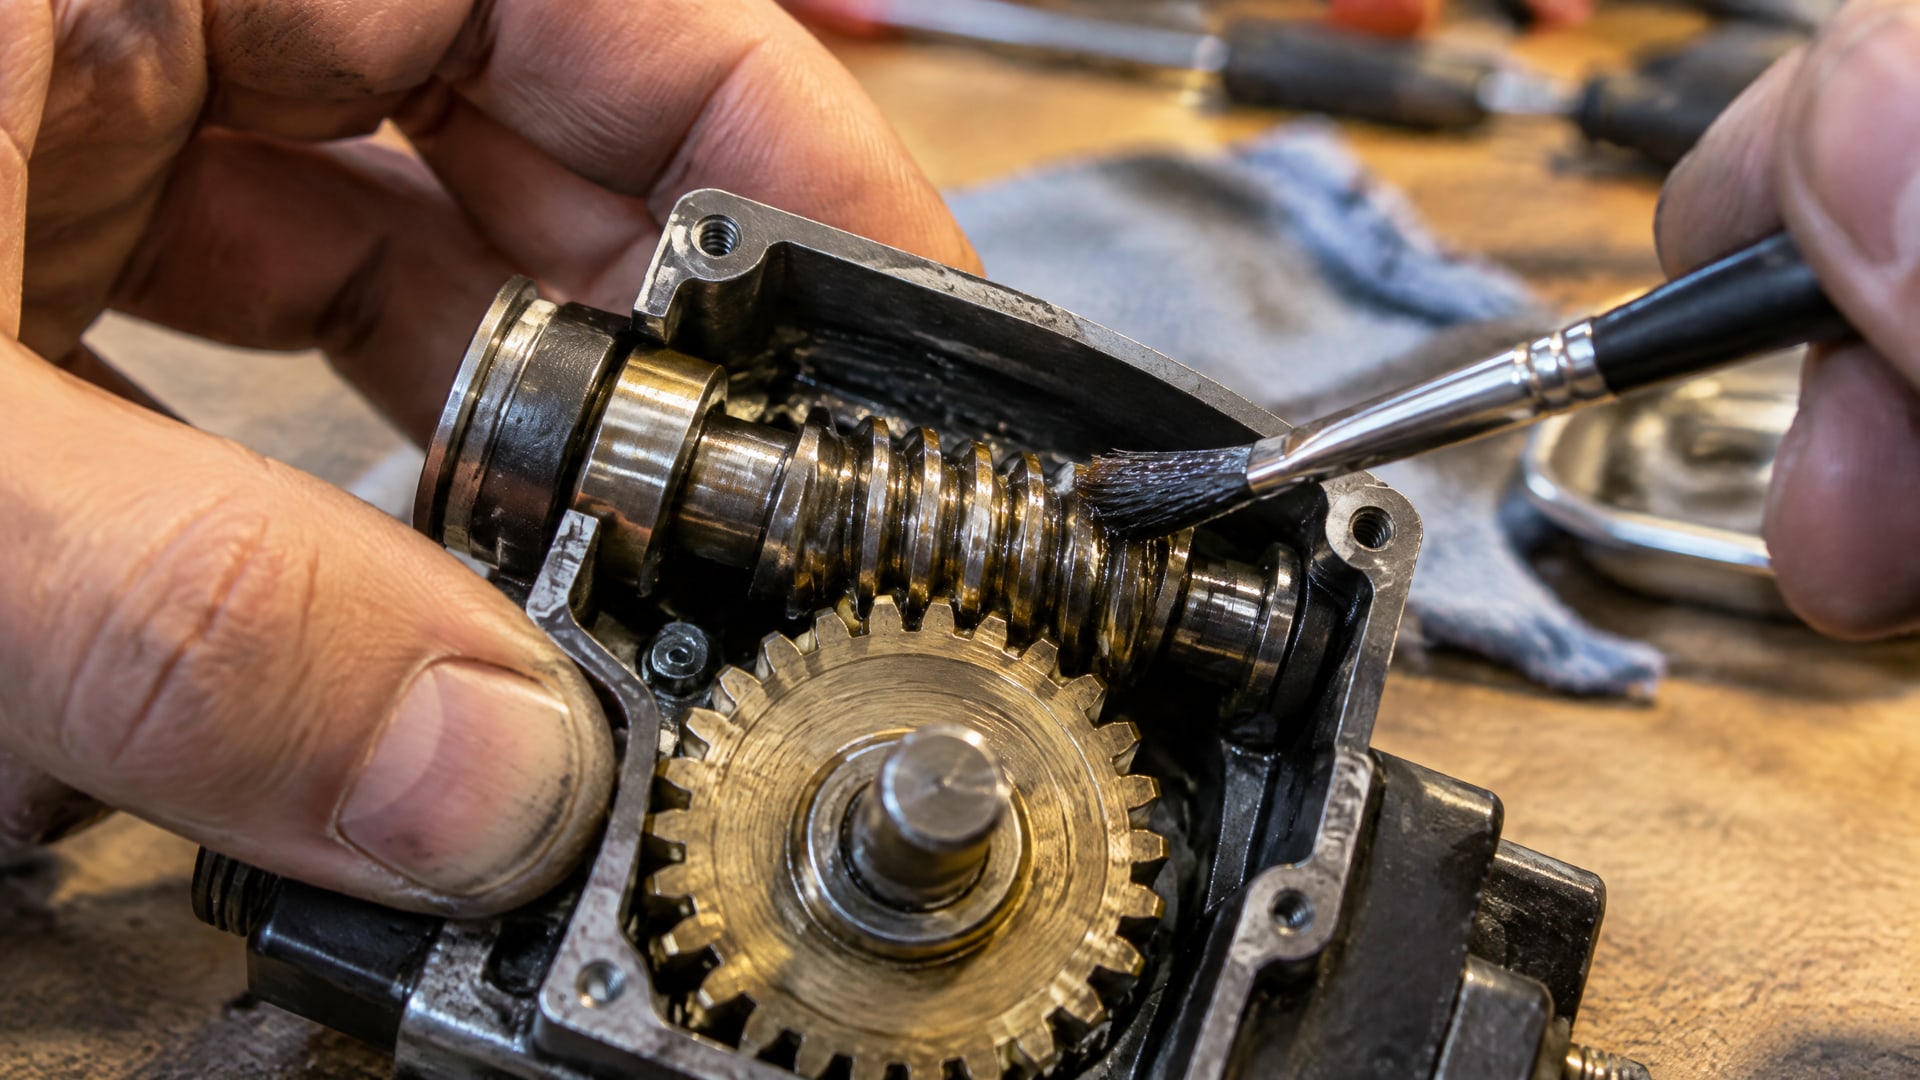
Для инженера важны не только снижение трения и защита от износа, но и стабильность слоя на рабочих поверхностях. Для снабженца значимы согласованная спецификация, понятная процедура контроля и возможность проверить результат на деталях до сборки.
Перед выбором покрытия стоит уточнить, где именно оно будет нанесено: на червяк, колесо или обе детали. Если обработаны обе сопрягаемые поверхности, их суммарный вклад в зазор может отличаться от случая, когда покрыта только одна. Также важно понимать, какой параметр указан в технологической документации: толщина до отверждения, сухой слой или итоговое покрытие после завершения процесса.
Покрытие не следует выбирать только по среднему значению толщины. Для точного сопряжения важен и разброс по участку, а также локальные значения в зоне контакта. Если результаты измерения вызывают сомнения, можно сопоставить данные неразрушающего контроля с измерением по шлифу согласно ISO 1463:2021. Этот стандарт задает микроскопический метод, а не допуск на боковой зазор.
До передачи деталей в производство или ремонт согласуют:
покрываемые поверхности и суммарную систему слоев;
метод и точки измерения толщины после отверждения;
критерии приемки по толщине и ее разбросу;
способ проверки бокового зазора после сборки;
порядок действий при несоответствии размеров.
Такая спецификация помогает избежать ситуации, когда покрытие принято по толщине, но сборка не проходит проверку зазора. Толщина слоя покрытия должна рассматриваться как часть размерной цепи передачи, а не только как параметр технологии нанесения.
Часто задаваемые вопросы
Толщина 1 слоя покрытия равна толщине после отверждения?
Не обязательно. ISO 2808:2019 отдельно рассматривает измерение влажной пленки и покрытия после отверждения. Усадка и отверждение могут изменить итоговую толщину, поэтому для оценки влияния на червячную передачу используют значение после завершения процесса, а не подменяют его толщиной мокрого слоя.
Как измерить толщину покрытия на зубьях червячной передачи?
Метод зависит от материала основания и покрытия. ISO 2178:2016 применяют для немагнитного покрытия на магнитном основании, а ISO 2360:2017 - для непроводящего покрытия на немагнитном проводящем основании. Если неразрушающий контроль неприменим или дает спорный результат, толщину можно подтвердить микрошлифом по ISO 1463:2021.
Достаточно ли измерить покрытие в одной точке?
Нет. Одно измерение не показывает среднюю толщину и ее разброс по рабочей поверхности. ISO 2360:2017 рекомендует брать среднее из нескольких отдельных значений и, если не оговорено иначе, измерять не менее 5 точек. Для приемки также важно фиксировать отдельные результаты, а не только среднее.
Задают ли стандарты измерения толщины допустимый боковой зазор?
Нет. ISO 2178:2016, ISO 2360:2017, ISO 4518:2021 и ISO 1463:2021 описывают методы контроля толщины покрытий. Они не устанавливают допуск на боковой зазор конкретной червячной передачи. Требование к зазору определяют отдельно, а после покрытия проверяют фактический размер собранного узла.
Подходит ли толщина слоя дорожного покрытия для сравнения с твердосмазочным слоем?
Нет. Толщина слоев дорожного покрытия и толщина твердосмазочного покрытия относятся к разным технологиям и задачам. Для червячной передачи учитывают геометрию рабочих поверхностей, толщину покрытия после отверждения и остаточный зазор. Методики для асфальтобетона нельзя переносить на контроль зубьев редуктора.
Заключение
Толщина слоя покрытия может уменьшить боковой зазор червячной передачи, но величину изменения нельзя определить только по номиналу одного слоя. Нужно учитывать покрытие обеих сопрягаемых поверхностей, итоговую толщину после отверждения, локальный разброс и геометрию зоны контакта. Стандарты помогают выбрать способ измерения покрытия, но допуск на зазор задают отдельно.
Следующий шаг - включить в технологическую документацию измерение исходного размера, контроль толщины после отверждения и проверку остаточного зазора после сборки. Для приемки партии согласуйте метод измерения, число точек и регистрацию разброса до нанесения покрытия.