


Окунание с центрифугированием подходит для нанесения покрытий на мелкие детали и массовые партии изделий: детали погружают в состав, затем вращают в корзине или оснастке, чтобы удалить центробежной силой избыток материала. После этого покрытие сушат или отверждают. Результат зависит не только от состава, но и от геометрии детали, подготовки поверхности, параметров вращения и режима сушки.
Технология может применяться для крепежа, пружин, колец и других небольших изделий. Статья поможет инженерам и закупщикам оценить, подходит ли метод для конкретной номенклатуры, понять, как выбирать твердосмазочное покрытие и какие параметры закрепить в технологическом процессе. Отдельно рассмотрим покрытие кольцевых деталей и способы отверждения покрытий.
Как устроено окунание с центрифугированием
При dip-spin обработке детали загружают в корзину или технологическую оснастку и погружают в покрывной состав.
После выдержки оснастку вращают: центробежная сила удаляет излишек материала, а оставшийся состав формирует пленку на деталях. Затем изделия отправляют на сушку или отверждение, если этого требует система покрытия.
Метод применяют для мелких деталей и массовой номенклатуры, в том числе для крепежа, колец и пружин. Он позволяет обрабатывать партию за один технологический цикл, поэтому может быть удобнее распыления, когда форма изделий и свойства материала допускают такой способ нанесения. Универсального решения для всех деталей нет: результат зависит от сочетания геометрии, состава и параметров процесса.
Перед нанесением поверхность очищают и подготавливают, чтобы удалить загрязнения и оксиды. Далее важно выдерживать заданные условия погружения и вращения. В отдельных процессах требуемую толщину получают не за один проход, а за несколько циклов «окунание - центрифугирование - отверждение». Поэтому технологию оценивают не только по факту образования пленки, но и по возможности стабильно повторять результат на партии.
Метод не следует считать универсальной заменой распылению или другим способам. Деталь со сложной геометрией может удерживать излишки состава в отдельных зонах, а неподходящая вязкость или режим вращения способны привести к неравномерному слою. До запуска серии проверяют, как выбранная система ведет себя на конкретной детали и сохраняются ли требования к посадке и работе узла после нанесения.
Какие параметры влияют на покрытие при центрифугировании
Толщина и повторяемость покрытия зависят от набора связанных параметров.
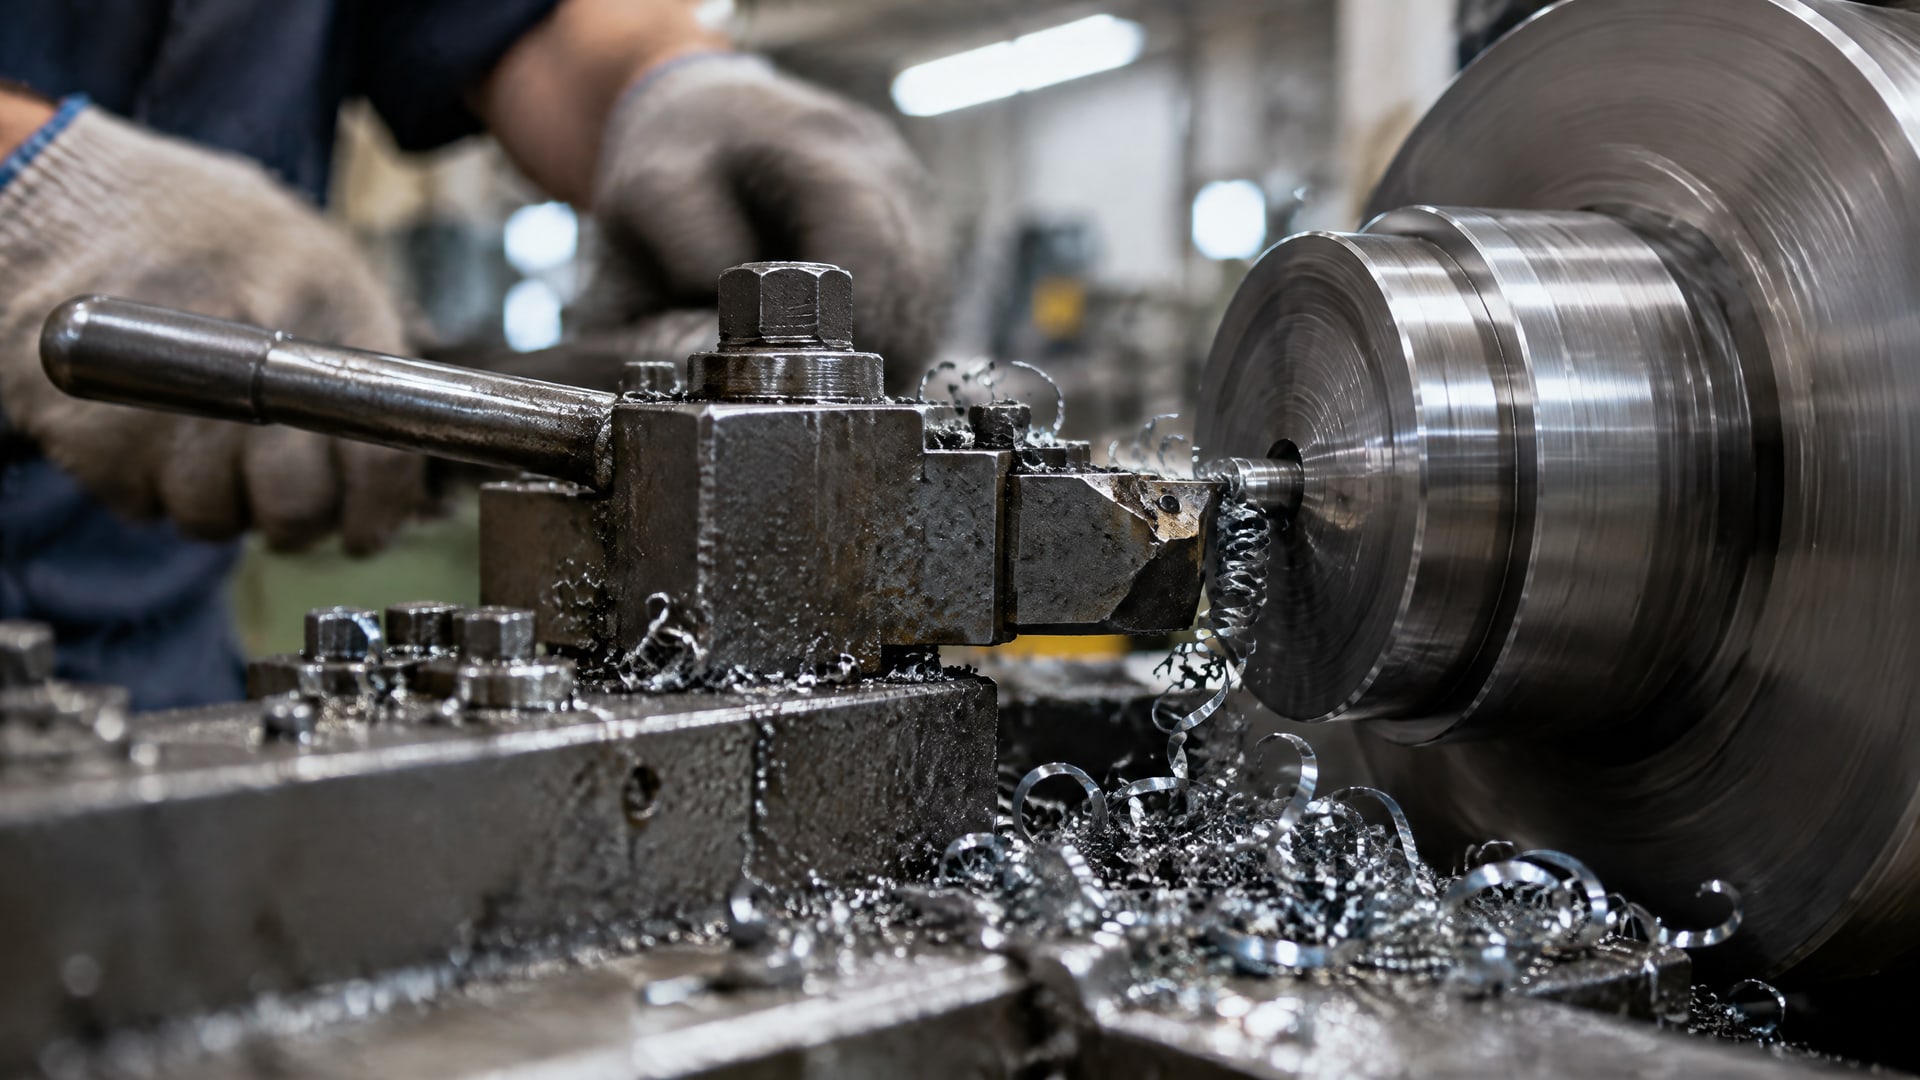
Вязкость влияет на то, сколько состава остается на поверхности после вращения; температура может менять поведение материала. Время погружения, скорость вращения, направление вращения и длительность центрифугирования определяют, как распределяется и удаляется избыток состава. На конечный результат также влияет режим сушки или отверждения.
| Параметр | На что влияет | Что фиксировать в процессе |
|---|---|---|
| Вязкость состава | На количество материала, остающегося на детали | Состояние состава и установленный технологический диапазон |
| Температура | На поведение состава при нанесении | Температуру перед обработкой |
| Время погружения | На формирование слоя при контакте с составом | Продолжительность погружения |
| Скорость и время вращения | На удаление избытка и распределение пленки | Скорость, направление и длительность вращения |
| Число циклов | На итоговое нарастание покрытия | Количество повторов цикла |
| Режим отверждения | На формирование конечных свойств покрытия | Профиль печи или условия воздушной сушки |
Единого значения скорости вращения или времени обработки для всех составов и деталей нет. Параметры подбирают с учетом формы изделия и характеристик покрытия, затем закрепляют в технологической карте. Если в партии меняются геометрия деталей или состав, прежний режим нельзя автоматически считать подходящим.
Температуры из отраслевых публикаций по отдельным покрытиям крепежа можно использовать только как иллюстрацию, а не как универсальную настройку. В одном примере отдельно описаны стадия удаления летучих при 275 °F и финальное отверждение при 350-425 °F в течение 10-15 мин. Эти значения относятся к конкретному примеру и не заменяют профиль, установленный для выбранной системы покрытия.
Для повторяемости полезно вести запись параметров каждой обработки: вязкости, температуры, времени погружения, скорости, направления и времени вращения, числа циклов и профиля отверждения. Такая фиксация помогает сопоставлять результаты партии с заданными требованиями и искать причину отклонения, если покрытие распределилось неравномерно.
Покрытие кольцевых деталей: что учитывать
Кольцевая геометрия предъявляет особые требования к толщине и эластичности пленки.
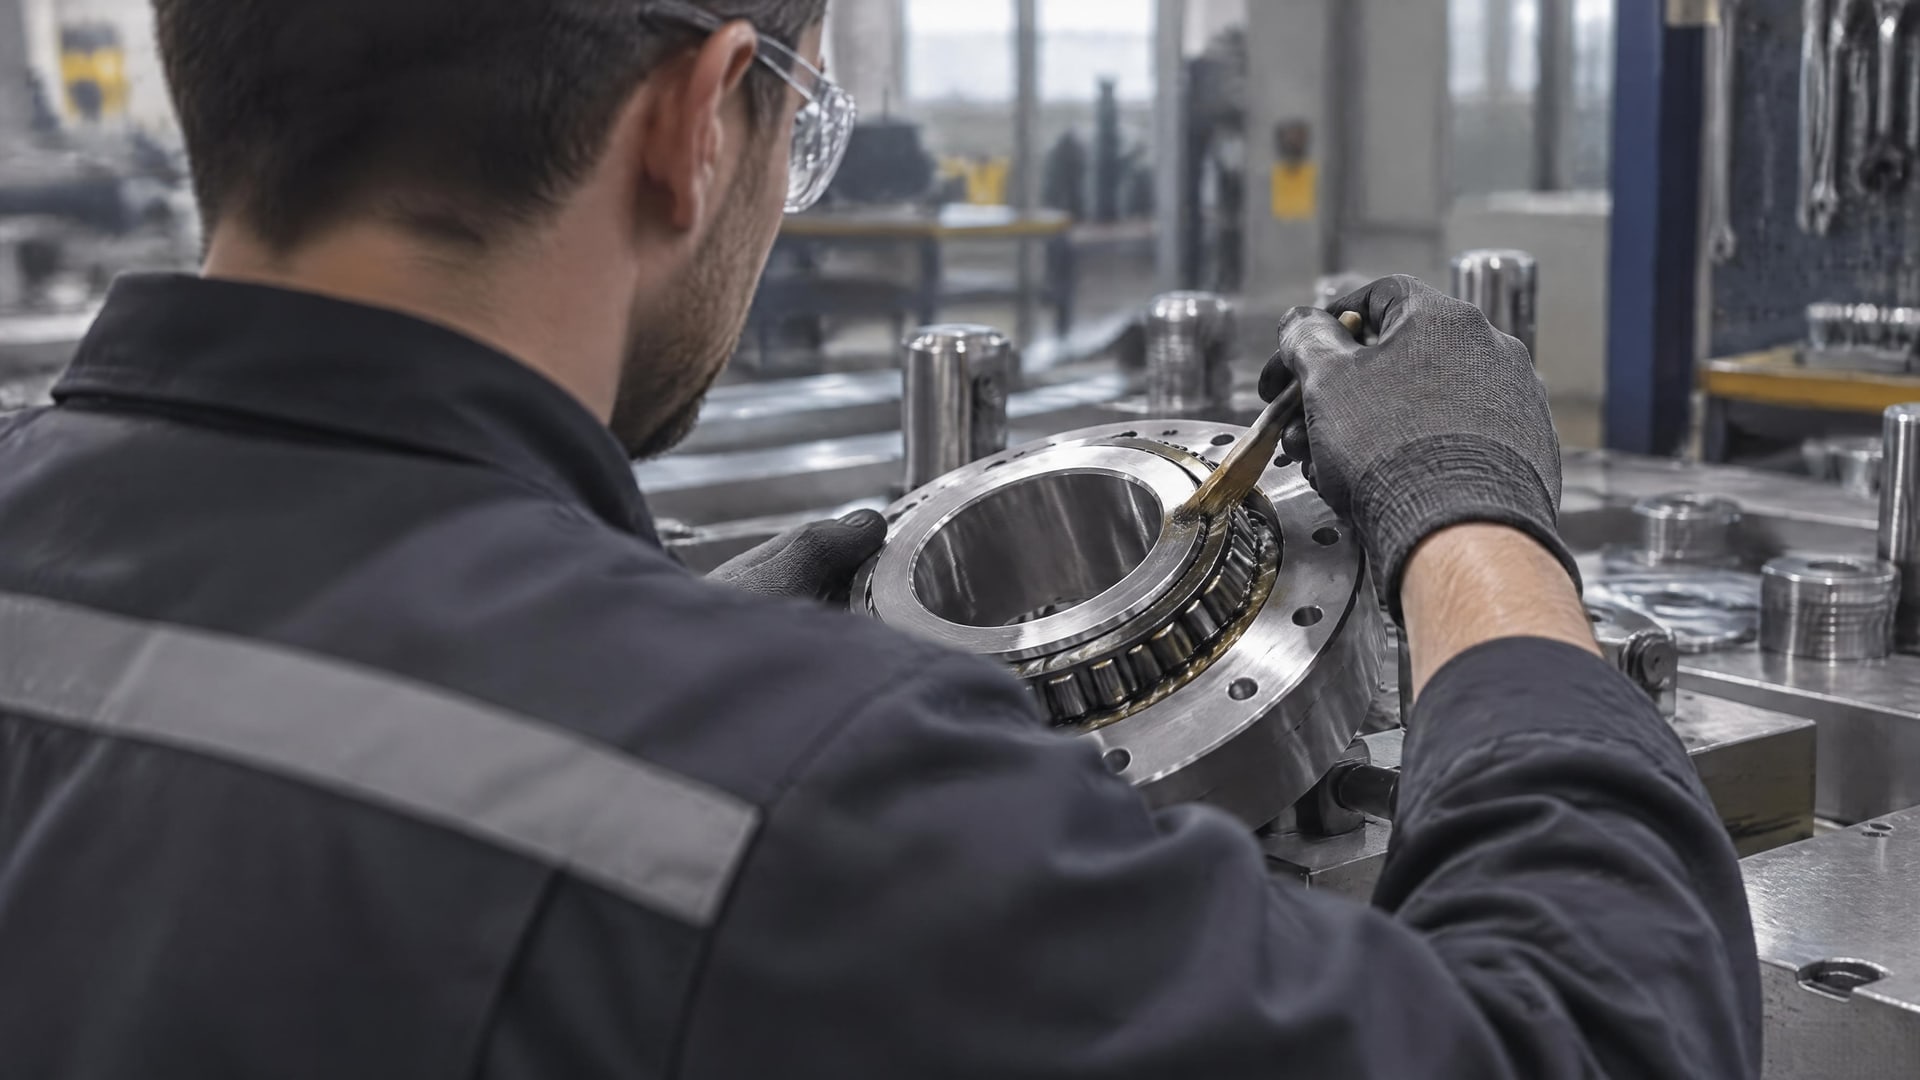
Избыточное нарастание покрытия может повлиять на посадку детали или работу уплотнительного узла. Поэтому для колец оценивают не только коэффициент трения и износостойкость, но и то, как слой ведет себя при деформации и сохраняет ли деталь требуемую геометрию.
Для некоторых кольцевых изделий в сухосмазочных системах указывают эластичные слои толщиной порядка 15-35 мкм. Этот диапазон служит ориентиром для отдельных систем, а не универсальным требованием к любому кольцу. Допустимую толщину определяют по техническим требованиям к изделию и совместимости покрытия с материалом основы.
Для твердосмазочных пленок рассматривают составы на основе PTFE, MoS2 и графита, а также системы без PFAS. Выбор зависит от требуемого коэффициента трения, нагрузочной способности, износостойкости, материала детали и условий ее работы. При этом химический состав сам по себе не определяет технологию: важно, подходит ли конкретная система для нанесения окунанием с центрифугированием.
На пробной партии проверяют распределение материала по окружности и участкам, где геометрия может задерживать избыток состава. После сушки или отверждения оценивают толщину и состояние слоя, а также соответствие детали требованиям к посадке. Если покрытие наносят несколькими циклами, каждый из них учитывают при контроле итогового нарастания.
Для кольцевых деталей особенно важно согласовать характеристики покрытия и способ нанесения. Если эластичность или предельная толщина слоя принципиальны для работы узла, эти требования задают до выбора состава и оборудования. Это позволяет не подбирать режим только по удобству обработки партии, игнорируя функциональность готовой детали.
Как выбрать твердосмазочное покрытие и метод нанесения
Подбор твердосмазочного покрытия начинают с условий работы детали.
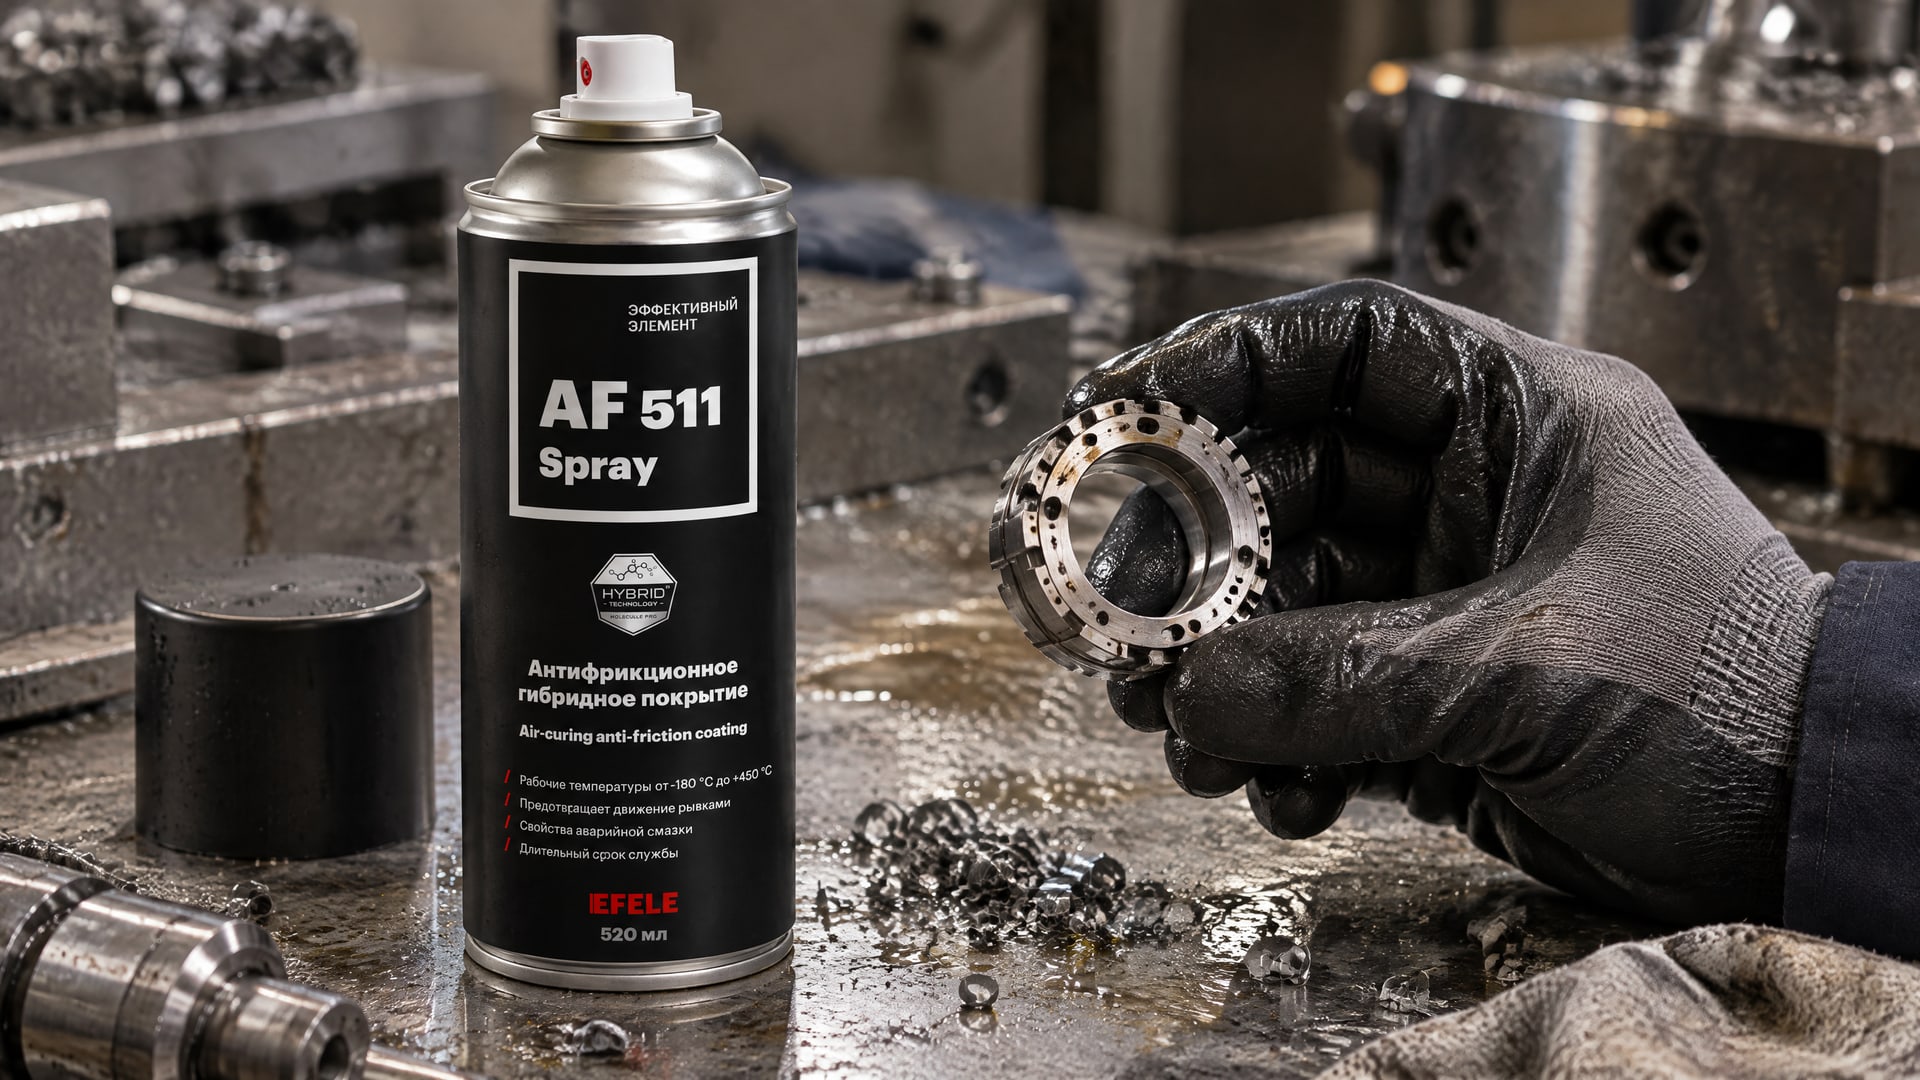
Определяют требуемый коэффициент трения, нагрузочную способность и износостойкость, учитывают материал основы и форму изделия. Для кольцевых деталей дополнительно оценивают эластичность пленки и допустимое изменение размеров. Эти требования помогают сузить выбор состава и понять, подходит ли окунание с центрифугированием.
Сухие смазочные пленки могут содержать PTFE, MoS2 или графит; существуют также системы без PFAS. Способ нанесения выбирают с учетом геометрии и свойств конкретного материала. Для небольших изделий в массовых партиях dip-spin может быть удобен благодаря обработке деталей в оснастке, однако он не подходит автоматически для любого покрытия. Совместимость состава с методом необходимо подтвердить на детали.
Если нужно получить пленку без последующей термической обработки, рассматривают системы воздушной сушки. Для термоотверждаемых составов заранее проверяют доступность требуемого профиля печи и возможность стабильно его выдерживать. Пропуск или произвольное сокращение стадии отверждения может помешать формированию свойств покрытия.
Совет инженера
Сценарий: деталь требует сухого смазывания, а технологическая задача предполагает отверждение покрытия при комнатной температуре.
Что сделали: в качестве примера такой системы можно рассмотреть EFELE AF-511 Spray. Для него указаны сухое смазывание, отверждение при комнатной температуре и применение в широком диапазоне температур; при этом пригодность именно для окунания с центрифугированием необходимо подтвердить отдельно.
Итог: выбор системы и способа нанесения разделяют на два решения. Сначала проверяют соответствие покрытия условиям работы, затем - совместимость состава и геометрии детали с выбранной технологией.
При сравнении вариантов учитывают не только тип связующего или твердой смазки. Важны требования к поверхности, подготовке детали, числу циклов и способу отверждения. Для закупщика полезно сверить эти условия с технической документацией на состав и запросить подтверждение, что заданный способ нанесения соответствует требованиям к изделию.
Способы отверждения покрытий после окунания
После центрифугирования покрытию требуется сушка или отверждение, предусмотренные для выбранной системы.
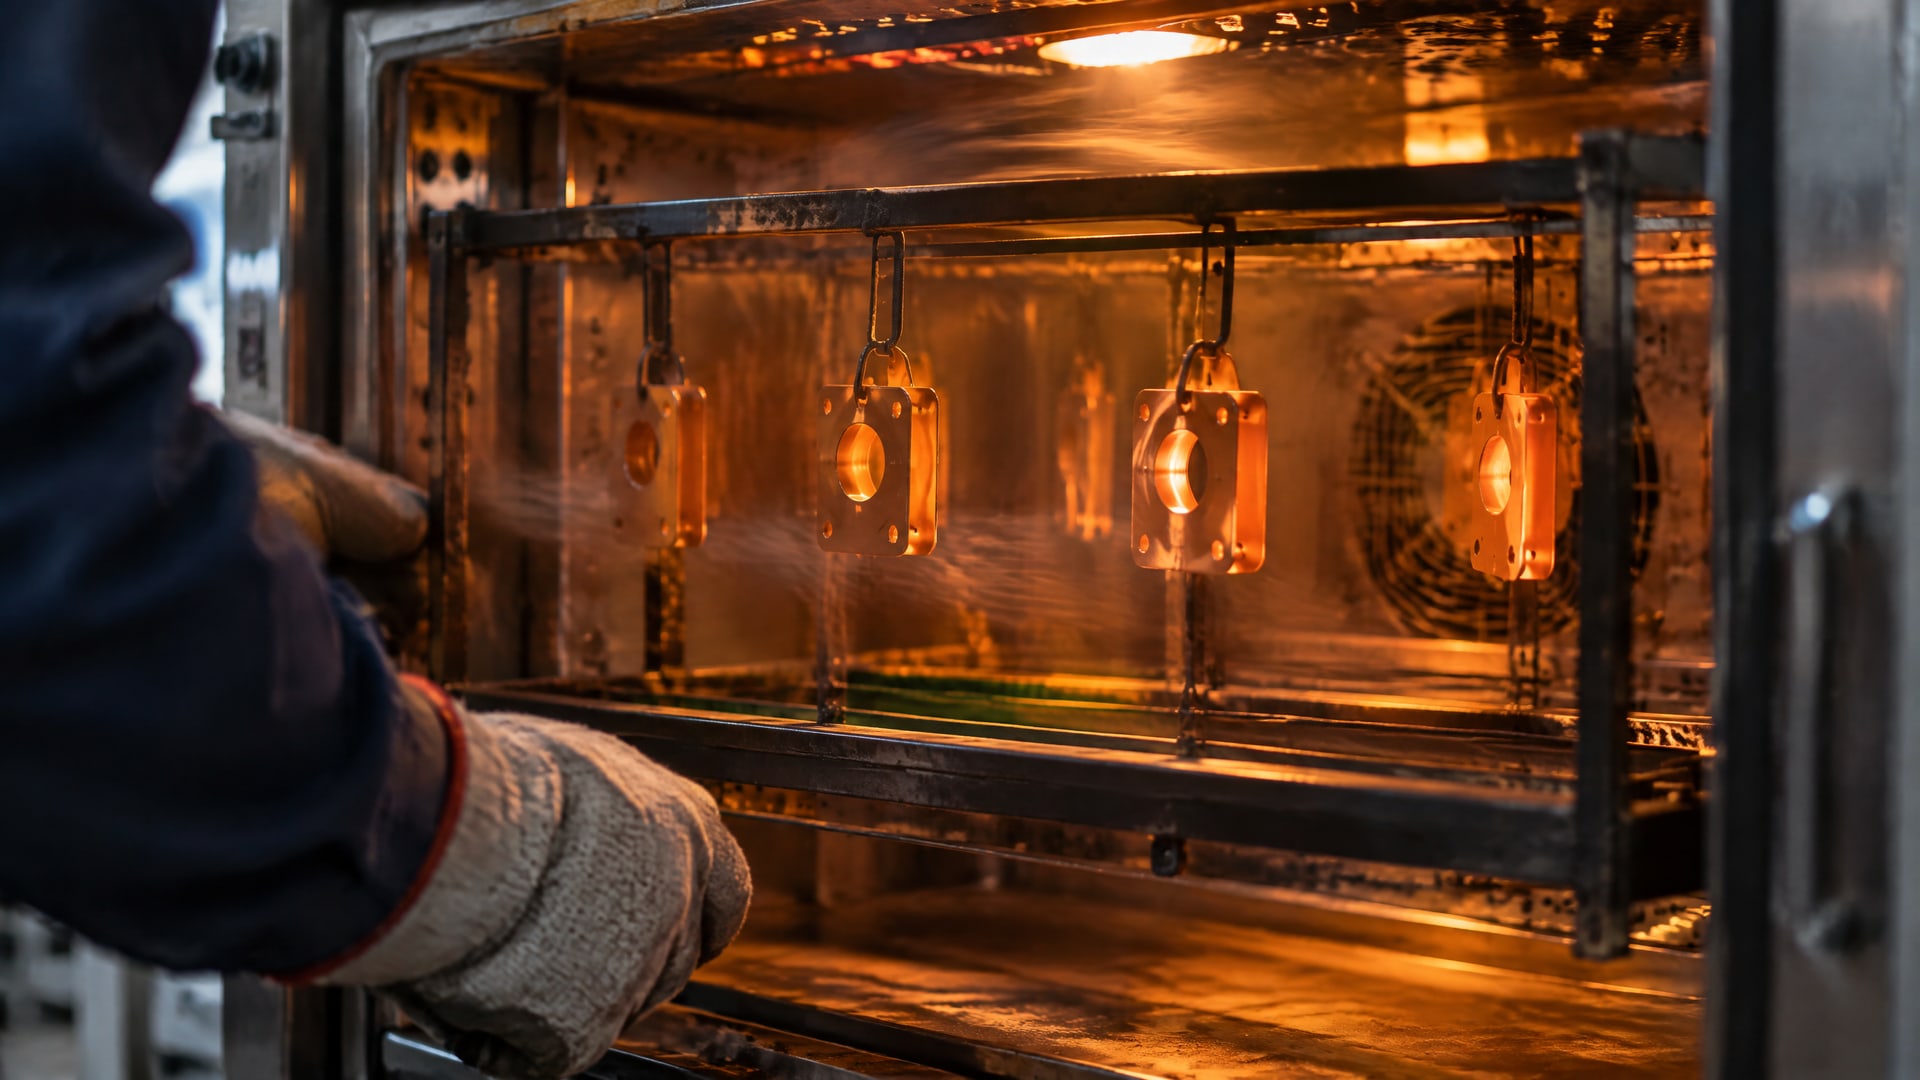
Сухие пленки могут быть воздушной сушки или термоотверждаемыми. Для части покрытий отправка деталей в печь - обязательный этап формирования конечных свойств, поэтому обработанную поверхность нельзя считать готовой к эксплуатации только потому, что на ней уже видна пленка.
Для термоотверждаемого состава соблюдают установленный bake/cure cycle. Важны заданные условия и продолжительность обработки: сокращать цикл по аналогии с другим материалом нельзя, поскольку режим зависит от химии конкретного покрытия. Пример из отраслевой публикации с удалением летучих при 275 °F и финальным отверждением при 350-425 °F в течение 10-15 мин показывает, насколько параметры могут включать несколько стадий. Это не универсальная инструкция для других систем.
При воздушной сушке также соблюдают требования производителя состава к условиям и времени процесса. Если покрытия наносят несколькими циклами, в технологической последовательности учитывают отверждение между нанесениями, когда оно предусмотрено системой. Число циклов влияет на итоговую толщину наряду с вязкостью, температурой и режимом вращения.
В технологической документации фиксируют выбранный способ сушки или отверждения, условия процесса и порядок контроля. Для печной обработки записывают профиль, а для воздушной сушки - установленные для системы условия. Такие записи помогают выдерживать один и тот же технологический режим от партии к партии и разбирать возможные отклонения.
Как контролировать качество и повторяемость процесса
Контроль начинают до нанесения: проверяют подготовку поверхности и состояние состава.
Загрязнения и оксиды могут мешать формированию покрытия, поэтому очистку и предобработку включают в технологический маршрут. Затем контролируют параметры погружения и вращения, а после обработки - выполнение установленной сушки или отверждения.
Чтобы обеспечить повторяемость партии, фиксируют рецепт процесса: вязкость состава, температуру, время погружения, скорость, направление и длительность вращения, число циклов и профиль печи. Одновременно сохраняют требования к конкретной детали и материалу основы. Если меняется геометрия или состав, режим проверяют заново, а не переносят без оценки с другой номенклатуры.
После обработки оценивают равномерность пленки и соответствие толщины техническим требованиям. Для колец отдельно проверяют, не повлияло ли покрытие на посадку и работу узла. Если деталь не соответствует требованиям, анализируют всю последовательность: подготовку поверхности, состояние состава, параметры вращения и режим отверждения. Изменение только одного параметра без фиксации остальных затрудняет поиск причины.
Универсального ГОСТ или ISO, который задает единый режим окунания с центрифугированием для любых покрытий и деталей, нет. Поэтому требования устанавливают для конкретного изделия с учетом материала основы, характеристик покрытия и способа отверждения. Технологическую документацию сверяют со спецификацией на деталь и материал, а спорные режимы подтверждают испытаниями на образцах или пробной партии.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод применяют для небольших изделий и массовой номенклатуры, включая крепеж, пружины и кольца. Пригодность определяют по геометрии детали и свойствам покрытия: важно, чтобы состав можно было равномерно распределить, а избыток удалить вращением. Для конкретной детали технологию подтверждают пробной обработкой.
От чего зависит толщина покрытия при центрифугировании?
На толщину влияют вязкость и температура состава, время погружения, скорость и длительность вращения, а также число циклов нанесения и режим отверждения. Поэтому толщину нельзя считать характеристикой только рецептуры. Параметры фиксируют и проверяют на детали, для которой разрабатывают технологию.
Какие сухие покрытия рассматривают для кольцевых деталей?
Для кольцевых изделий могут рассматривать сухие пленки на основе PTFE, MoS2 или графита, а также системы без PFAS. Выбор зависит от коэффициента трения, нагрузочной способности, износостойкости и совместимости с материалом детали. В отдельных системах для колец указывают эластичные слои порядка 15-35 мкм, но это не универсальная норма.
Можно ли сократить режим термоотверждения?
Режим нельзя менять по аналогии с другим составом: профиль отверждения зависит от химии конкретного покрытия. Недостаточная обработка может помешать формированию конечных свойств пленки. Температуру и продолжительность берут из документации на выбранную систему, а любые изменения предварительно подтверждают испытаниями.
Заключение
Окунание с центрифугированием позволяет обрабатывать партии мелких деталей и кольцевых изделий, если геометрия и свойства покрытия совместимы с методом. Для результата важны подготовка поверхности, вязкость и температура состава, параметры вращения, число циклов и предусмотренная системой сушка или термоотверждение. Единого режима для всех деталей нет.
Следующий шаг - определить требования к покрытию и детали, сверить совместимость состава с окунанием и центрифугированием, затем провести пробную обработку с фиксацией параметров. По результатам проверки можно закрепить технологическую карту для партии и критерии контроля готового слоя.