


Поврежденный анодный слой не восстанавливают нанесением твердосмазочного покрытия в прямом смысле. Небольшие дефекты анодированной поверхности можно ремонтировать локально, а при значительном разрушении слой удаляют и выполняют повторное анодирование или локальное электроанодирование. Если задача состоит в снижении трения, на подготовленную основу наносят отдельное антифрикционное покрытие, которое берет на себя эту функцию.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают способ ремонта алюминиевой детали, в том числе из сплава Д16, и решают задачу скольжения резиновой прокладки. Ниже разобраны границы между ремонтом анодного слоя и нанесением нового функционального покрытия, требования к подготовке поверхности и параметры, которые нужно согласовать до работ.
Что означает восстановление анодного слоя
Анодирование формирует на алюминии оксидную пленку.
Она может служить основой для последующих покрытий, а после уплотнения повышает стойкость в солевых средах. Однако если пленка повреждена, нанесение поверх нее антифрикционного состава не восстанавливает ее первоначальную структуру и свойства. Это разные технологические задачи: ремонт оксидного слоя и создание нового слоя для снижения трения.
Поэтому термин «восстановление анодного слоя» стоит уточнять до выбора процесса. Иногда речь идет о локальном ремонте небольшого дефекта. В других случаях заказчику нужно вернуть детали защитные свойства анодированной поверхности. Третий вариант - обеспечить скольжение сопряженной детали, например резиновой прокладки, и перенести антифрикционную функцию на новое покрытие.
Твердосмазочные покрытия представляют собой составы на связующем с высокодисперсными твердыми смазками. Их применяют для снижения трения и защиты от износа, коррозии и агрессивной среды. Но результат зависит от подготовки основы, нанесения и толщины слоя: покрытие не компенсирует ошибки в подготовке поврежденной детали.
Для анодно-окисных слоев на алюминии в источниках указан диапазон толщины 5-25 мкм. Это справочный ориентир, а не универсальное требование к ремонту: нужная толщина зависит от функции слоя и выбранного процесса. Перед назначением технологии следует установить, что именно требуется от детали после ремонта: восстановленная анодированная поверхность, локальная защита или снижение трения в узле.
Как выбрать способ восстановления поврежденного анодного покрытия
Первый шаг - оценить характер и площадь повреждения.
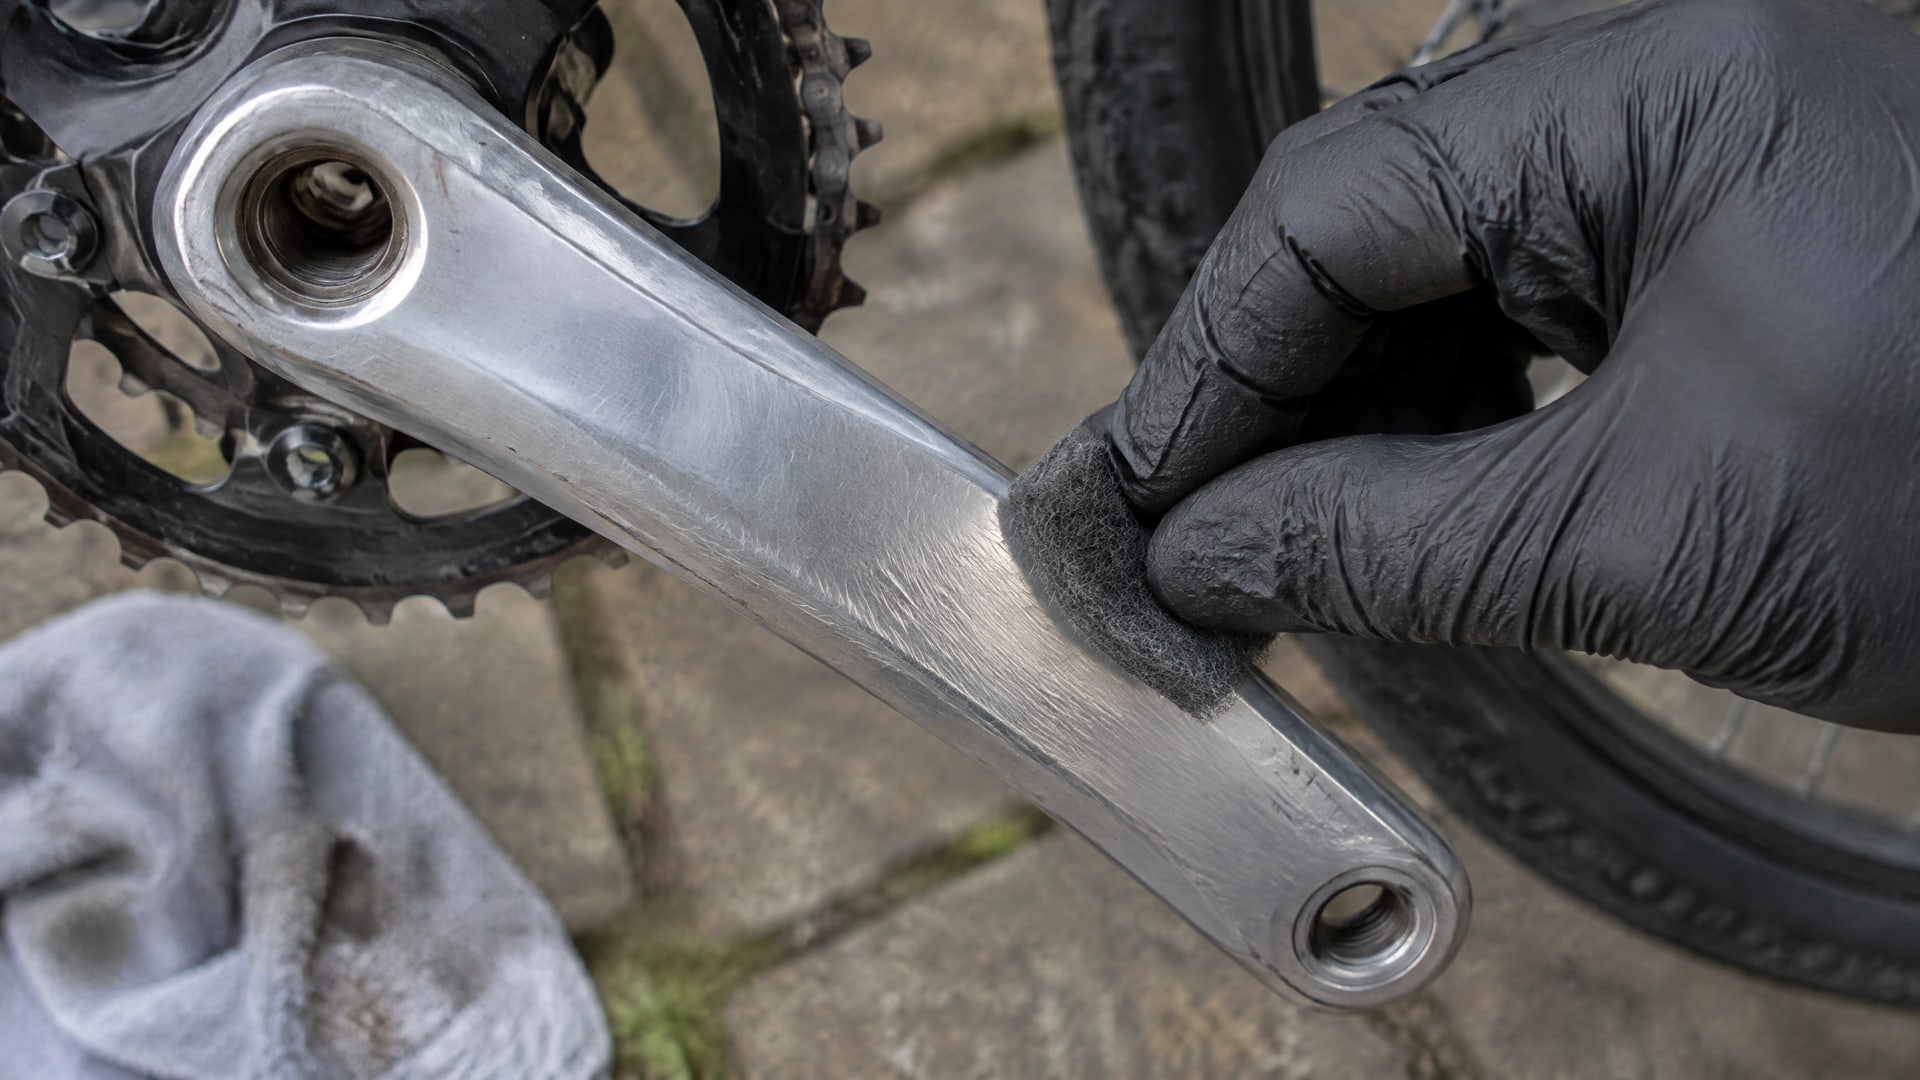
Для мелких царапин и потертостей рассматривают локальную механическую доводку и пассивацию. Если разрушение значительное, применяют удаление старого слоя с последующей подготовкой и повторным анодированием либо локальное электроанодирование. Для крупной или дорогостоящей детали локальная регенерация может быть практичным вариантом, но требует контроля параметров и опыта.
Выбор нельзя делать только по внешнему виду дефекта. Анодный слой может выполнять не только декоративную функцию, но и защищать деталь от коррозии. Поэтому важно определить, какие свойства поверхности требуются после ремонта. Если необходимо сохранить именно анодную защиту, твердосмазочный слой не следует считать ее автоматической заменой. Если ключевая задача - снизить трение, нужно отдельно проверить, подходит ли новое покрытие для контактирующих материалов и режима работы.
Особое внимание нужно уделить усталостной прочности. Для твердого анодирования отмечено, что обработка в кипящем растворе бихромата калия в течение 15 минут позволяет частично восстановить падение усталостной прочности, вызванное твердым анодированием. Это конкретный технологический факт из материалов по теме, а не универсальная инструкция для любой детали. Применимость режима зависит от сплава, состояния изделия и требований к поверхности.
До передачи детали в ремонт полезно зафиксировать исходное состояние, обозначить зону повреждения и определить, какие функции покрытия необходимо сохранить. После обработки внешний вид сам по себе не подтверждает нужный результат: для изделий с коррозионными и антифрикционными требованиями проверяют толщину, адгезию и стойкость в рабочей среде. Критерии приемки следует согласовать с исполнителем до начала работ.
Антифрикционное покрытие для алюминия и сплава Д16
Режим подготовки алюминиевой поверхности выбирают с учетом состава сплава.
В материалах по нанесению антифрикционных покрытий отдельно отмечено, что алюминий и его сплавы обрабатывают методом электролитического оксидирования. Для сплавов с содержанием меди от 0,5% и/или суммарным содержанием легирующих добавок свыше 7,5% описана обработка в серной кислоте с последующей промывкой и закреплением пленки в 5%-ном растворе дихромата натрия или калия. Для остальных алюминиевых сплавов и алюминия допускается обработка в растворе хромовой кислоты.
Эти режимы нельзя выбирать по одному названию материала. Д16 относится к системе Al-Cu-Mg, поэтому технологию подготовки и дальнейшей обработки для конкретной детали необходимо согласовать с исполнителем. Важны состояние поверхности, требуемые свойства покрытия и допустимые изменения детали. Нельзя переносить режим с другого алюминиевого сплава без проверки его применимости.
После анодирования поверхность перед нанесением антифрикционного покрытия нельзя трогать голыми руками. Загрязнение может ухудшить адгезию и стабильность результата. В целом для твердосмазочного покрытия качество основы, чистота и соблюдение процесса нанесения определяют, насколько предсказуемо слой будет работать.
Для Д16 опубликованы данные по коэффициенту трения МДО-покрытий в масле ДИТА: значения составили 0,012-0,117. Эти результаты относятся именно к указанным покрытиям и масляной среде. Их нельзя напрямую использовать как показатель трения для другого состава, сухого контакта или пары «покрытие - резиновая прокладка». Они подтверждают, что для Д16 свойства поверхности могут заметно влиять на трение, но не заменяют испытаний готового узла.
Толщина твердосмазочного покрытия и контроль результата
Толщину антифрикционного слоя назначают по функции детали и условиям работы.
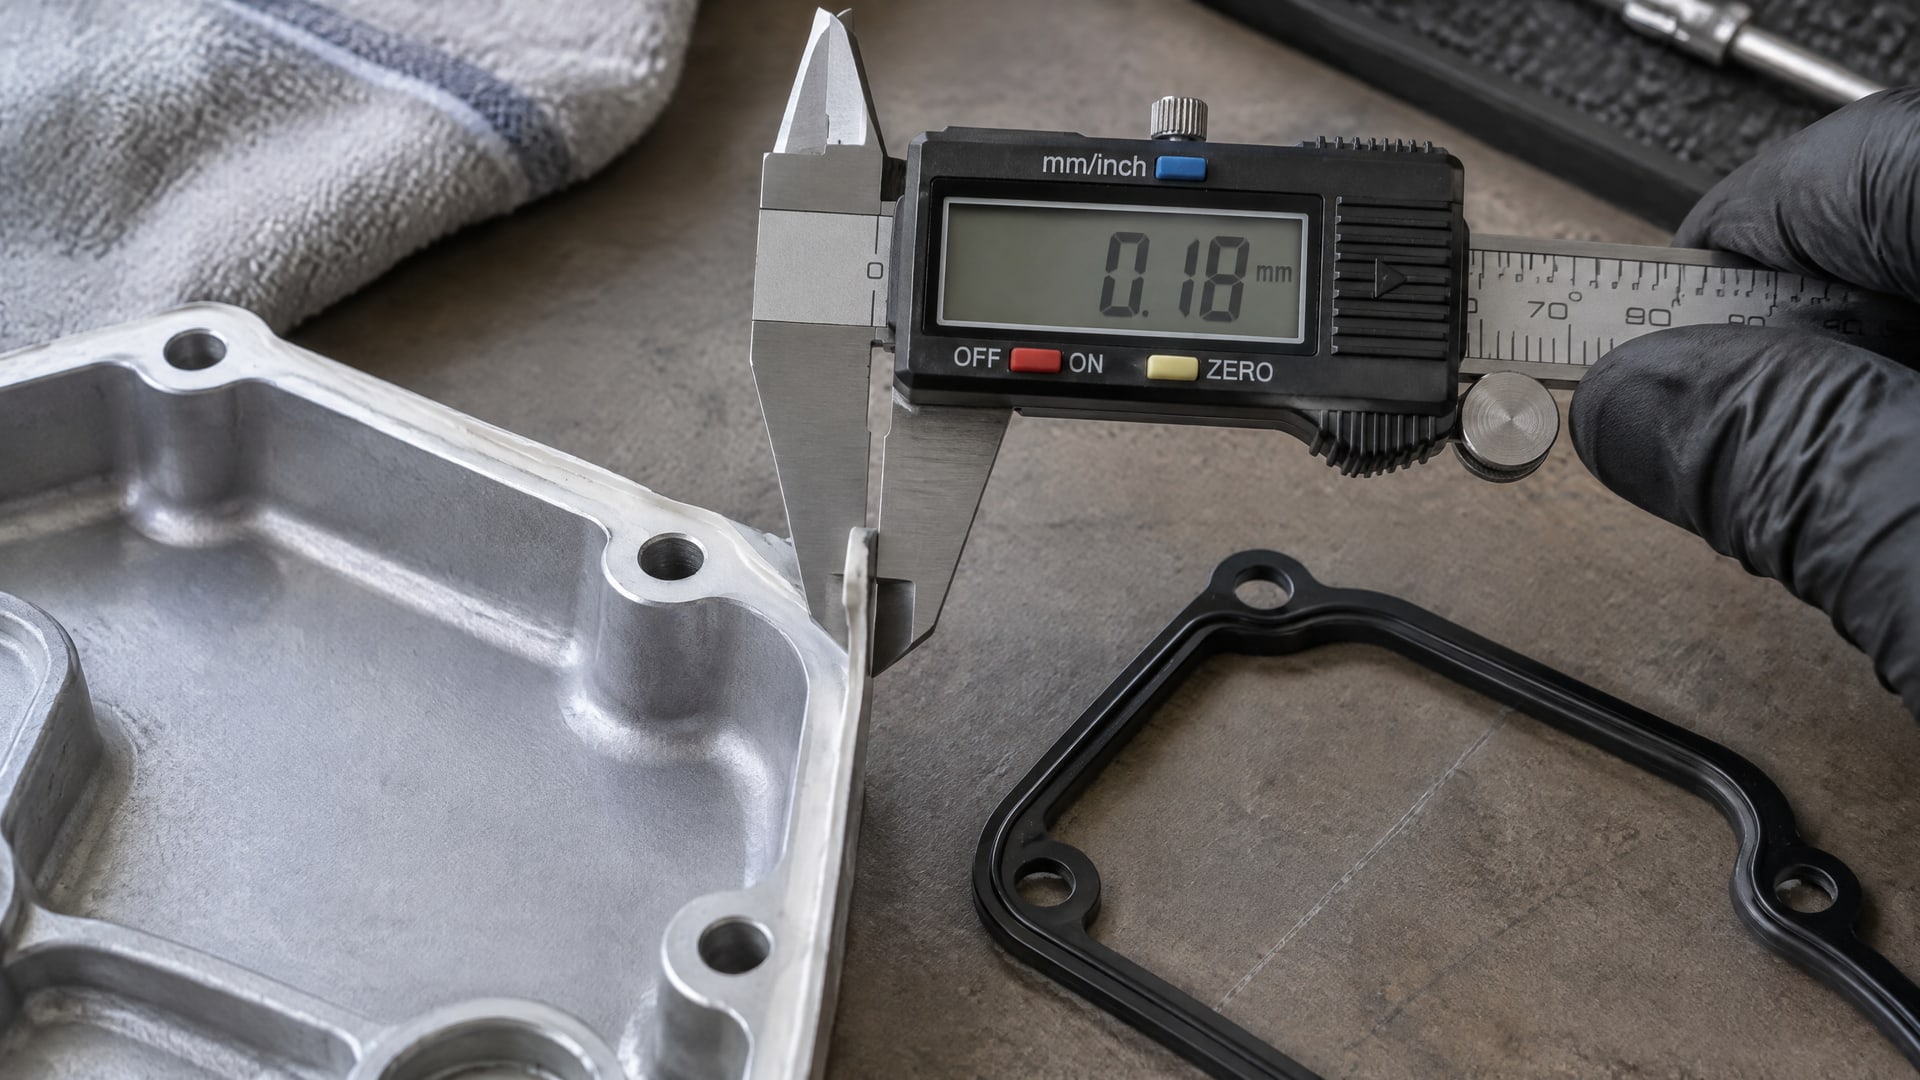
Для защиты от фреттинга в источниках приведен диапазон 10-15 мкм. Если нужны одновременно коррозионная защита и антифрикционный эффект, указан диапазон 20-25 мкм. Эти значения не следует воспринимать как готовую спецификацию для любой алюминиевой детали: окончательный параметр зависит от конструкции, состояния основы и требований к сопряжению.
Важно учитывать толщину не только как характеристику материала, но и как параметр сборки. Если покрытие наносится на поверхность, которая взаимодействует с прокладкой, инженер должен проверить, как изменение размеров повлияет на посадку и контакт. Данных о допустимом изменении размеров конкретного узла здесь нет, поэтому этот параметр нужно определить по чертежу и требованиям изделия.
Контроль не ограничивается измерением толщины. Для поверхности, которая должна защищать от коррозии и обеспечивать скольжение, оценивают также адгезию и стойкость в рабочей среде. Перед нанесением важно обеспечить чистоту основы и не допустить ее загрязнения после анодирования. Если покрытие предназначено для контакта с эластомером, в программу проверки включают совместимость с конкретной резиновой прокладкой и условиями скольжения.
Практический порядок согласования включает три шага:
Определить, требуется ли ремонт анодного слоя или только восстановление антифрикционной функции.
Зафиксировать состав сплава, характер повреждения и требования к детали после обработки.
Согласовать толщину, способ подготовки и критерии приемки, включая проверки адгезии и стойкости в рабочей среде.
Скольжение резиновой прокладки по алюминиевой поверхности
При скольжении резиновой прокладки недостаточно выбрать покрытие только по заявленной способности снижать трение.
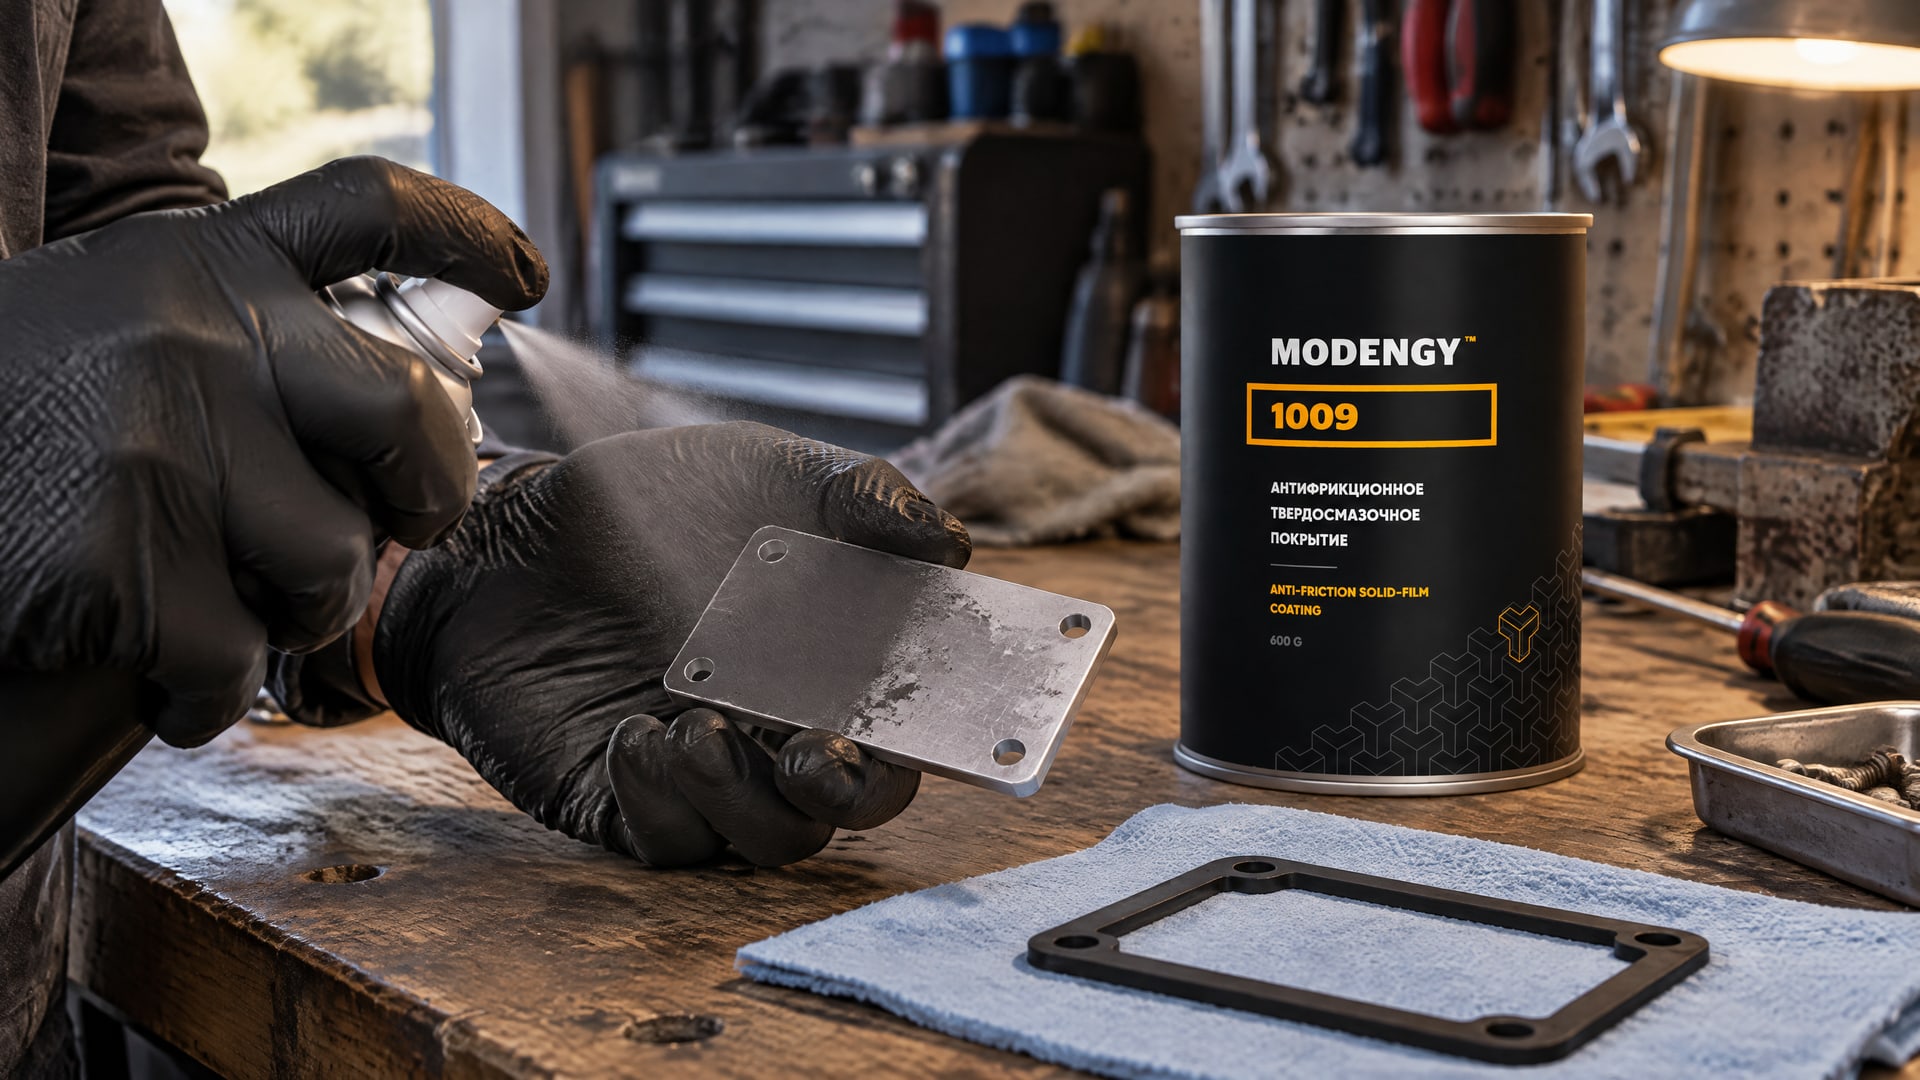
Нужно учитывать пару материалов и условия контакта: состояние алюминиевой основы, повреждение анодного слоя, характер движения и рабочую среду. Совместимость твердосмазочного покрытия с конкретным эластомером следует подтверждать отдельно. Приведенные данные по коэффициенту трения МДО-покрытий на Д16 получены в масле и не дают готового ответа для сухого контакта резины с покрытием.
Если анодный слой поврежден, сначала определяют, нужна ли детали его коррозионная защита или задача сводится к обеспечению скольжения. В первом случае нельзя без проверки считать твердосмазочный слой равноценной заменой анодированию. Во втором важно подготовить поверхность так, чтобы покрытие надежно сцепилось с основой и соответствовало условиям работы узла.
Для узла из Д16, где задача состоит в снижении трения при контакте с резиновой прокладкой, в качестве решения рассматривают твердосмазочное покрытие на основе ПТФЭ MODENGY 1009. Это не означает, что оно восстанавливает оксидную пленку: оно предназначено для формирования отдельного антифрикционного слоя на подготовленной поверхности. Конкретную технологию нанесения и совместимость с прокладкой нужно подтвердить для условий данного узла.
Проверка должна относиться к готовой паре, а не только к покрытию на отдельном образце. Если рабочая среда может влиять на поверхность или прокладку, это учитывают при выборе критериев испытаний. До запуска ремонта стоит определить требуемую толщину слоя, порядок подготовки основы и способ приемки результата. Такие исходные данные помогут сравнить варианты локального ремонта, повторного анодирования и нанесения антифрикционного покрытия без смешения их функций.
Что проверить перед передачей детали в ремонт
Перед выбором технологии соберите информацию о детали и ее работе.
Укажите материал, наличие анодного слоя, расположение и размер повреждения, а также функцию поверхности в узле. Если деталь изготовлена из Д16, сообщите это исполнителю: для алюминиевых сплавов состав влияет на выбор подготовки, а для сплавов с медью и повышенным содержанием легирующих добавок описаны отдельные режимы обработки.
Затем сформулируйте критерии результата. Если важно сохранить коррозионную защиту, уточните, каким способом ее будут обеспечивать после ремонта. Если задача связана со скольжением резиновой прокладки, задайте требования к трению и совместимости с эластомером. Для твердосмазочного покрытия отдельно согласуйте целевую толщину, состояние основы перед нанесением и контроль адгезии.
Уплотнение анодной пленки также нужно рассматривать в контексте назначения детали. По справочным материалам, уплотненные анодные пленки повышают стойкость в растворах солей, в том числе в морской воде. Но сам факт уплотнения не подтверждает пригодность детали для любого рабочего контакта и не заменяет проверку антифрикционных свойств.
Чтобы закупщик и инженер сравнивали предложения на одинаковых условиях, в техническом задании полезно разделить технологические этапы и требуемые характеристики. Отдельно укажите, нужно ли локально ремонтировать анодную поверхность, повторно анодировать деталь или наносить новое твердосмазочное покрытие. Включите проверку толщины, адгезии и стойкости в рабочей среде, если эти свойства важны для эксплуатации. Такой подход снижает риск принять декоративно ровную поверхность за функционально восстановленную.
Часто задаваемые вопросы
Можно ли восстановить анодный слой твердосмазочным покрытием?
Нет, такое покрытие не восстанавливает оксидную пленку в прямом смысле. Оно формирует отдельный функциональный слой на подготовленной поверхности. Для мелких дефектов рассматривают локальную доводку и пассивацию, а при значительном разрушении - повторное анодирование или локальное электроанодирование.
Какое антифрикционное покрытие выбрать для скольжения резиновой прокладки?
Выбор зависит от материала основы, эластомера и условий контакта. Низкое трение в одной среде не гарантирует такого же результата в другой: данные по МДО-покрытиям на Д16 получены в масле. Совместимость покрытия с конкретной резиновой прокладкой и режимом скольжения нужно подтвердить отдельно.
Какую толщину твердосмазочного покрытия закладывать?
В источниках указан диапазон 10-15 мкм для защиты от фреттинга и 20-25 мкм для сочетания коррозионной защиты с антифрикционным эффектом. Это ориентиры, а не универсальное назначение. Толщину согласуют с исполнителем с учетом функции поверхности и конструкции узла.
Подходит ли Д16 для нанесения антифрикционного покрытия?
Для Д16 опубликованы данные по низким значениям коэффициента трения МДО-покрытий в масляной среде: 0,012-0,117. Это не подтверждает характеристики любого другого покрытия или работу с резиной. Подготовку поверхности и применимость выбранной технологии следует согласовать для конкретной детали.
Заключение
Поврежденный анодный слой и антифрикционное покрытие решают разные задачи. Мелкие дефекты можно ремонтировать локально, серьезные повреждения требуют повторной обработки анодированием, а снижение трения обеспечивают отдельным твердосмазочным слоем на подготовленной поверхности. Для скольжения резиновой прокладки важно подтвердить совместимость покрытия с эластомером, а для Д16 - согласовать подготовку с учетом состава сплава.
Следующий шаг - зафиксировать материал детали, характер повреждения и требуемую функцию поверхности, затем передать исполнителю требования к толщине, адгезии и стойкости в рабочей среде. Это позволит выбрать между локальным ремонтом, повторным анодированием и нанесением антифрикционного покрытия, не подменяя одну технологическую задачу другой.