


Для детали из Д16 покрытие для скольжения нельзя выбирать только по наличию PTFE в составе. На результат влияют очистка поверхности, способ подготовки, наличие анодного подслоя, толщина покрытия и режим отверждения. Для алюминиевых деталей часто применяют систему с анодированием или твердым анодированием перед нанесением PTFE, но параметры процесса нужно согласовать с конкретным сплавом, состоянием детали и назначением покрытия.
Статья полезна инженерам, технологам и снабженцам, которым нужно оценить варианты нанесения тефлонового покрытия, подготовить техническое задание подрядчику или проверить технологию перед запуском. Ниже рассмотрены подготовка Д16, различия между PTFE-системами, контроль толщины и ограничения при выборе терморежима.
Какое покрытие для скольжения подходит алюминию Д16
PTFE-покрытие применяют для контроля трения и износа, но само название материала не определяет технологию нанесения.
Для алюминиевых деталей важна система целиком: состояние основы, подготовительный этап, промежуточный слой и верхнее покрытие. Быстрое образование оксидной пленки на алюминии делает особенно важными чистоту поверхности и короткий интервал между подготовкой и нанесением.
Для деталей из Д16 стоит рассматривать не только прямое нанесение PTFE, но и варианты с анодированием. В частности, hard anodize с PTFE-импрегнацией используют для контроля твердости, трения и износа алюминиевых сплавов. В документе NASA PRC-5011 описан процесс нанесения PTFE-импрегнированного покрытия на твердый анодный слой алюминиевых сплавов. Это подтверждает применимость такой схемы как технологического подхода, но не задает готовые параметры для любой детали из Д16.
Перед выбором процесса нужно определить, что именно требуется от покрытия: снижение трения, износостойкость или сочетание этих свойств. Также важно указать рабочие поверхности и участки, которые должны остаться без покрытия. Посадочные и контактные зоны маскируют с учетом конструкции детали и требований к сопряжению.
При постановке задачи подрядчику полезно запросить описание всей системы, а не только сведения о PTFE. В документации должны быть указаны способ подготовки поверхности, тип подслоя, толщина сухой пленки и режим отверждения. Без этих данных нельзя корректно сравнить варианты нанесения тефлонового покрытия или оценить, подходит ли выбранная технология для конкретной детали из Д16.
Подготовка поверхности перед нанесением тефлонового покрытия
Подготовка начинается с очистки и обезжиривания алюминиевой детали.
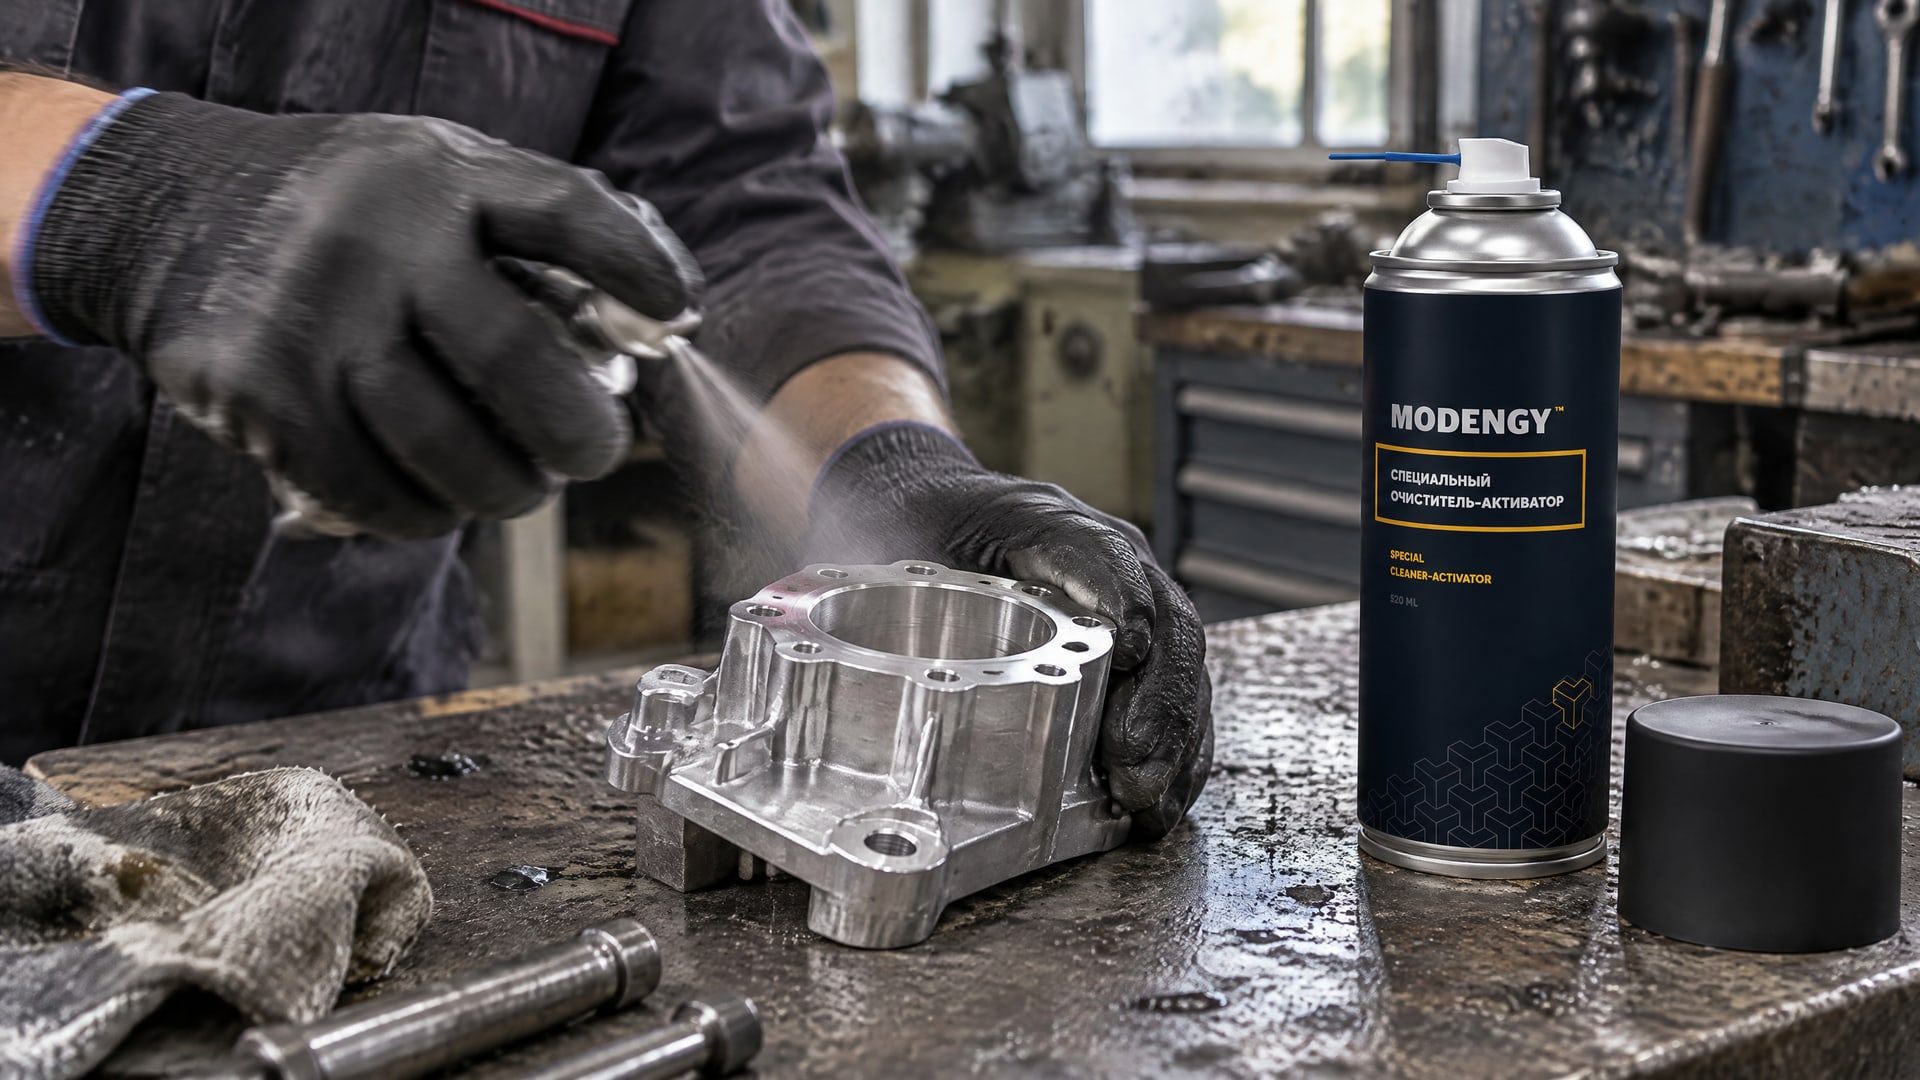
Остатки загрязнений мешают сцеплению, а повторное окисление поверхности может ухудшить адгезию. Поэтому последовательность операций и промежуток между подготовкой и нанесением должны быть частью технологического процесса, а не оставаться на усмотрение исполнителя.
Для создания профиля поверхности в одном из описаний технологии анодированного алюминия указана пескоструйная обработка оксидом алюминия зернистостью #40-#80. Целевой профиль поверхности в этом процессе составляет 100-250 microinches RMS. Эти значения приведены для конкретного технологического описания и не должны автоматически переноситься на любую деталь из Д16: параметры нужно сверять с требованиями выбранной системы покрытия.
Анодирование может выступать подготовительным или промежуточным этапом. Для отдельных схем используют твердый анодный слой с последующей PTFE-импрегнацией, то есть заполнением пор анодированного слоя PTFE. Это не то же самое, что просто нанести PTFE-пленку поверх металла. Разные процессы дают разные структуры покрытия и требуют отдельных режимов.
Совет инженера
Сценарий: перед нанесением на деталь остались следы обработки, масла или другие загрязнения.
Что сделали: поверхность очистили и обезжирили; в качестве средства для такой операции используют MODENGY Очиститель-активатор.
Итог: подготовленная поверхность создает условия для более надежного сцепления покрытия, после очистки ее важно защитить от повторного загрязнения до следующего этапа.
Если задача включает восстановление анодированного слоя, это требование следует отдельно включить в техническое задание. Само нанесение PTFE не описывается как способ восстановления анодирования: нужно определить, требуется ли сформировать новый анодный слой, выполнить импрегнацию или нанести отдельное покрытие.
Чем отличаются способы нанесения PTFE на алюминий
Под общим названием PTFE-покрытия могут подразумеваться разные технологические решения.
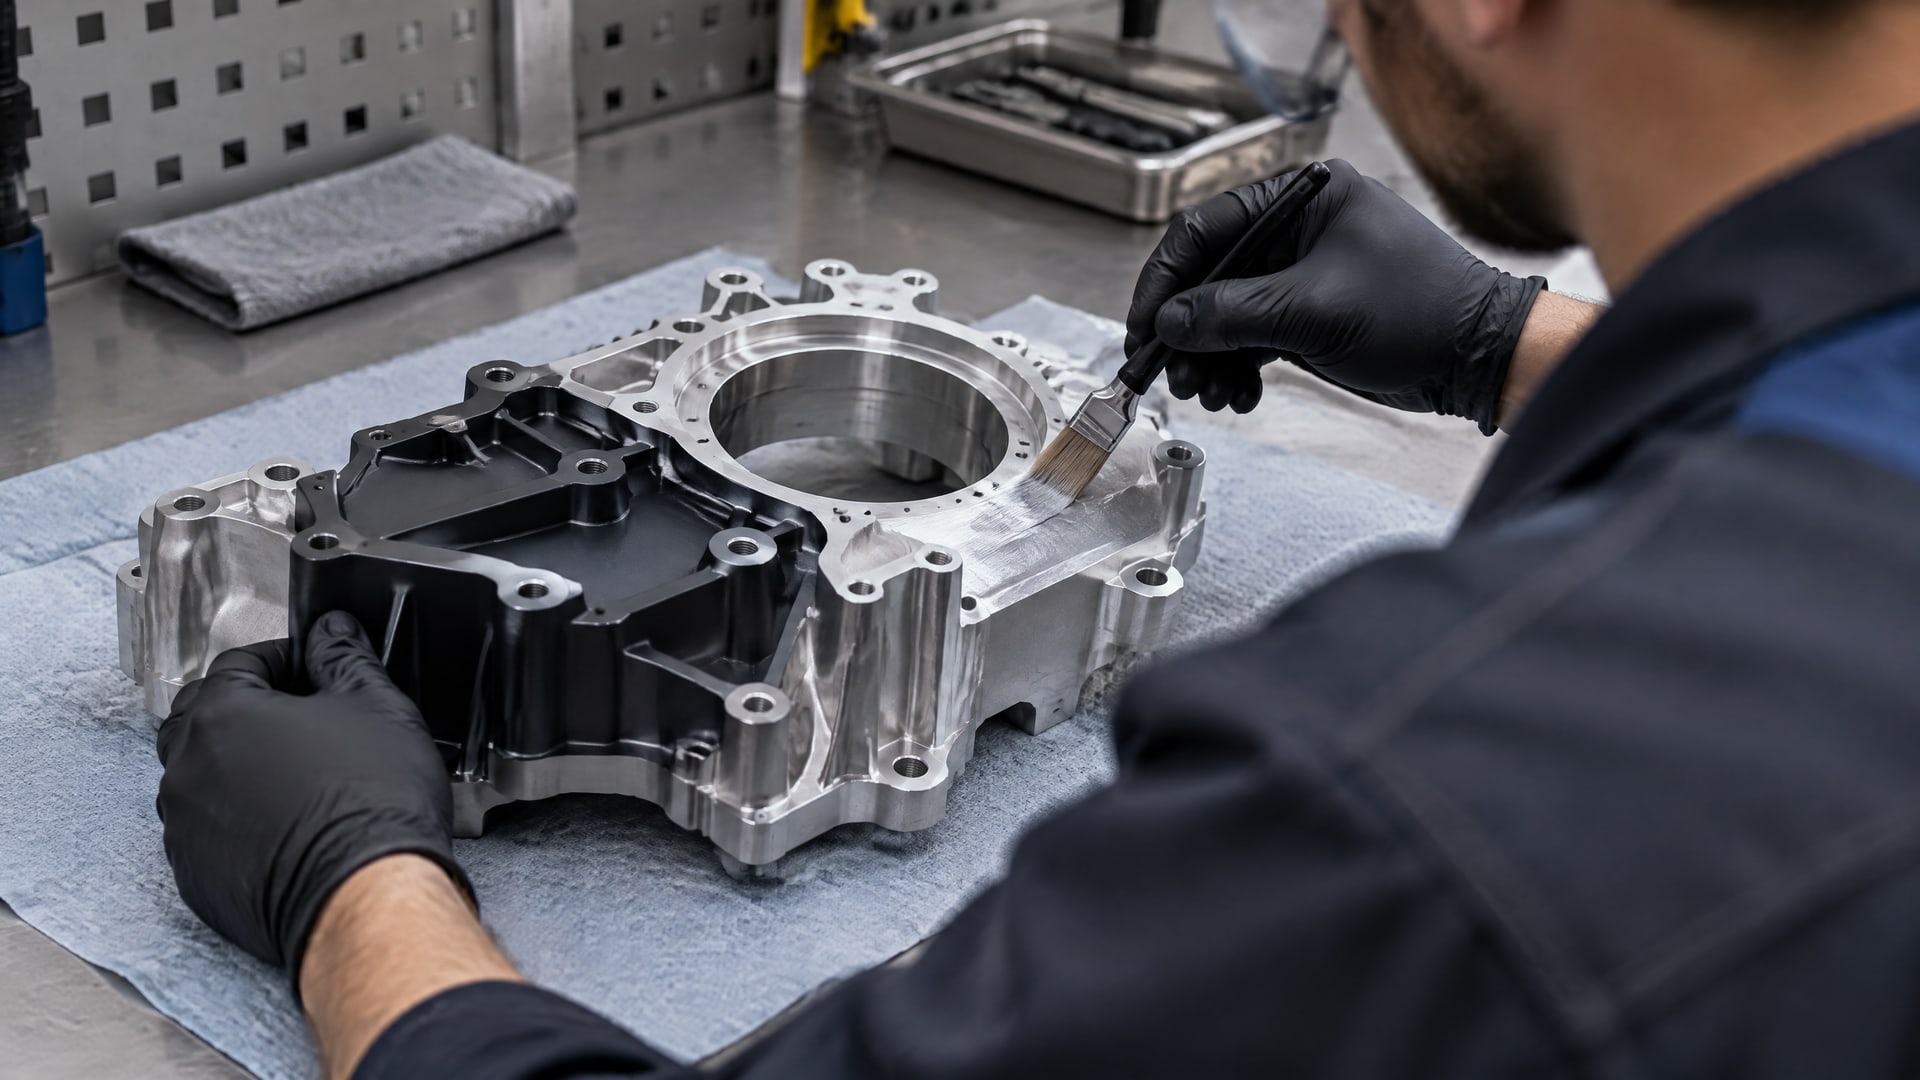
К основным вариантам относятся PTFE-импрегнация анодного слоя, термореактивное покрытие и сухая смазочная пленка на основе PTFE. Их нельзя считать взаимозаменяемыми: различаются структура слоя, способ нанесения, толщина и режим отверждения.
PTFE-системы типа II и III могут наносить распылением, окунанием или кистью с последующим отверждением. Для таких покрытий в техническом описании приведен диапазон толщин от 0,0001 до 0,008 inch в зависимости от типа системы и заказа. Этот широкий диапазон показывает, почему недостаточно запросить только формулировку «покрыть тефлоном»: в спецификации нужно зафиксировать подходящую систему и требуемую толщину.
Отдельный вариант - сочетание твердого анодирования и PTFE. В описании технологии анодный слой составляет 20-80 µm, а PTFE-слой при проникновении в анодный слой - до 5 µm. Для термореактивного PTFE там же указан диапазон 20-60 µm. Эти значения относятся к описанным вариантам и не служат универсальными нормами для деталей из Д16.
При выборе технологии уточняют, нужна ли пленка на поверхности или PTFE должен быть связан с анодным подслоем. Также определяют способ нанесения и участки маскировки. Для деталей со сложной геометрией способ нанесения влияет на равномерность покрытия, поэтому его согласуют до передачи партии в обработку.
Толщина и термоотверждение: какие параметры согласовать
Толщину покрытия задают по требованиям конкретной системы и функции детали.
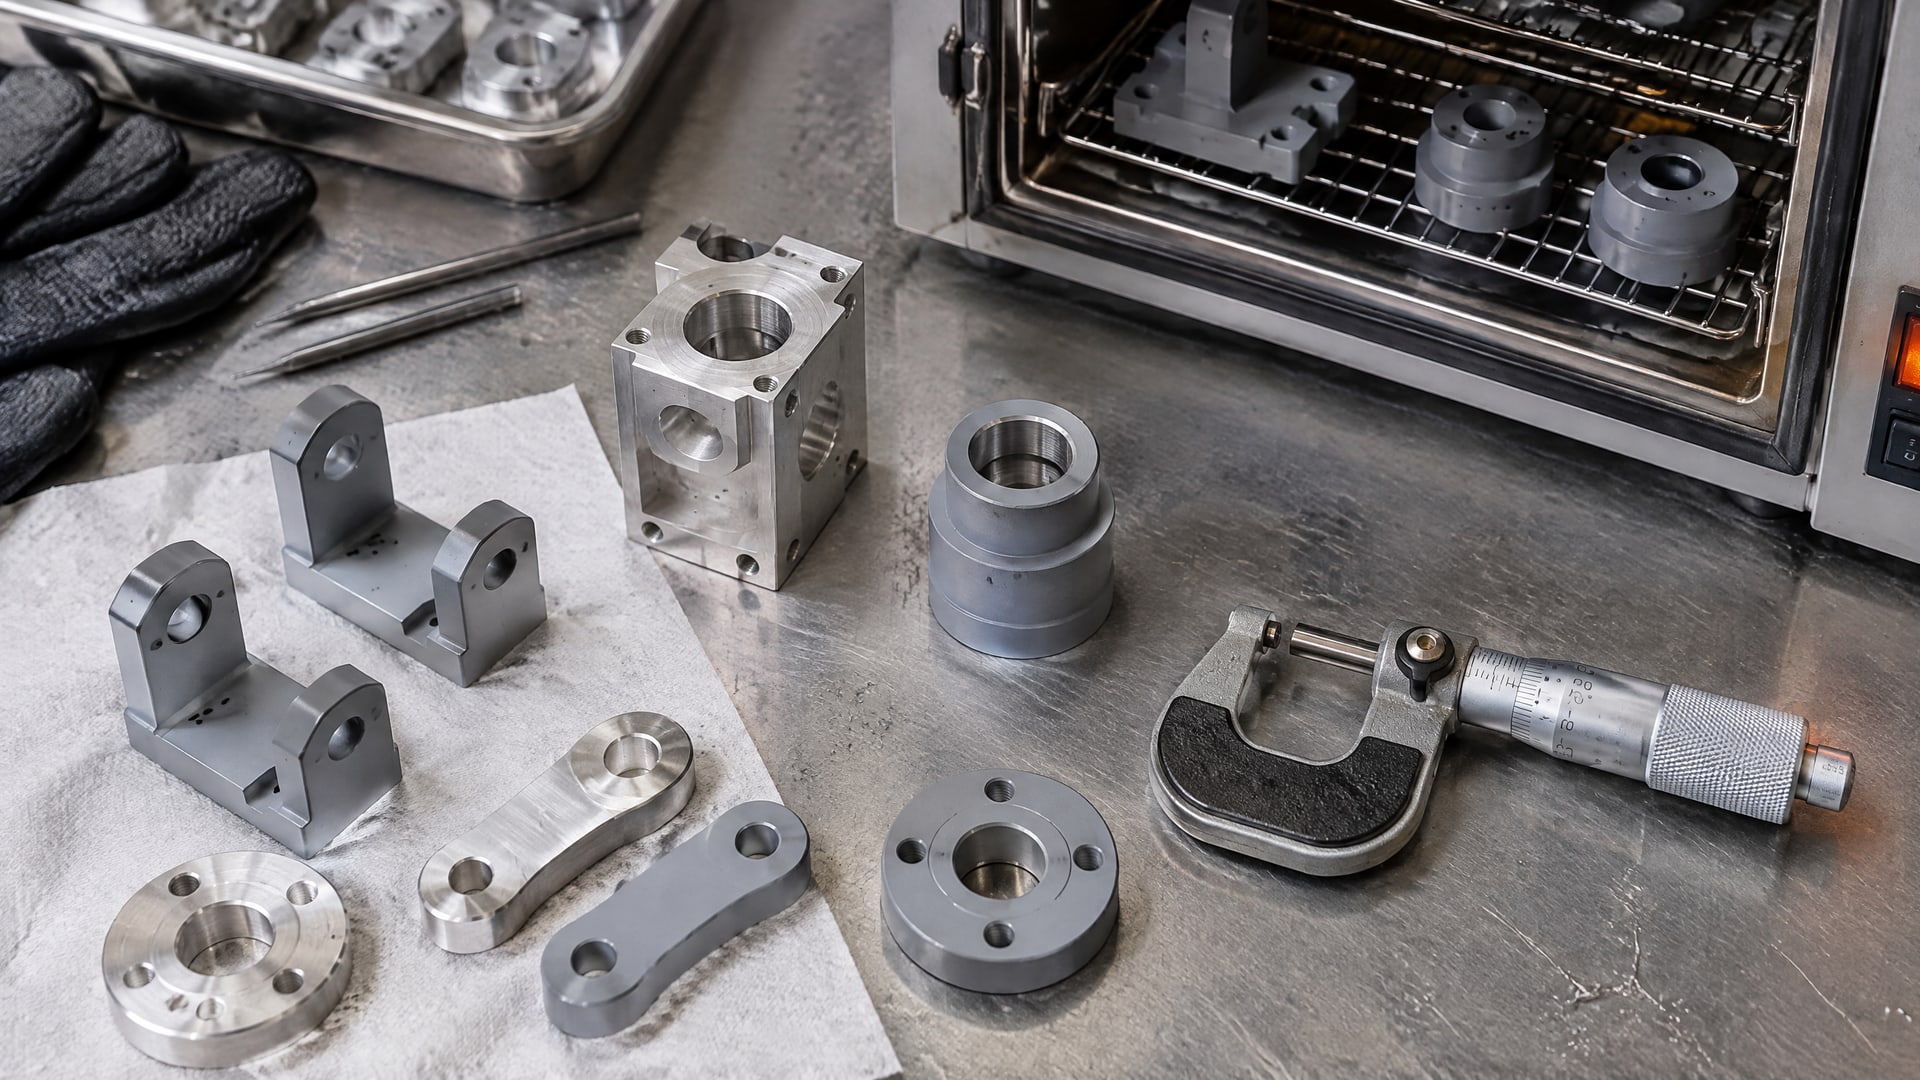
В одном технологическом описании для анодированного алюминия приведена типичная толщина сухой пленки 0,8-6 mil. В другом диапазон для PTFE-систем указан как 0,0001-0,008 inch. Эти значения нельзя напрямую трактовать как единый диапазон для всех видов покрытий: методики и типы систем различаются.
Термоотверждение также зависит от состава покрытия. В материалах приведены режимы порядка 725-800°F, а для отдельных систем - 428°C в течение 5 минут и 435°C в течение 3 минут. Это примеры конкретных технологических режимов, а не инструкция для любой детали из Д16. Их нельзя переносить на деталь без подтверждения совместимости выбранного покрытия, основы и производственного процесса.
При согласовании терморежима нужно получить от исполнителя описание полного цикла: подготовка, нанесение слоев, промежуточные операции и отверждение. Для деталей, где важны размеры или посадки, отдельно фиксируют зоны маскировки и допустимость покрытия на сопрягаемых поверхностях. Если технологическая карта содержит только температуру без времени выдержки и условий нанесения, данных для контроля процесса недостаточно.
Покрытие обычно наносят несколькими тонкими слоями, а не одним толстым проходом. Это рекомендация технологического руководства для описанной системы, но число проходов и итоговую толщину определяет производитель покрытия. Толстый слой сам по себе не означает больший ресурс: параметры должны соответствовать выбранной технологии и функциональному назначению детали.
Как проверить технологию и избежать ошибок
До заказа обработки запросите у подрядчика технологическую карту или описание процесса.
Документ должен показывать, как подготовят поверхность, будет ли применяться анодирование, каким способом нанесут PTFE и как проконтролируют итоговую толщину. Если для детали из Д16 заявлены режимы отверждения, попросите подтвердить их применимость именно для выбранного материала и покрытия.
Проверьте, включены ли в описание следующие пункты:
Способ очистки и обезжиривания.
Метод подготовки поверхности и параметры профиля, если они заданы технологией.
Тип подслоя: анодный слой, твердый анодный слой или иной вариант.
Способ нанесения PTFE и количество слоев.
Толщина сухого покрытия и метод ее контроля.
Температура и время отверждения для конкретной системы.
Маскировка посадочных, контактных и других функциональных зон.
Частая ошибка при выборе - ориентироваться только на слово «тефлон» или на максимальную толщину в описании. Для алюминия сцепление зависит от подготовки и подслоя, а режим отверждения связан с конкретной системой. Поэтому корректное сравнение предложений возможно только при одинаково заданных условиях процесса.
Для приемки партии заранее определяют, какие параметры проверяют и какие документы передает исполнитель. Если задача связана с контролем трения и износа, требования формулируют применительно к работе детали, а не только к внешнему виду покрытия. Такое техническое задание помогает отличить подходящую технологию от общего предложения «нанести PTFE на алюминий».
Часто задаваемые вопросы
Можно ли нанести PTFE непосредственно на алюминий Д16?
Алюминий можно покрывать PTFE, но надежность сцепления зависит от подготовки поверхности и выбранной системы. Для повышения адгезии часто применяют анодирование или твердый анодный слой перед PTFE. Конкретный процесс для Д16 нужно согласовать с исполнителем, включая профиль поверхности, подслой, толщину и режим отверждения.
Обязательно ли анодировать алюминий перед нанесением PTFE?
Анодирование не следует считать обязательным для любой PTFE-системы, однако для алюминия его часто используют как подслой. В промышленной практике описана схема твердого анодирования с PTFE-импрегнацией. Выбор зависит от назначения детали и требований к трению и износу, а не только от материала покрытия.
Толстое покрытие лучше защищает от износа?
Не обязательно. В источниках приведены разные диапазоны толщины для разных типов PTFE-систем, поэтому сравнивать их без учета технологии некорректно. Требуемую толщину определяют по назначению детали и спецификации покрытия. Увеличивать ее без обоснования не следует: толщину и число слоев согласуют с исполнителем.
Какие температуры применяют для отверждения PTFE-покрытия?
Для отдельных систем указаны режимы порядка 725-800°F, а также 428°C в течение 5 минут или 435°C в течение 3 минут. Это параметры конкретных покрытий, а не универсальные рекомендации для всех деталей из Д16. Перед обработкой нужно подтвердить режим у поставщика системы и подрядчика.
Заключение
Покрытие для скольжения на детали из Д16 выбирают по всей технологической системе: подготовке поверхности, типу подслоя, способу нанесения, толщине и режиму отверждения. Для алюминия часто рассматривают анодирование или твердое анодирование перед PTFE, однако приведенные в описаниях технологий значения нельзя считать готовым рецептом для любой детали.
Следующий шаг - составить техническое задание с указанием рабочих поверхностей, требуемого результата, зон маскировки и условий эксплуатации. Попросите подрядчика подтвердить применимость процесса для Д16 и предоставить параметры подготовки, нанесения и отверждения до запуска партии.