


Твердосмазочные покрытия помогают повысить КПД редуктора, когда заметная часть потерь связана с трением в зубчатом зацеплении, особенно при граничном или смешанном режиме смазывания. Тонкая твердая пленка снижает трение на контактирующих поверхностях и может уменьшить износ при приработке. Покрытие не заменяет штатное масло, если оно предусмотрено конструкцией: эффект часто оценивают именно при совместной работе с жидкой смазкой.
Материал полезен инженерам, техническим специалистам и снабженцам, которые выбирают способ снижения трения редуктора. Разберем, в каких режимах покрытия дают наибольший эффект, как оценить ожидаемое изменение КПД, какие требования учитывать при подготовке поверхности и нанесении, а также как организовать испытания перед внедрением.
Как твердосмазочные покрытия помогают повысить КПД редуктора
В зубчатой передаче часть энергии расходуется на трение в контакте зубьев.
Антифрикционное твердосмазочное покрытие формирует на поверхности тонкую пленку с низкой сдвиговой прочностью. При движении зубьев пленка облегчает скольжение в зоне контакта, что помогает уменьшить потери. Наибольший смысл такая обработка имеет там, где смазочная пленка не отделяет поверхности полностью.
Режимы граничного и смешанного трения встречаются при пуске, на этапе приработки и при дефиците жидкой смазки. Именно в этих условиях покрытие может заметно влиять на трение и износ. При стабильно полнопленочном режиме поверхности уже разделены слоем масла, поэтому дополнительный эффект от покрытия может быть ограниченным. Перед выбором важно оценить не только номинальные нагрузку и скорость, но и то, как меняется смазывание во время запуска и работы узла.
Где эффект наиболее вероятен
Особое внимание уделяют передачам, в которых значительную роль играет скольжение. В исследовании червячной передачи сочетание защитного твердосмазочного покрытия с жидкой смазкой позволило получить КПД до 75-80%. Это результат конкретной конструкции и условий испытания, а не универсальное значение для всех редукторов. Для иной геометрии, материалов и режима смазывания показатели могут отличаться.
Твердосмазочное покрытие также рассматривают как способ снизить трение и износ в период приработки. В ранней эксплуатации поверхности приспосабливаются друг к другу, а смазочная пленка может работать неравномерно. Пленка покрытия помогает уменьшить трение в контакте, но сама по себе не исправляет ошибки в геометрии зубьев, посадках или выборе масла. Поэтому сначала проверяют состояние передачи и соответствие смазки требованиям конструкции.
Повышение КПД редуктора не следует оценивать только по наличию слова «антифрикционный» в описании материала. Важны его адгезия к подложке, несущая способность, стойкость к загрязнениям и совместимость с условиями смазывания. Для маломощного механизма значение имеют и небольшие изменения потерь: их корректно подтверждать измерениями на одинаковых режимах, а не переносить результаты одной передачи на другую.
Как выбрать антифрикционное твердосмазочное покрытие для редуктора
Подбор начинают с анализа пары трения и режима работы.
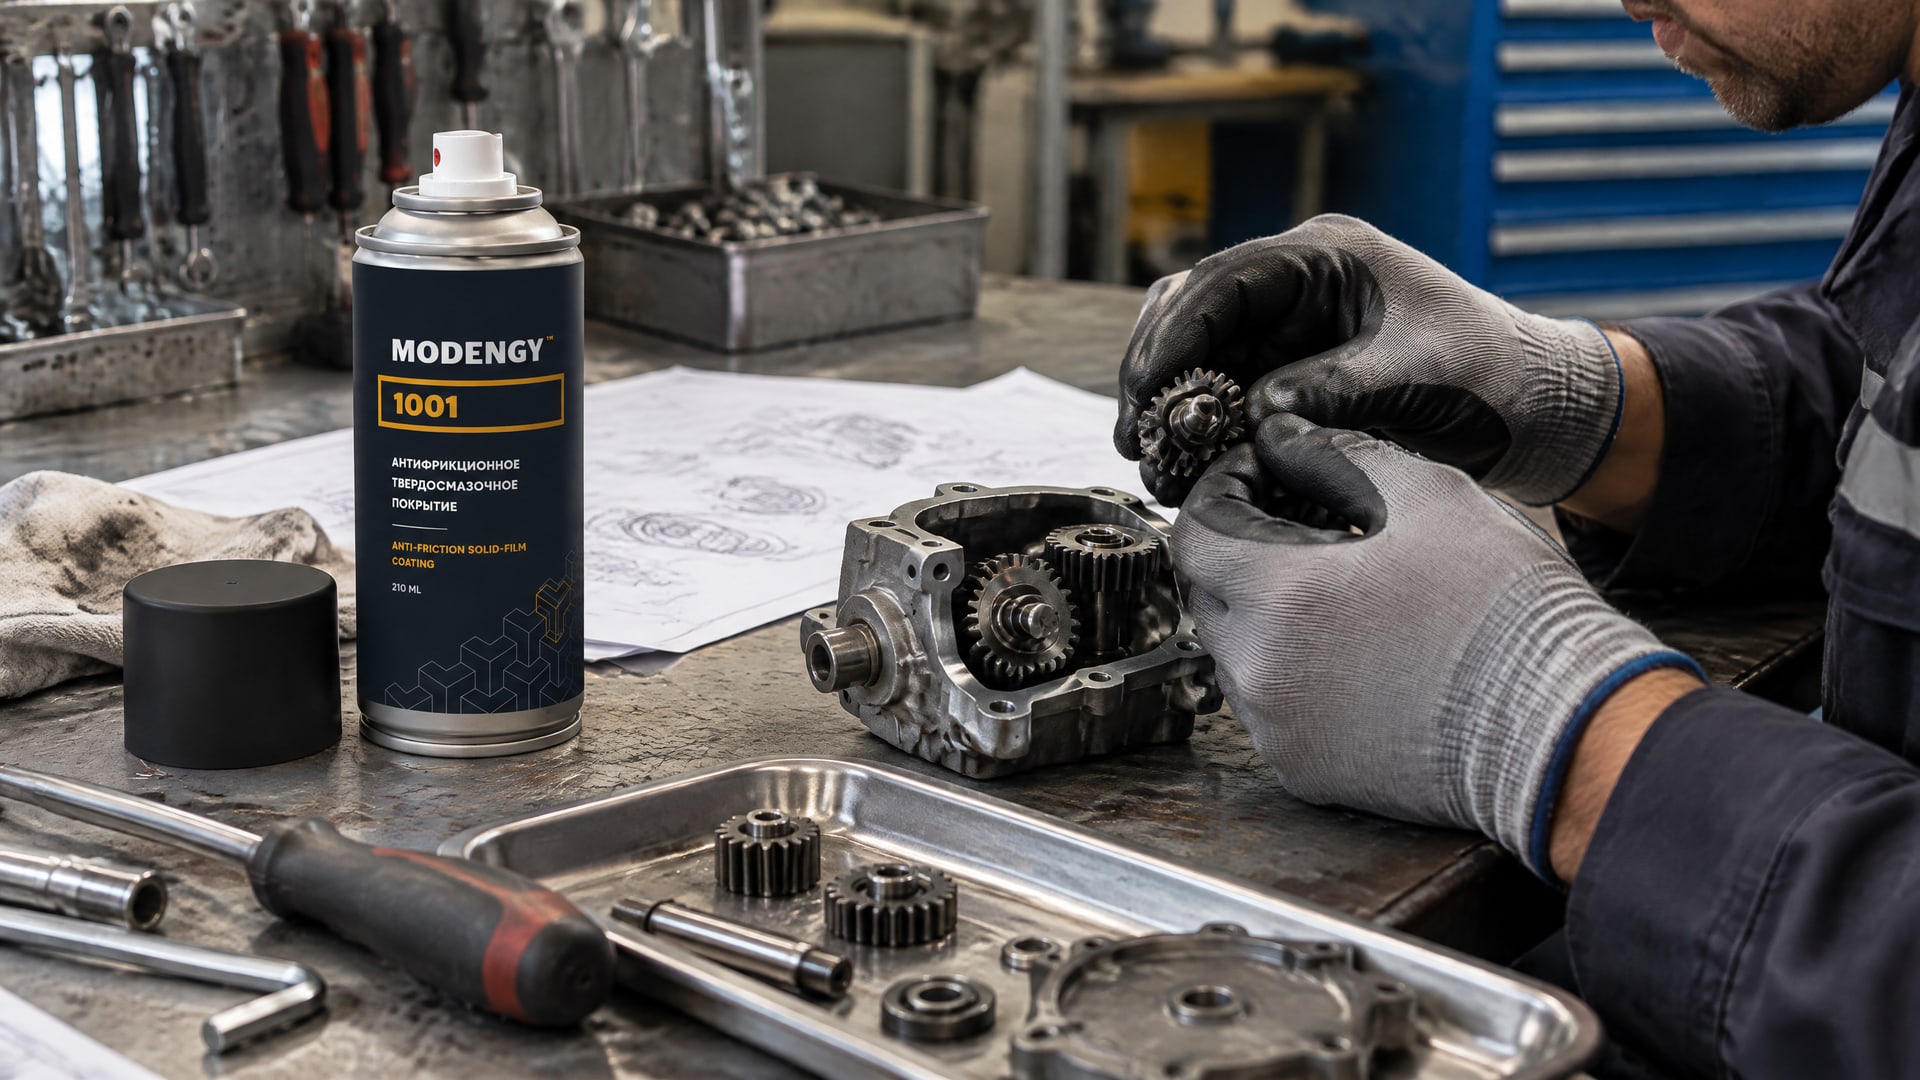
Инженеру нужно знать тип передачи, материалы зубчатых колес, нагрузку, скорость, температуру, вид штатной смазки и вероятность ее дефицита. Если преобладает граничное или смешанное трение, антифрикционные покрытия редуктора могут быть полезны. Если контакт устойчиво работает при полнопленочном смазывании, ожидаемый эффект стоит проверять отдельно.
На результат влияют не только свойства пленки, но и контакт с основой. Покрытие с низкой сдвиговой прочностью должно сохранять адгезию к поверхности, иначе его рабочие свойства не реализуются. Подготовка может включать очистку и обезжиривание, а также фосфатирование или абразивную обработку. Конкретная схема зависит от материала детали и требований к покрытию.
Толщина и свойства пленки
Для твердосмазочных покрытий зубчатых передач в источниках указана типичная толщина сухой пленки 10-20 мкм. Для отдельных систем встречается диапазон 5-20 мкм. Эти значения показывают, почему нельзя наносить материал произвольно толстым слоем: избыточная толщина может повлиять на точность зацепления и геометрию контакта. Точные параметры нанесения выбирают по технической документации конкретной системы и конструкции редуктора.
Кроме снижения трения, при подборе учитывают несущую способность, защиту от износа и коррозии, а также поведение покрытия при загрязнении и недостатке масла. Для тяжело нагруженных и высокоскоростных передач в обзорах отдельно рассматривают упрочняющие подслои и покрытия на основе углерода. Однако переносить эти решения на маломощный редуктор без проверки нельзя: требуемые свойства зависят от материалов, нагрузки и характера контакта.
В выборе может участвовать и MODENGY 1001: его рассматривают для снижения трения в маломощных редукторах, в том числе когда важно уменьшить энергопотребление узла. При этом решение оценивают не по одному заявленному свойству, а по соответствию условиям работы, подготовке поверхности и возможностям выдержать режим отверждения. До серийного применения разумно проверить покрытые детали в составе конкретной передачи и сравнить их с необработанными.
Снижение трения редуктора: какой эффект можно ожидать
Покрытие способно уменьшить потери на трение, улучшить передачу мощности и увеличить ресурс деталей, если выбранная система соответствует условиям контакта.
Но величина эффекта не универсальна. На нее влияют химический состав пленки, толщина, подготовка основы, тип передачи и режим смазывания. Поэтому данные по одной модели редуктора не гарантируют тот же результат на другой.
В тестах шестерен с молибденсодержащим покрытием на стенде FZG зафиксировали увеличение КПД редуктора на 0,5% относительно необработанных шестерен. Это результат конкретного испытания, а не прогноз для любого узла. Отдельное исследование червячной передачи показало КПД до 75-80% при совместном применении покрытия и жидкой смазки. Эти цифры относятся к разным работам и их нельзя напрямую сопоставлять как результаты одного эксперимента.
Как трактовать результаты
При оценке важно разделять абсолютное значение КПД и его изменение относительно исходного состояния. Если испытания показывают прирост, нужно уточнить, с чем сравнивали покрытые детали: с необработанными шестернями или с другим вариантом конструкции. Следует также учитывать нагрузку, скорость и температуру испытаний. Без таких условий цифра не позволяет надежно прогнозировать результат на производстве.
Не стоит считать, что любое твердосмазочное покрытие снижает потери одинаково. Разные составы отличаются механизмом работы и сцеплением с поверхностью. Даже покрытие с подходящими трибологическими свойствами может дать слабый результат при недостаточной подготовке основы или неверной толщине пленки. С другой стороны, улучшение приработки и снижение износа могут быть полезны, даже если заметный прирост КПД не подтвержден.
Для маломощного редуктора уместно оценивать совокупный эффект: потребляемую мощность, нагрев, износ и стабильность работы. Если конструкция допускает жидкую смазку, покрытие обычно рассматривают вместе с ней, а не вместо нее. Такой подход позволяет понять, дает ли обработка измеримую пользу в штатном режиме и насколько результат сохраняется при запуске и изменении условий контакта.
Запекаемое покрытие: нанесение и подготовка поверхности
Качество покрытия зависит от чистоты и состояния основы.
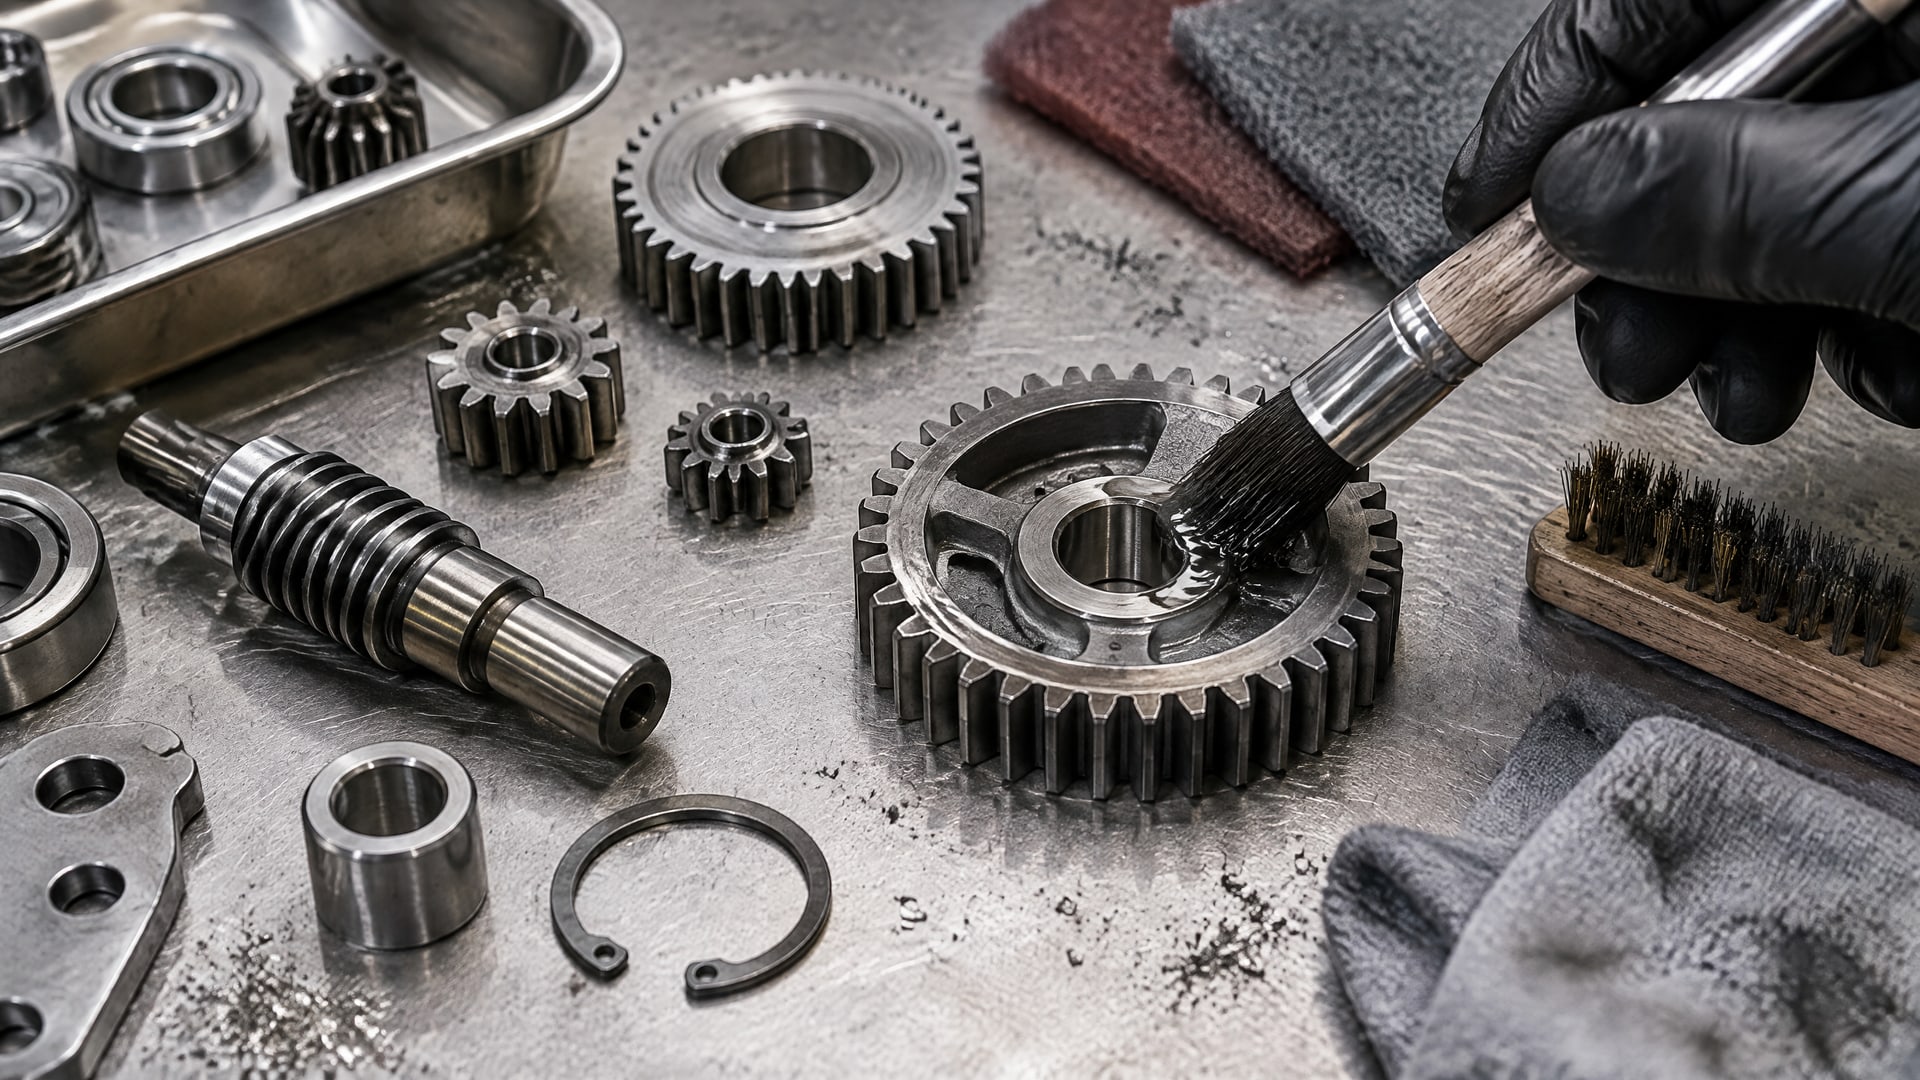
Перед обработкой поверхность очищают и обезжиривают. Остатки загрязнений ухудшают адгезию, а недостаточная подготовка сокращает срок службы пленки. В зависимости от технологии дополнительно применяют фосфатирование или абразивную подготовку, чтобы повысить сцепление покрытия с подложкой.
Состав наносят распылением, окунанием, центрифугированием или кистью. Способ выбирают по геометрии детали, требованиям к равномерности пленки и возможностям производственного процесса. Для зубчатого колеса особенно важно контролировать толщину: ориентир для ряда покрытий составляет 10-20 мкм, а в отдельных системах допускается 5-20 мкм. Эти диапазоны нельзя считать универсальной инструкцией для всех материалов.
Отверждение и контроль процесса
После нанесения покрытие должно пройти отверждение. Режим задают временем и температурой, причем в документации температура может относиться к самой детали, а не только к окружающей среде. В одном техническом листе приведены такие ориентиры: 40 минут при 23 °C, 10 минут при 50 °C и 5 минут при 90 °C по температуре объекта. Эти значения относятся к конкретной системе и не заменяют инструкцию для выбранного материала.
Для запекаемого покрытия нанесение и отверждение следует планировать как единый технологический процесс. Нужно обеспечить равномерное распределение состава, выдержать установленную толщину и не допустить повреждения пленки при дальнейшей сборке. При серийной обработке полезно фиксировать параметры подготовки, нанесения и термообработки для каждой партии. Так проще сопоставить свойства деталей и выявить причину отклонений.
После отверждения проверяют покрытие и геометрию деталей, затем оценивают зацепление в собранном узле. Если покрываются шестерни с точными посадками, учитывают влияние пленки на размер и контакт. Нельзя исходить из принципа «чем толще, тем надежнее»: превышение заданной толщины способно ухудшить точность зацепления, не обеспечивая дополнительного снижения трения.
Как проверить твердосмазочное покрытие на редукторе
До внедрения покрытия сравнивают обработанные и необработанные детали в одинаковых условиях.
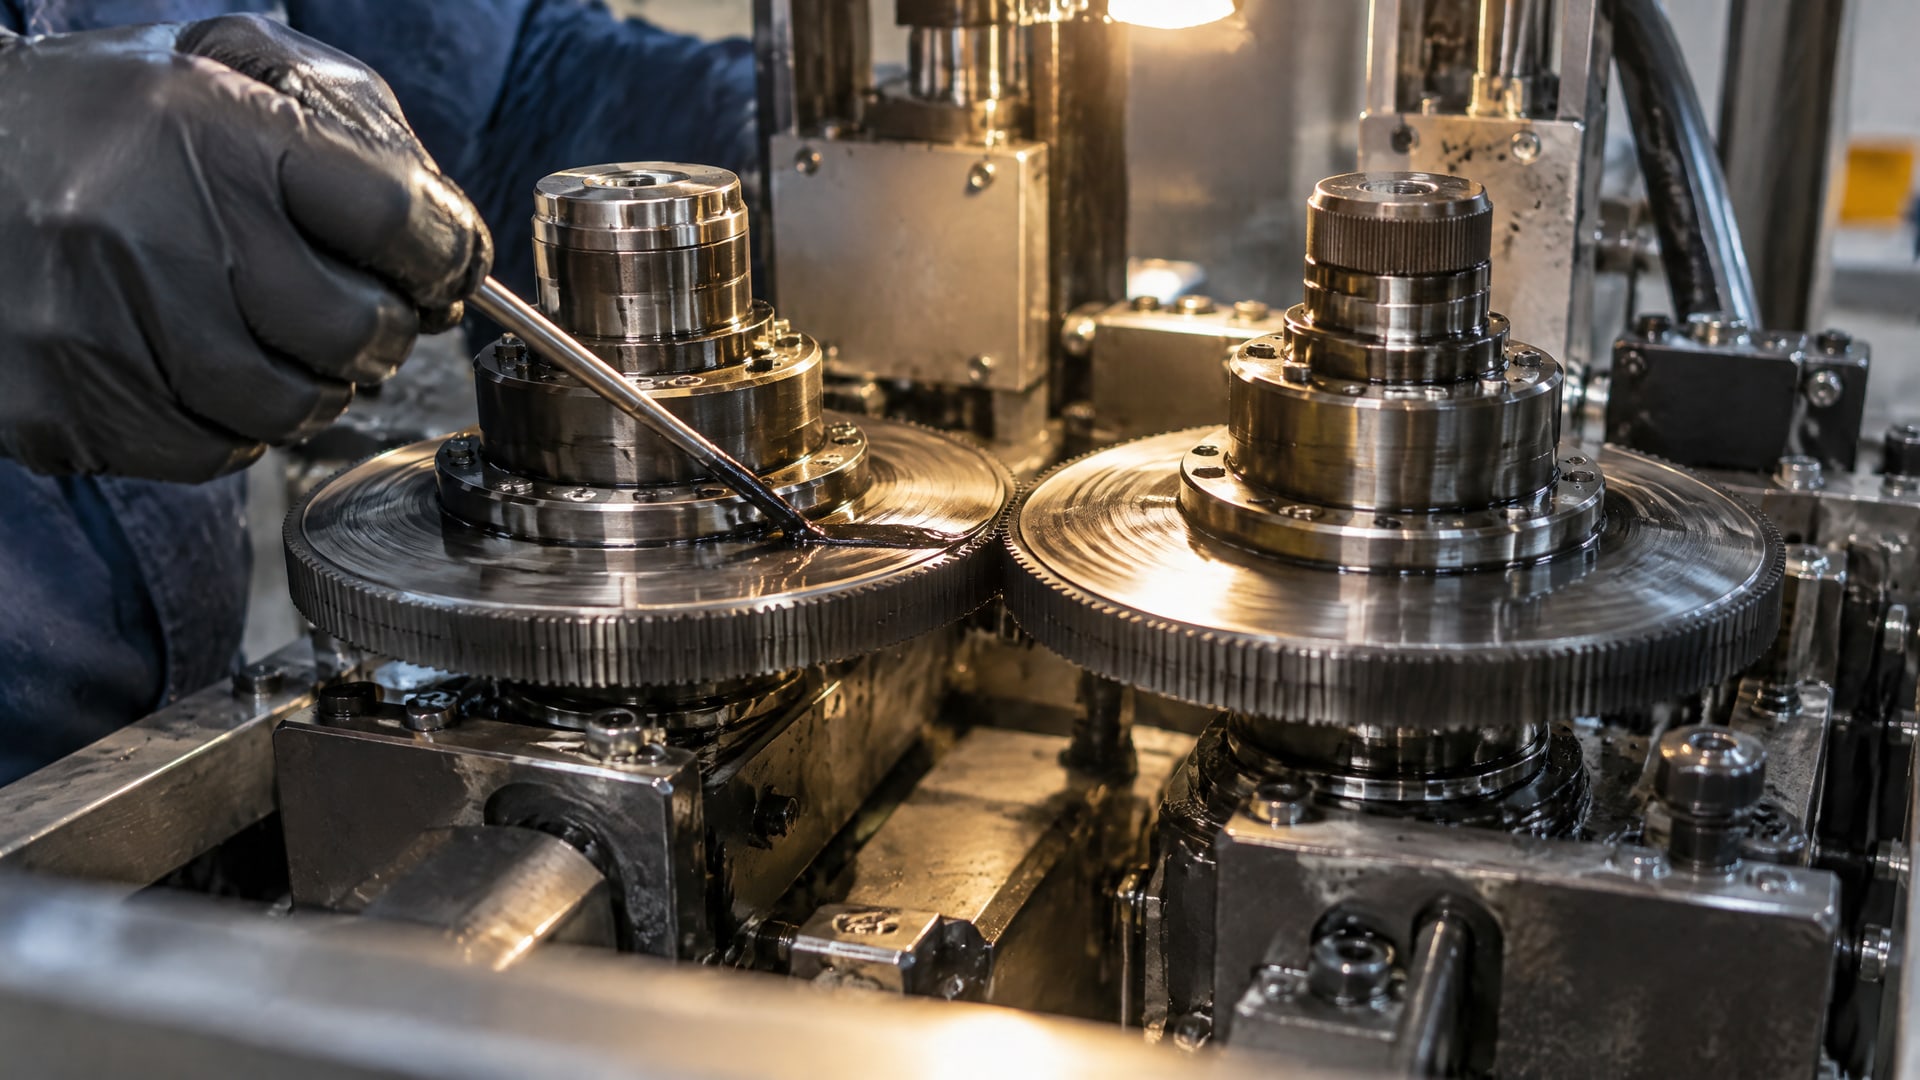
Для этого применяют испытания на стендах, включая FZG и twin-disk tribometer. Важно сохранить одинаковыми режимы нагрузки, скорости и смазывания, а также сопоставимую процедуру приработки. Если условия различаются, измеренное изменение КПД нельзя уверенно связать только с покрытием.
Программа испытаний зависит от задачи. Если цель - повышение КПД редуктора, измеряют входную и выходную мощность на заданных режимах. Если важнее ресурс, наблюдают за износом и состоянием зубьев. Для проверки работы при дефиците смазки отдельно задают соответствующий режим, если он допустим для конструкции и безопасен для оборудования. Результаты нужно рассматривать в контексте условий, при которых их получили.
Что фиксировать при сравнении
Тип и состояние зубчатых колес до обработки.
Способ подготовки поверхности, метод нанесения и толщину пленки.
Режим отверждения, включая время и температуру детали.
Тип жидкой смазки и условия ее подачи, если она предусмотрена конструкцией.
Нагрузку, скорость и температуру во время испытаний.
Измеряемые показатели: КПД, потребляемую мощность, нагрев и износ.
Такой протокол помогает отделить эффект покрытия от влияния смазки, сборки и режима работы. При этом результаты стендовых испытаний не следует автоматически переносить на серийный редуктор: нужно проверить, насколько условия теста соответствуют реальной эксплуатации. Если испытание подтверждает снижение потерь или износа, следующий шаг - опытная эксплуатация с сопоставимым контролем параметров до и после обработки.
Часто задаваемые вопросы
Твердосмазочное покрытие заменяет масло в редукторе?
Обычно нет. Покрытие может снижать трение и износ, особенно при граничном или смешанном смазывании, но это не означает, что оно заменяет предусмотренную конструкцией жидкую смазку. Для ряда передач наиболее предсказуемый эффект получают при совместном применении покрытия и масла. Решение зависит от конструкции и режима работы узла.
Какая толщина покрытия нужна для зубчатых колес?
Для ряда антифрикционных покрытий типичный диапазон сухой пленки составляет 10-20 мкм; для отдельных систем указывают 5-20 мкм. Конкретную толщину выбирают по технической документации покрытия и требованиям к зацеплению. Слишком толстая пленка может повлиять на точность контакта, поэтому увеличивать толщину без обоснования не следует.
Как наносят запекаемое твердосмазочное покрытие?
Поверхность сначала очищают и обезжиривают, при необходимости применяют фосфатирование или абразивную подготовку. Нанесение выполняют распылением, окунанием, центрифугированием или кистью, после чего покрытие отверждают по заданному режиму. Время и температура зависят от конкретной системы; режим одного материала нельзя переносить на другой.
Насколько покрытие повышает КПД редуктора?
Единого значения нет: результат зависит от конструкции передачи, режима трения, покрытия и подготовки поверхности. В одном испытании на стенде FZG зафиксировали увеличение КПД на 0,5% относительно необработанных шестерен. В исследовании червячной передачи с жидкой смазкой получили КПД до 75-80%. Эти результаты нельзя считать прогнозом для любого редуктора.
Заключение
Твердосмазочные покрытия помогают снизить трение редуктора прежде всего в режимах граничного и смешанного смазывания, а также при приработке. На результат влияют состав покрытия, толщина пленки, состояние поверхности и режим отверждения. Покрытие не следует рассматривать как универсальную замену масла или как гарантию одинакового прироста КПД на любой передаче.
Практический следующий шаг - оценить режим работы редуктора и подготовить сравнительное испытание покрытых и необработанных шестерен при одинаковой нагрузке, скорости и смазывании. До обработки сверьте технологию подготовки, толщину пленки и режим отверждения с документацией выбранной системы, а затем измерьте КПД и состояние зубьев на целевых режимах.