


Толщина антифрикционного покрытия входит в размерную цепочку детали: даже тонкий слой может изменить посадку, если зазор или натяг рассчитан с высокой точностью. Поэтому до нанесения покрытия нужно заложить его толщину в чертеж и допуск, а после отверждения проверить фактический слой на готовой детали. Для сухих пленок в технических рекомендациях часто встречаются диапазоны 5–20 мкм и 0,0002–0,0005 in.
Статья полезна инженерам, технологам и закупщикам, которые выбирают твердосмазочное покрытие для точных сопряжений, оценивают способы нанесения и планируют контроль качества. Разберем, как учитывать покрытие при проектировании посадок, почему толщина зависит от технологии и чем измерять слой после обработки.
Как толщина антифрикционного покрытия влияет на посадку
Покрытие меняет размер поверхности, на которую его наносят.
На наружном диаметре слой увеличивает размер детали, а на внутренней поверхности уменьшает размер отверстия. Для сопряжения с малым зазором или натягом это изменение нужно учитывать на этапе проектирования, иначе деталь после нанесения может выйти за заданный допуск.
В отраслевых рекомендациях для сухих пленочных смазок часто указывают толщину 0,0002–0,0005 in. В метрической системе это приблизительно 5–13 мкм. Для отдельных антифрикционных покрытий приводится диапазон сухой пленки 5–20 мкм. Даже при таких значениях слой нельзя считать несущественным: при точной посадке он становится частью фактической геометрии сопряжения.
Что учесть в чертеже
При подготовке конструкторской документации важно определить, к какому состоянию относится размер: к детали до нанесения покрытия или к готовой детали. Если допуск задан для поверхности с покрытием, технологический процесс должен обеспечивать слой в пределах установленной спецификации. Если размер относится к детали до нанесения, потребуется учесть, как покрытие изменит итоговую посадку.
В размерной цепочке стоит отразить:
поверхность, на которую наносят покрытие;
заданную толщину сухого слоя;
состояние детали, для которого проверяют размер;
требования к доводке после нанесения, если она предусмотрена.
Толщина, указанная для материала в таре или сухого остатка, не всегда совпадает с фактической толщиной на детали. Поэтому паспортное значение нельзя автоматически подставлять в расчет посадки. Для точного сопряжения значима измеренная толщина готового покрытия после нанесения и отверждения.
Допуск на покрытие также следует согласовать с методом нанесения и контроля. В аэрокосмической спецификации для одного состава указан диапазон 0,0003–0,0005 in, а для других материалов толщину задают непосредственно на чертеже. Это показывает, что универсального значения для всех деталей нет: требование определяют по конкретной геометрии и условиям работы узла.
Какой толщины бывает твердосмазочное покрытие
Единой толщины для всех твердосмазочных покрытий нет.
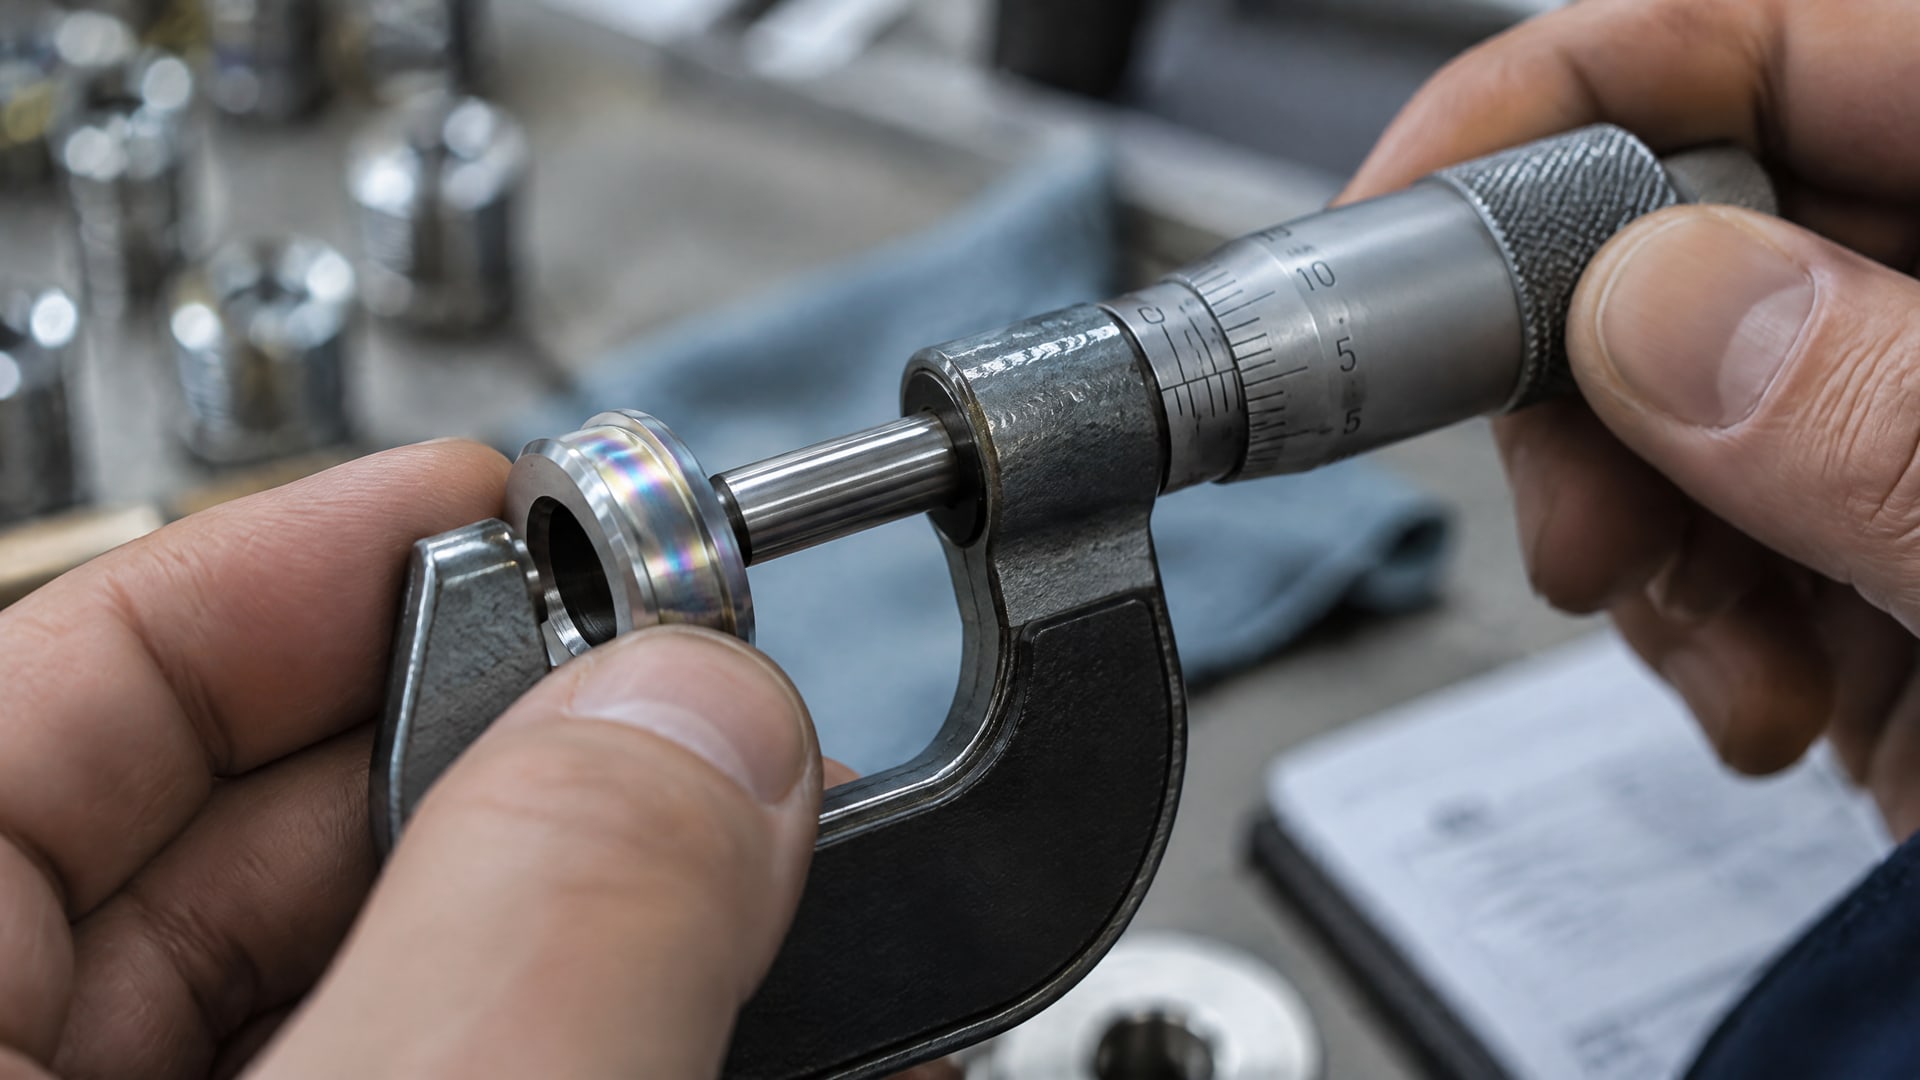
В рекомендациях встречаются разные диапазоны: 5–20 мкм для сухой пленки, 10–20 мкм для сухих смазок и скользящих покрытий, а для отдельных покрытий на основе дисульфида молибдена указывают 5–15 мкм. Значения относятся к разным материалам и процессам, поэтому их нельзя переносить на другую технологию без проверки.
Для точных посадок особенно важно не воспринимать верхнюю границу типового диапазона как автоматически подходящую. Если проектный зазор небольшой, слой в 20 мкм может заметно повлиять на сопряжение. Если же выбрать слишком тонкое покрытие без учета требований к смазыванию, функция слоя может не соответствовать условиям работы. Технические рекомендации связывают оптимальную толщину с износом и смазыванием, а в отдельных случаях также с коррозионными свойствами.
Почему нельзя ориентироваться только на принцип «чем тоньше, тем точнее»
Задача не сводится к нанесению минимально возможного слоя. Толщина должна соответствовать спецификации покрытия и обеспечивать предусмотренную функцию, при этом сохранять требуемые размеры детали. Если ради увеличения коррозионной стойкости рассматривают более толстый слой, влияние на размерную точность проверяют отдельно.
В спецификациях встречаются и узкие контрольные окна. Например, для сухой пленки после механической доводки приводится значение около 7,0 мкм ± 2 мкм. Такой диапазон показывает, что в ответственных применениях контролируют не просто наличие покрытия, а его итоговую толщину с учетом последующей обработки.
Практически ориентироваться нужно на техническую документацию именно для выбранного материала и процесса. Значения 5–20 мкм, 10–20 мкм и 5–15 мкм помогают оценить порядок величин, но не заменяют требования чертежа. Для серийной партии также важно подтвердить, что технология стабильно обеспечивает нужный слой на деталях конкретной формы.
Как окунание и распыление влияют на геометрию
Окунание и распыление твердой смазки не дают одинаковой толщины автоматически.
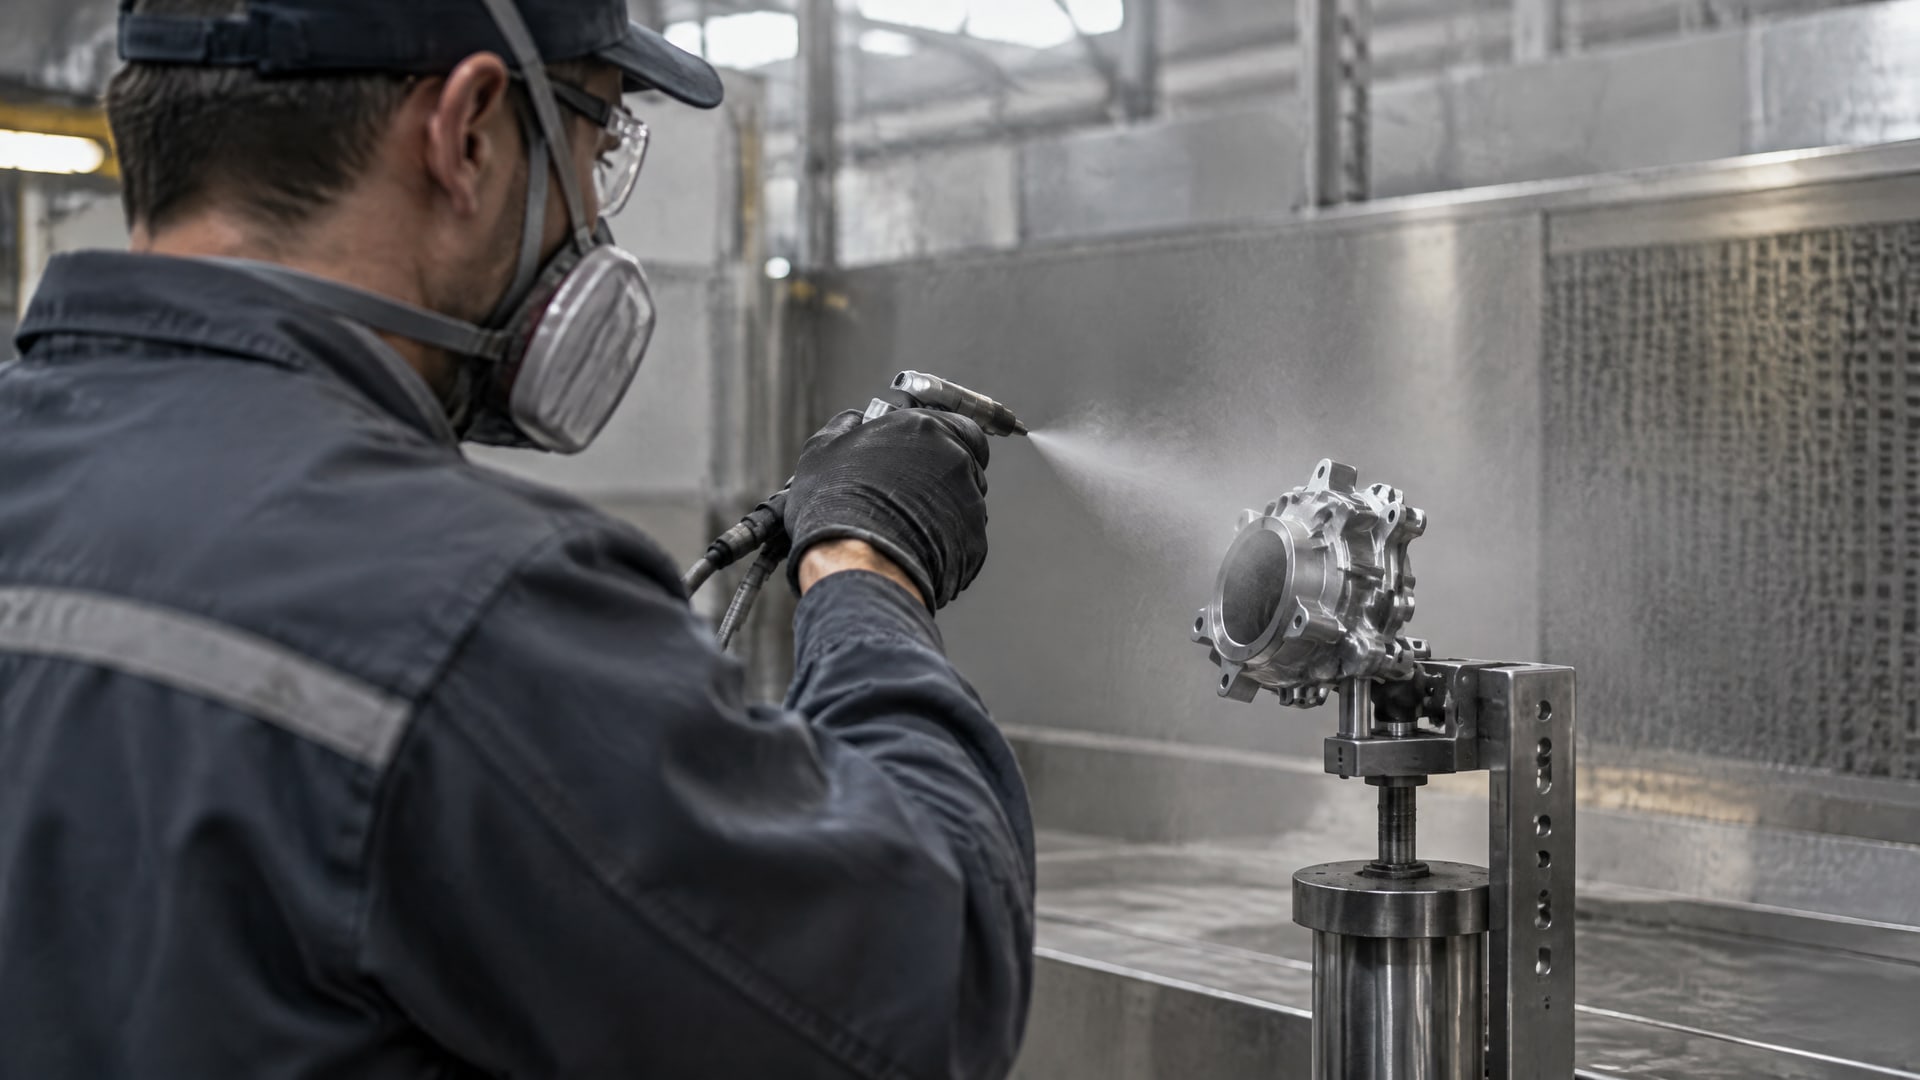
Результат зависит от выбранного процесса, а типовые значения для разных способов нанесения могут существенно отличаться. Для распыления приводится диапазон сухого слоя 10–30 мкм, для барабанного нанесения - 3–15 мкм. Эти данные показывают, почему способ обработки нужно согласовывать с требованиями к посадке.
Для детали с точными сопряжениями важны не только средние значения, но и воспроизводимость толщины на серийной партии. Если слой оказывается неравномерным, размер поверхности может различаться по участкам, а посадка станет менее предсказуемой. Поэтому выбор процесса следует связывать с геометрией детали и возможностью контролировать покрытие на готовом изделии.
Как выбрать способ нанесения
При сравнении окунания, распыления, барабанной обработки и запекания инженер оценивает не название метода, а то, способен ли процесс стабильно обеспечить требуемую толщину. У метода должны быть подтверждены параметры для конкретной детали и серийного процесса. Если таких данных нет, типовой диапазон из отраслевой рекомендации не гарантирует нужный результат.
При подготовке технологического процесса полезно зафиксировать:
выбранный способ нанесения и обрабатываемые поверхности;
целевую толщину сухой пленки;
контроль после отверждения;
допустимость механической доводки и ее влияние на слой.
Для контроля порошковых покрытий до отверждения применяется измерение, описанное в ASTM D7378-16(2024). Такой подход помогает прогнозировать конечную толщину, когда покрытие еще не запечено. Однако для проверки точных посадочных размеров этого недостаточно: готовую деталь оценивают после завершения процесса, поскольку технологическая стадия до отверждения не показывает фактический итоговый размер.
Запекаемое покрытие для червячного редуктора также выбирают с учетом условий работы узла, совместимости покрытия с режимом эксплуатации и стабильности нанесения. Сам факт запекания не отменяет размерного контроля: после отверждения и возможной доводки нужно проверять готовый слой и сопряжение.
Как контролировать толщину покрытия на готовой детали
Контроль по расходу материала не заменяет измерение толщины на детали.
Расчет может помочь управлять процессом, но фактический слой зависит от нанесения и последующих операций. Для посадки важен именно итоговый размер после отверждения, а если предусмотрена доводка - и после нее.
ASTM D4138-07a(2013) описывает измерение толщины покрытия микроскопическим методом по точному косому шлифу. Указанный для метода диапазон составляет примерно 2–2000 мкм. Это широкий диапазон измерений, но выбор метода контроля все равно должен соответствовать покрытию, детали и требуемой точности.
Контроль до и после отверждения
ASTM D7378-16(2024) относится к измерению толщины нанесенного порошкового покрытия до отверждения, чтобы прогнозировать конечный слой. Такой контроль полезен для настройки процесса, но он не подменяет проверку покрытия после завершения обработки. Для точного сопряжения отдельно учитывают итоговую толщину и размер детали.
В аэрокосмической спецификации толщина покрытия должна находиться в пределах заданного требования. Для одного состава установлен диапазон 0,0003–0,0005 in, а для других материалов значение задают на чертеже. Там же предусмотрен отдельный контроль толщины после доводки. Это подчеркивает, что в технологической карте нужно определить этап измерения, а не ограничиваться проверкой нанесенного слоя до завершения процесса.
Для серийного производства план контроля может включать проверку толщины покрытия и размера посадочной поверхности после отверждения. При необходимости добавляют измерение после доводки. Результаты сопоставляют со спецификацией детали, а не только с типовыми рекомендациями для сухих пленок. Так обнаруживают ситуацию, когда покрытие укладывается в общий диапазон, но конкретная посадка уже не соответствует чертежу.
Твердосмазочное покрытие для червячного редуктора
В червячном редукторе подбор покрытия нельзя сводить только к толщине.
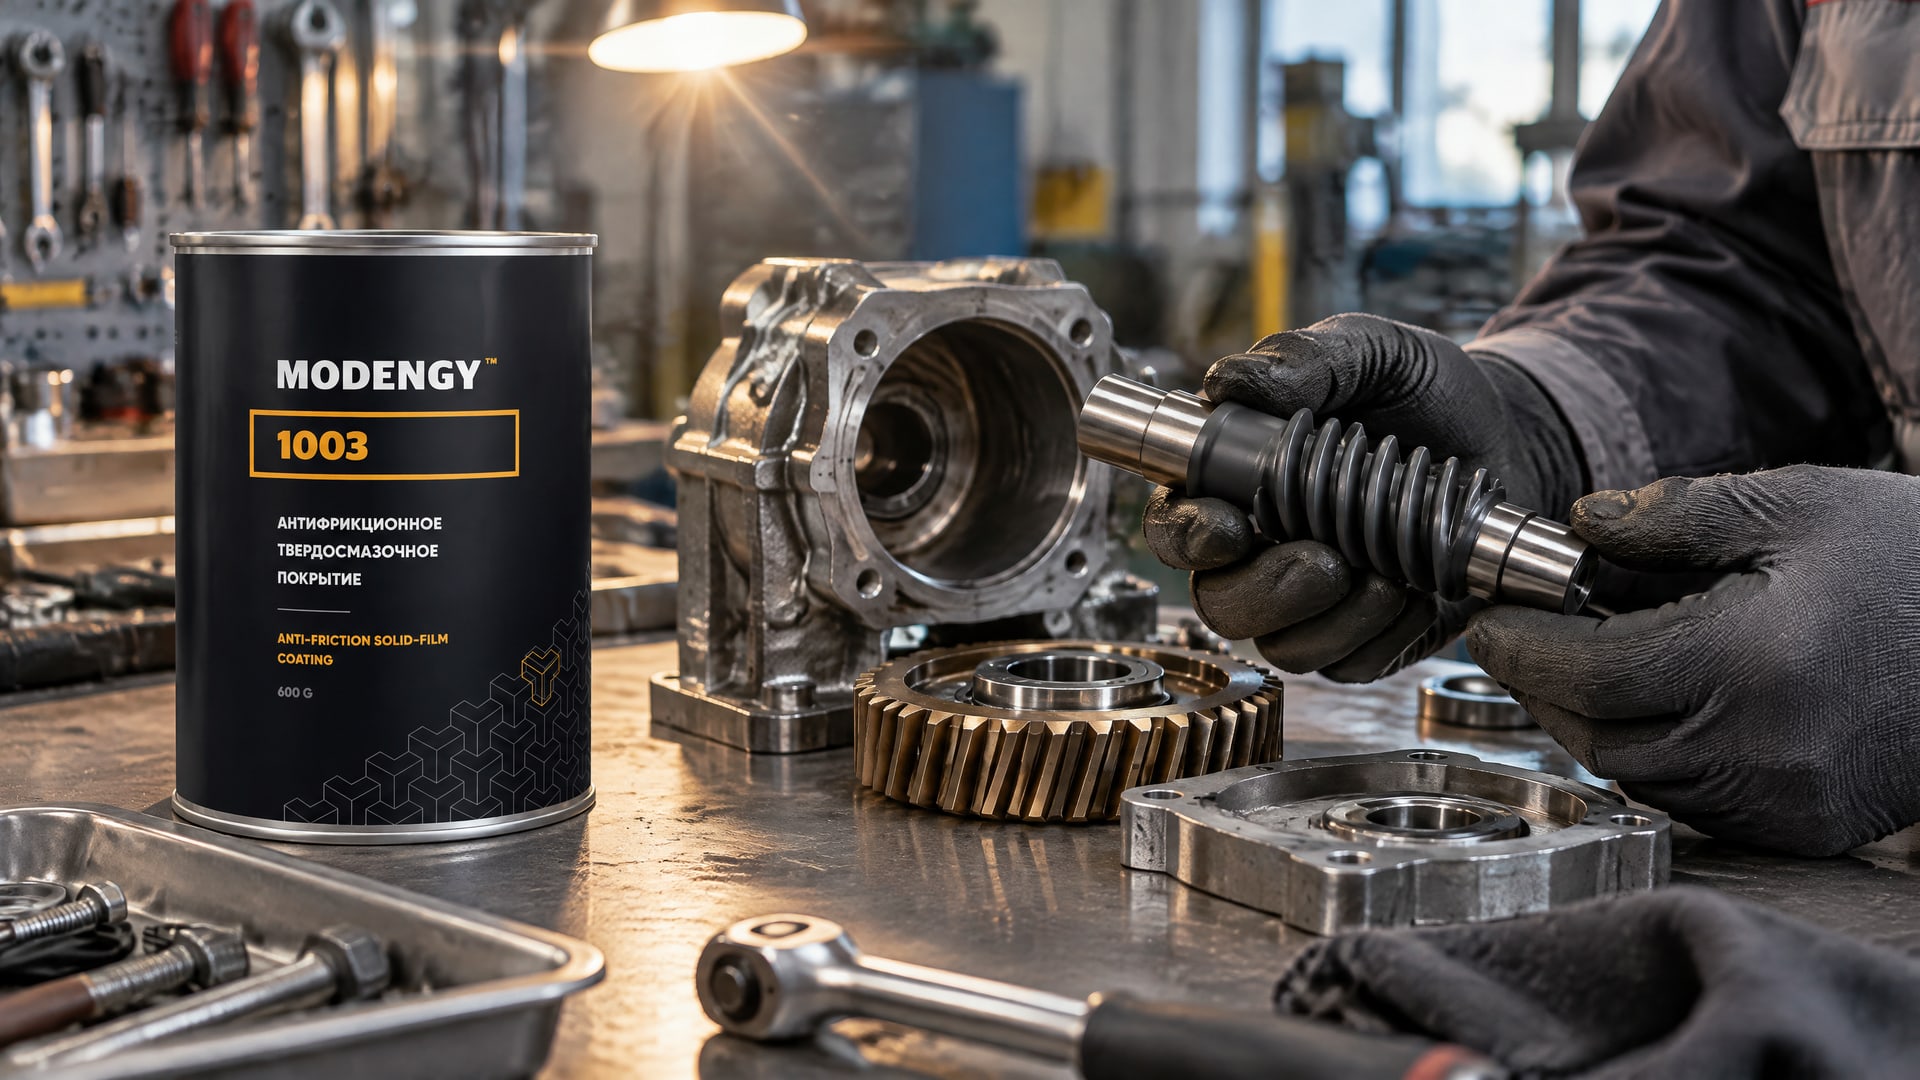
Важны совместимость с режимом работы, температурой и способом нанесения, а также возможность сохранить размеры сопрягаемых деталей. Если масло нежелательно или неработоспособно в заданных условиях, сухую пленку рассматривают как отдельное инженерное решение и проверяют ее соответствие узлу.
Низкий КПД и повышенное трение требуют сначала определить, связано ли состояние редуктора с потерями на трение и подходит ли покрытие для условий его эксплуатации. При этом нанесение не должно выводить посадочные размеры за допуск. Поэтому до обработки проверяют чертеж, задают требуемую толщину и определяют, каким способом подтвердят результат после отверждения.
Для задачи снижения трения и износа в таком узле применяют MODENGY 1003. Покрытие может отверждаться при комнатной температуре, что упрощает процесс нанесения, когда запекание детали не предусмотрено технологией. При выборе все равно согласуют толщину на готовой поверхности с посадочными размерами и режимом работы редуктора.
Что проверить перед нанесением
Если покрытие наносят на поверхность, участвующую в сопряжении, технологию оценивают по трем параметрам: требуемая толщина, ее воспроизводимость и способ контроля. Для распылительного нанесения в отраслевых данных приводится диапазон 10–30 мкм, а для барабанного - 3–15 мкм. Эти значения помогают сравнить порядок толщин, но не гарантируют соответствия конкретному червячному редуктору.
Перед запуском обработки инженеру и закупщику стоит сверить спецификацию покрытия с чертежом детали. Отдельно фиксируют, измеряют ли толщину после отверждения или также после доводки, и какое состояние поверхности считается окончательным. Если слой влияет на посадку, решение о его толщине должно быть согласовано до нанесения, а не после сборки редуктора.
Часто задаваемые вопросы
Как толщина антифрикционного покрытия влияет на посадочные размеры?
Покрытие изменяет размер покрытой поверхности: слой на наружной поверхности увеличивает ее габарит, а на внутренней влияет на размер отверстия. При точном сопряжении это может изменить зазор или натяг. Поэтому толщину включают в размерную цепочку и контролируют на детали после нанесения и отверждения.
Какая толщина твердосмазочного покрытия считается рабочей?
Для сухих пленок в технических рекомендациях встречаются диапазоны 5–20 мкм, 10–20 мкм и 5–15 мкм. Выбирать значение только по этим ориентирам нельзя: конкретная толщина зависит от материала, процесса и требования чертежа. Для посадки нужно подтвердить, что готовый слой сохраняет заданные размеры детали.
Можно ли контролировать толщину только по расходу материала?
Нет, расчет по расходу не подтверждает фактическую толщину на готовой детали. Для порошкового покрытия измерение до отверждения по ASTM D7378-16(2024) помогает прогнозировать конечный слой, но после завершения процесса требуется проверить результат. Если предусмотрена доводка, контроль проводят и с учетом этой операции.
Окунание и распыление дают одинаковую толщину?
Нет. Для распыления приводится типичный диапазон 10–30 мкм, а для барабанного нанесения - 3–15 мкм. Различие показывает, что способ нанесения влияет на результат. Для точной посадки выбирают процесс с подтвержденной воспроизводимостью толщины на деталях конкретной геометрии.
Заключение
Толщина антифрикционного покрытия влияет на посадочные размеры, поэтому ее следует учитывать в чертеже и размерной цепочке до начала обработки. Типовые значения для сухих пленок помогают оценить возможный диапазон, но не заменяют спецификацию конкретного покрытия и проверку фактического слоя после отверждения.
Следующий шаг для инженера - сверить посадочные размеры детали с требованием к толщине, согласовать способ нанесения и указать этап контроля готового покрытия. Для серийной партии дополнительно подтвердить, что выбранный процесс стабильно сохраняет допуск на всех обрабатываемых поверхностях.