


Чтобы подшипники шпинделя станка с ЧПУ служили дольше, подбирайте смазку и способ ее подачи с учетом скорости, нагрузки, нагрева, конструкции узла и рекомендаций изготовителя. При ручной закладке важна дозировка: для высокоскоростных шпиндельных подшипников в технических рекомендациях встречается заполнение 10-30% внутреннего объема. Избыток смазки способен вызвать перегрев, а недостаток ухудшает условия работы подшипника.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, как выбрать смазку для шпинделя, организовать обслуживание подшипников шпинделя и составить регламент проверок. Отдельно рассмотрены смазка шпинделя токарного станка и вопрос по горизонтально-расточному станку 2А622-1: для конкретной модели нужно сверять способ и периодичность обслуживания с ее документацией, а не переносить на нее общие рекомендации.
От чего зависит выбор смазки для шпинделя
Выбор смазки для шпинделя начинают не с марки продукта, а с параметров узла.
Нужно учитывать скорость вращения, тепловыделение, тип подшипника, нагрузку и конструкцию системы смазывания. Важны также состояние уплотнений и требования изготовителя шпинделя. Одинаковая консистенция сама по себе не означает, что две смазки взаимозаменяемы: имеют значение базовое масло и совместимость с материалами и остатками ранее применявшегося состава.
Для высокоскоростных шпиндельных подшипников в рекомендациях встречаются пластичные смазки NLGI 2 или 3 на синтетическом базовом масле. Для высокоскоростных смазок также приводится желательная рабочая температура подшипника 40-50 °C и верхний ориентир 80 °C. Эти значения помогают оценить режим, но не заменяют допустимые параметры конкретного шпинделя и подшипника. Если температура выходит за установленный для оборудования диапазон, сначала выясняют причину, а не меняют состав наугад.
Когда рассматривают пластичную смазку
Пластичная смазка подходит, если конструкция подшипникового узла предусматривает такой способ смазывания. Для скоростного шпинделя особенно важны точная дозировка и способность состава работать при тепловой нагрузке. При этом класс NLGI описывает консистенцию, а не скорость вращения, вязкость базового масла или пригодность для конкретного шпинделя.
В условиях высокой скорости и нагрева подшипника задача усложняется: переизбыток смазки повышает сопротивление перемешиванию и может привести к росту температуры. При подборе также учитывают возможное попадание СОЖ и состояние уплотнений. Для высокоскоростных шпинделей с полимочевинным загустителем, когда нужны термостойкость и длительный срок службы, в подборе может участвовать EFELE MG-251. Совместимость состава с конкретным узлом и ранее применявшейся смазкой следует подтвердить до обслуживания.
Проверяйте совместимость при смене состава
Не смешивайте новую смазку с остатками неизвестного продукта без проверки совместимости. При переходе на другой состав следуйте рекомендациям изготовителя шпинделя или подшипника и уточняйте, допускает ли конструкция удаление старой смазки. Если в узле обнаружены загрязнение, повреждение уплотнения или признаки перегрева, одной заменой смазки проблему не устранить.
Смазка подшипников шпинделя ЧПУ: смазка или подача масла
Для шпиндельного узла предусмотрены разные решения: пластичная смазка или система подачи масла.
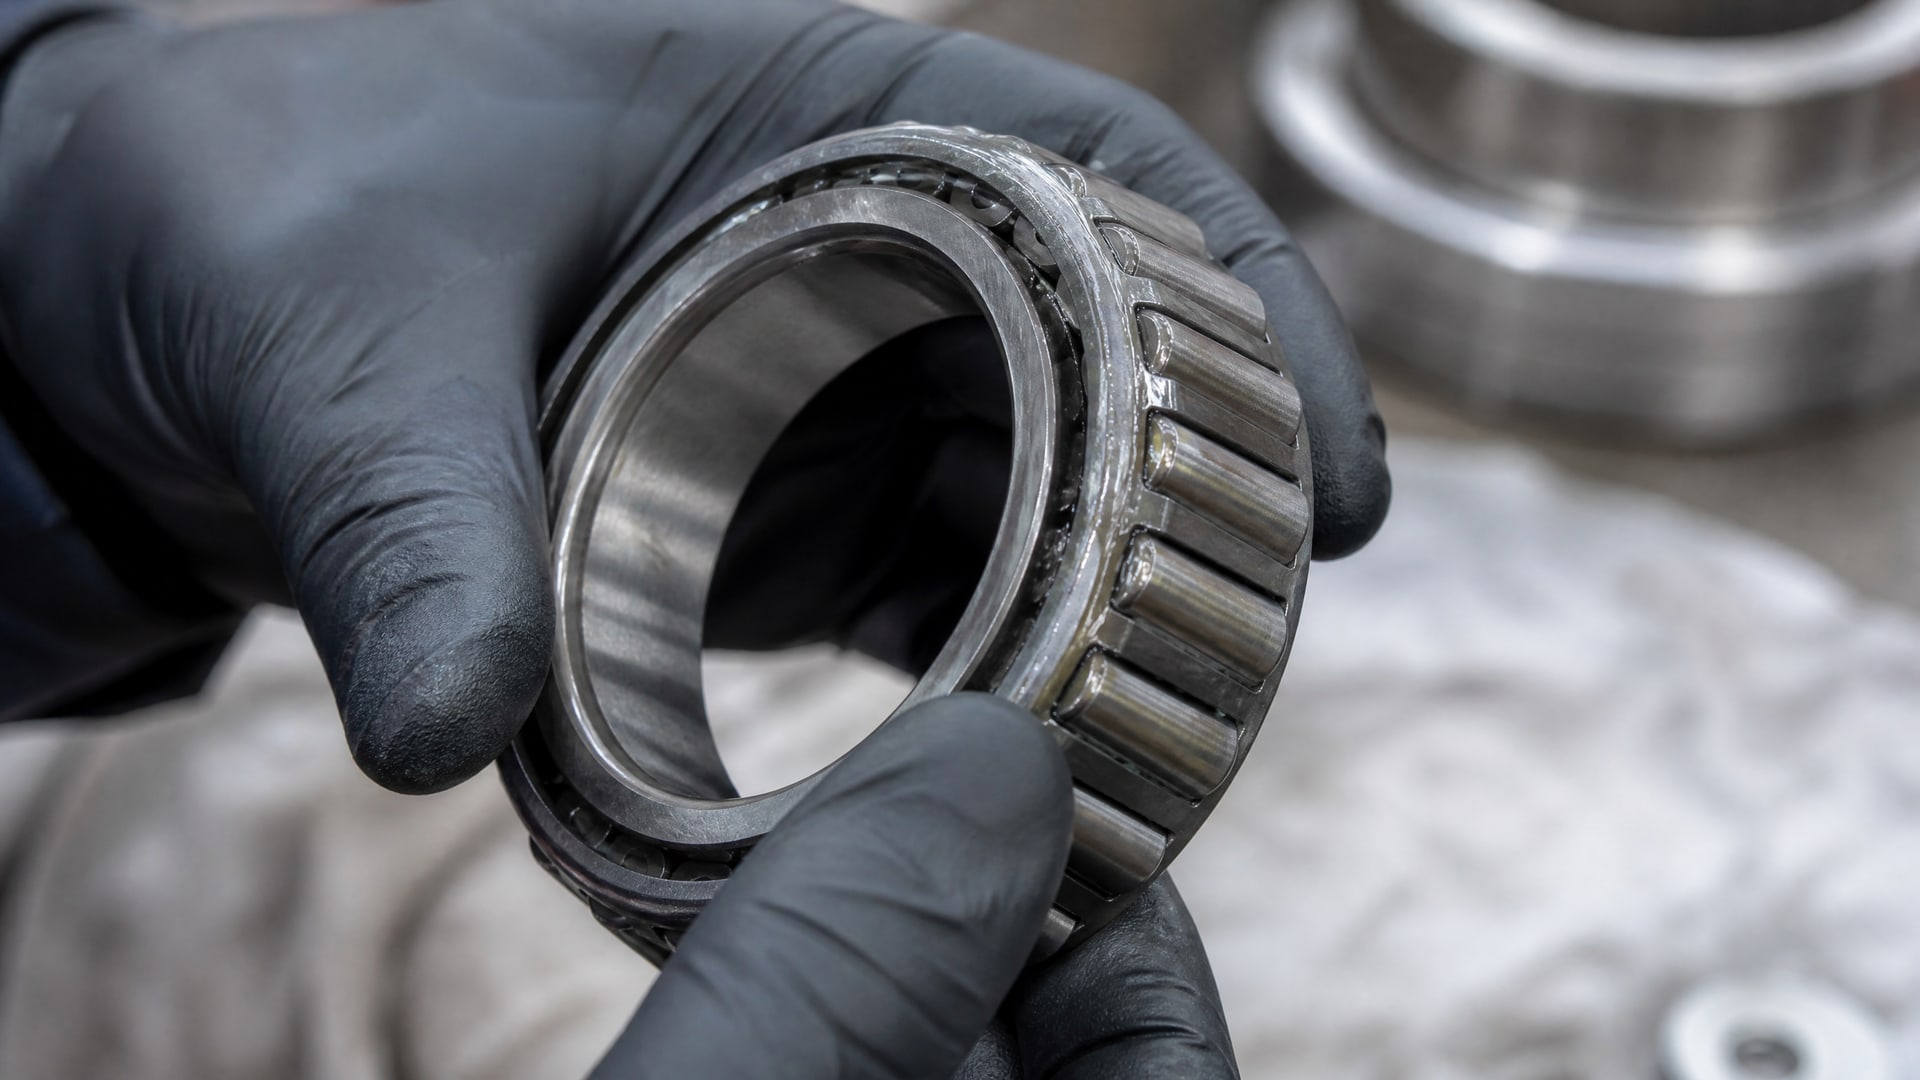
В выборе важны не только свойства смазочного материала, но и конструкция шпинделя, скорость вращения и требования к тепловому режиму. Переходить с одного способа на другой только ради упрощения обслуживания нельзя: он должен соответствовать конструкции узла и документации изготовителя.
Если шпиндель рассчитан на масло, применяют капельную подачу, пневматическую масляную подачу, масляную ванну или циркуляционную систему. Для высокоскоростных шпинделей также используют масло-воздушную подачу и масляный туман. Это разные методы, поэтому при обслуживании важно понимать, какая система установлена, как она подает материал и какие требования предъявляет к чистоте каналов и давлению воздуха. Особенно важно не путать тип системы с видом смазочного материала: замена способа подачи может изменить тепловой режим и требования к контролю.
Что проверять в системе подачи
Для масло-воздушной системы и масляного тумана контролируют стабильность подачи, давление воздуха и чистоту каналов. В системе с циркуляцией дополнительно проверяют состояние линий и отсутствие утечек. При ручной подаче масла оценивают, соответствует ли фактический способ смазывания предусмотренному изготовителем. Конкретные настройки и периодичность проверок зависят от оборудования, поэтому универсальные значения давления или расхода здесь не применяют.
| Решение | Что учитывать при выборе |
|---|---|
| Пластичная смазка | Тип подшипника, скорость, дозировку, температуру и совместимость |
| Капельная или пневматическая подача масла | Предусмотренный способ подачи и стабильность поступления масла |
| Масляная ванна или циркуляционная система | Конструкцию узла, состояние линий и отсутствие утечек |
| Масло-воздух или масляный туман | Чистоту каналов, стабильность подачи и давление воздуха |
Выбор между маслом и пластичной смазкой влияет на устройство системы и тепловой режим шпинделя. Поэтому перед изменением схемы сверяются со спецификацией станка и документацией на подшипники. Если при работе появились шум, вибрация или рост температуры, сначала проверяют систему и состояние узла, а не устанавливают другой способ смазывания без диагностики.
Дозировка и порядок нанесения смазки
Количество смазки влияет на нагрев и работу подшипника.
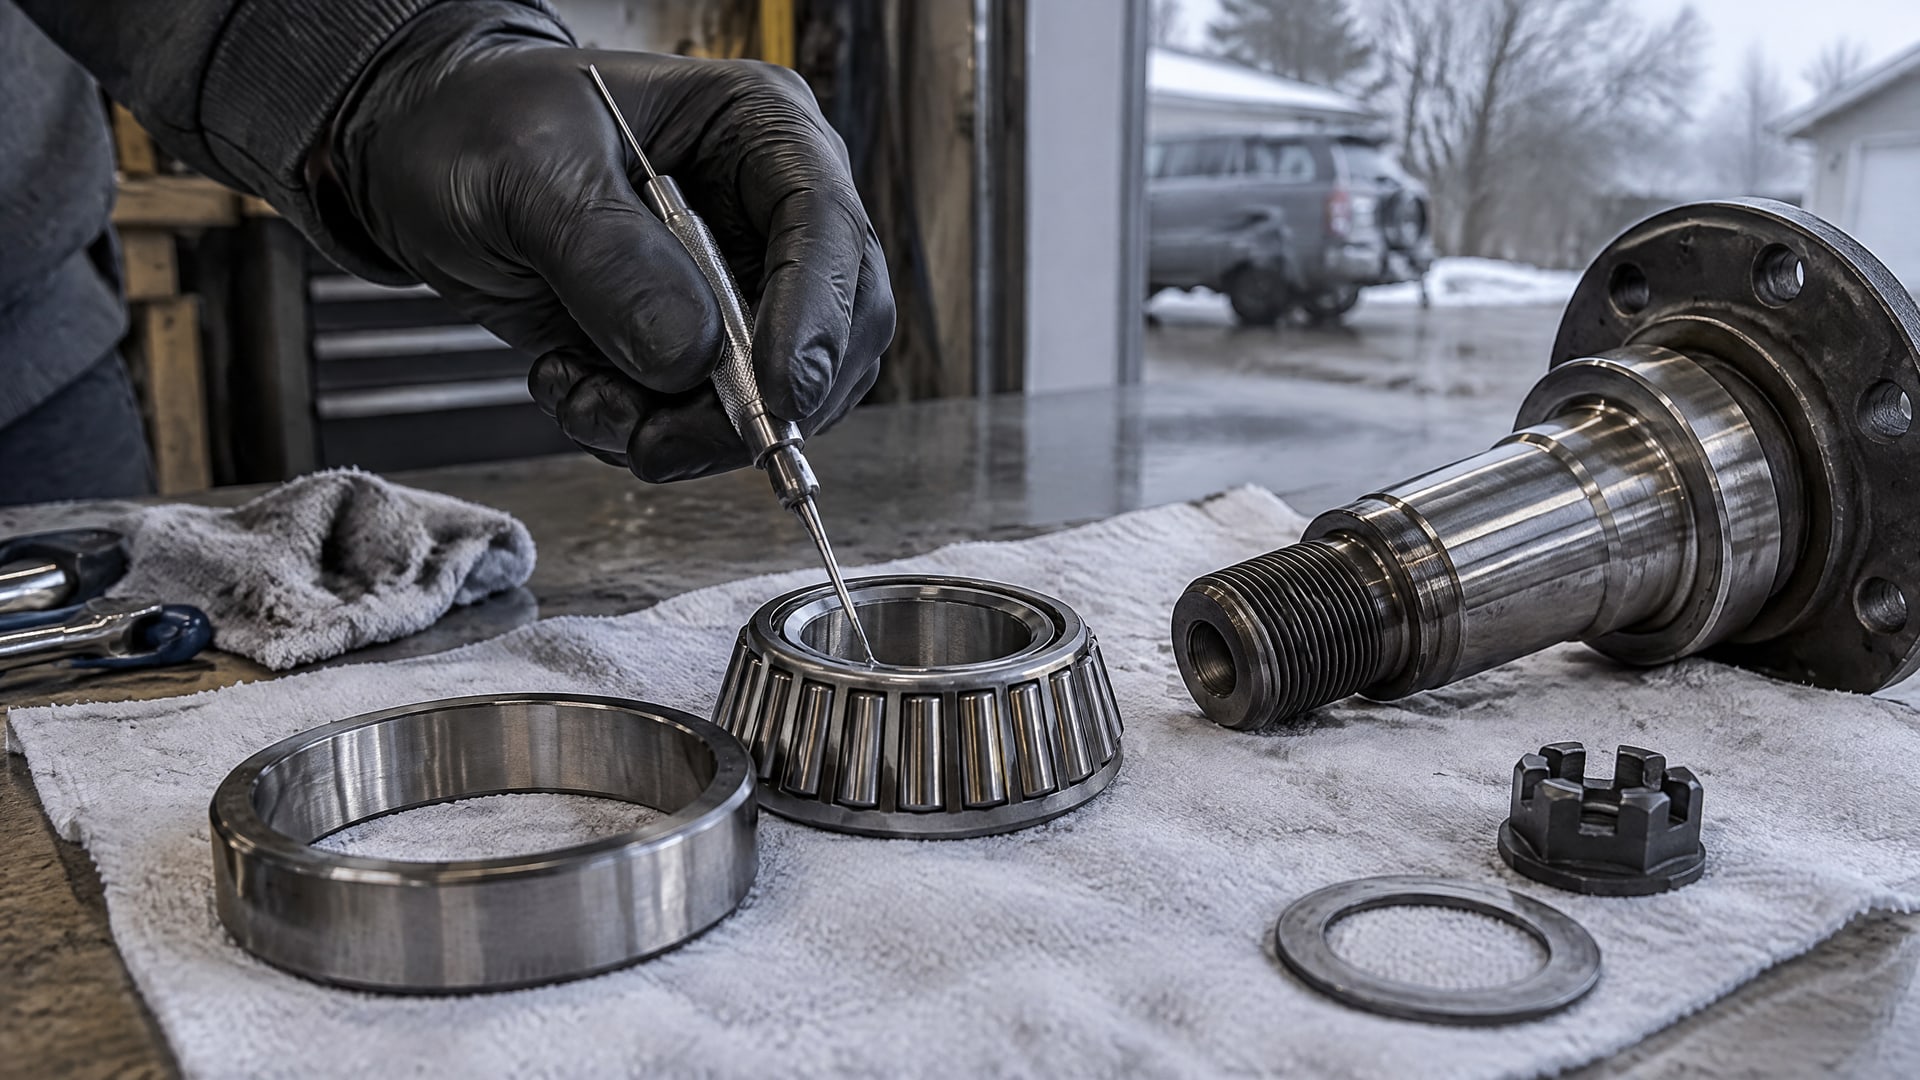
Для высокоскоростных шпиндельных подшипников встречается ориентир 10-30% внутреннего объема в зависимости от типа и режима работы. В других рекомендациях для промышленного применения указан предел 20-30% свободного объема подшипника. Эти показатели относятся к разным способам описания заполнения, поэтому их нельзя механически складывать или трактовать как единую норму. Дозировку для конкретного узла определяют по документации изготовителя.
При недостаточной подаче ухудшаются условия смазывания. При переполнении смазка сильнее перемешивается, что может вызвать нагрев. Поэтому не следует добавлять состав «с запасом» или считать, что более плотное заполнение автоматически увеличит ресурс. Если шпиндель обслуживают через пресс-масленку или другую точку подачи, объем и порядок действий должны соответствовать конструкции и установленному регламенту.
Повторное смазывание
В рекомендациях по повторному смазыванию подшипник предлагают смазывать еще теплым. Если это безопасно для оператора и конструкции, нанесение выполняют при вращении; другой вариант - смазать узел перед длительной остановкой. После подачи свежего состава старая смазка должна иметь возможность свободно выйти через уплотнение. Не блокируйте выход и не удаляйте смазку способом, который может повредить уплотнение или оставить загрязнение в узле.
Перед работой выясните, допускает ли изготовитель смазывание при вращении и предусмотрен ли выход старого состава. Проверьте точку подачи и окружающую зону на загрязнение. Если обнаружена утечка, повреждение уплотнения или загрязнение канала, сначала устраните причину. Попытка компенсировать неисправность увеличением объема смазки способна усилить нагрев и затруднить диагностику.
После обслуживания запишите дату или наработку, вид выполненной операции и наблюдения по температуре и вибрации. Это помогает сопоставить состояние шпинделя до и после смазывания. Если температура растет или появляются необычные шумы, дальнейшее добавление смазки без проверки подшипника и подачи не заменяет диагностику.
Регламент смазки шпинделя и контроль состояния
Регламент смазки шпинделя привязывают к наработке и условиям эксплуатации, а не только к календарю.
При высокой нагрузке, запыленности или попадании СОЖ периодичность и объем проверок должны учитывать фактический режим. Универсальный интервал в часах для всех станков определить нельзя: он зависит от скорости, конструкции шпинделя, типа подшипника, уплотнений и системы подачи. Приоритет имеют документация изготовителя и принятый на предприятии график технического обслуживания.
При плановой проверке оценивают уровень или наличие смазочного материала, его подачу, состояние линий и отсутствие утечек. Также контролируют температуру и вибрацию шпинделя, осматривают уплотнения и проверяют чистоту каналов. Изменение любого из этих параметров может указывать на проблему, но само по себе не устанавливает ее причину. Например, рост температуры может быть связан с избытком смазки или нарушением подачи, а вибрация - с состоянием подшипников или другими неисправностями узла.
Пуск и наблюдение после обслуживания
Для высокоскоростного шпинделя используют прогрев и постепенный разгон: в одном из технических материалов приведена схема с работой 10-15 минут на малой скорости и дальнейшим поэтапным повышением до рабочей. Ее нельзя автоматически переносить на любой станок: последовательность разгона и допустимые скорости нужно сверить с руководством оборудования. После обслуживания наблюдайте за температурой и вибрацией во время пуска, обращая внимание на отклонения от обычного режима.
При диагностике шпинделя среди контрольных параметров встречается биение TIR менее 5 мкм. Это ориентир для проверки, а не универсальная норма для каждой модели и операции. Сравнивать результат следует с требованиями изготовителя и измерять по установленной методике. Если слышен шум, не ограничивайтесь добавлением смазки: проверьте подшипники, преднатяг, загрязнение, уплотнения и работу подачи масла.
Смазка шпинделя токарного станка и горизонтально-расточного станка 2А622-1
Смазка шпинделя токарного станка подбирается по конструкции конкретного шпиндельного узла, а не только по типу станка.
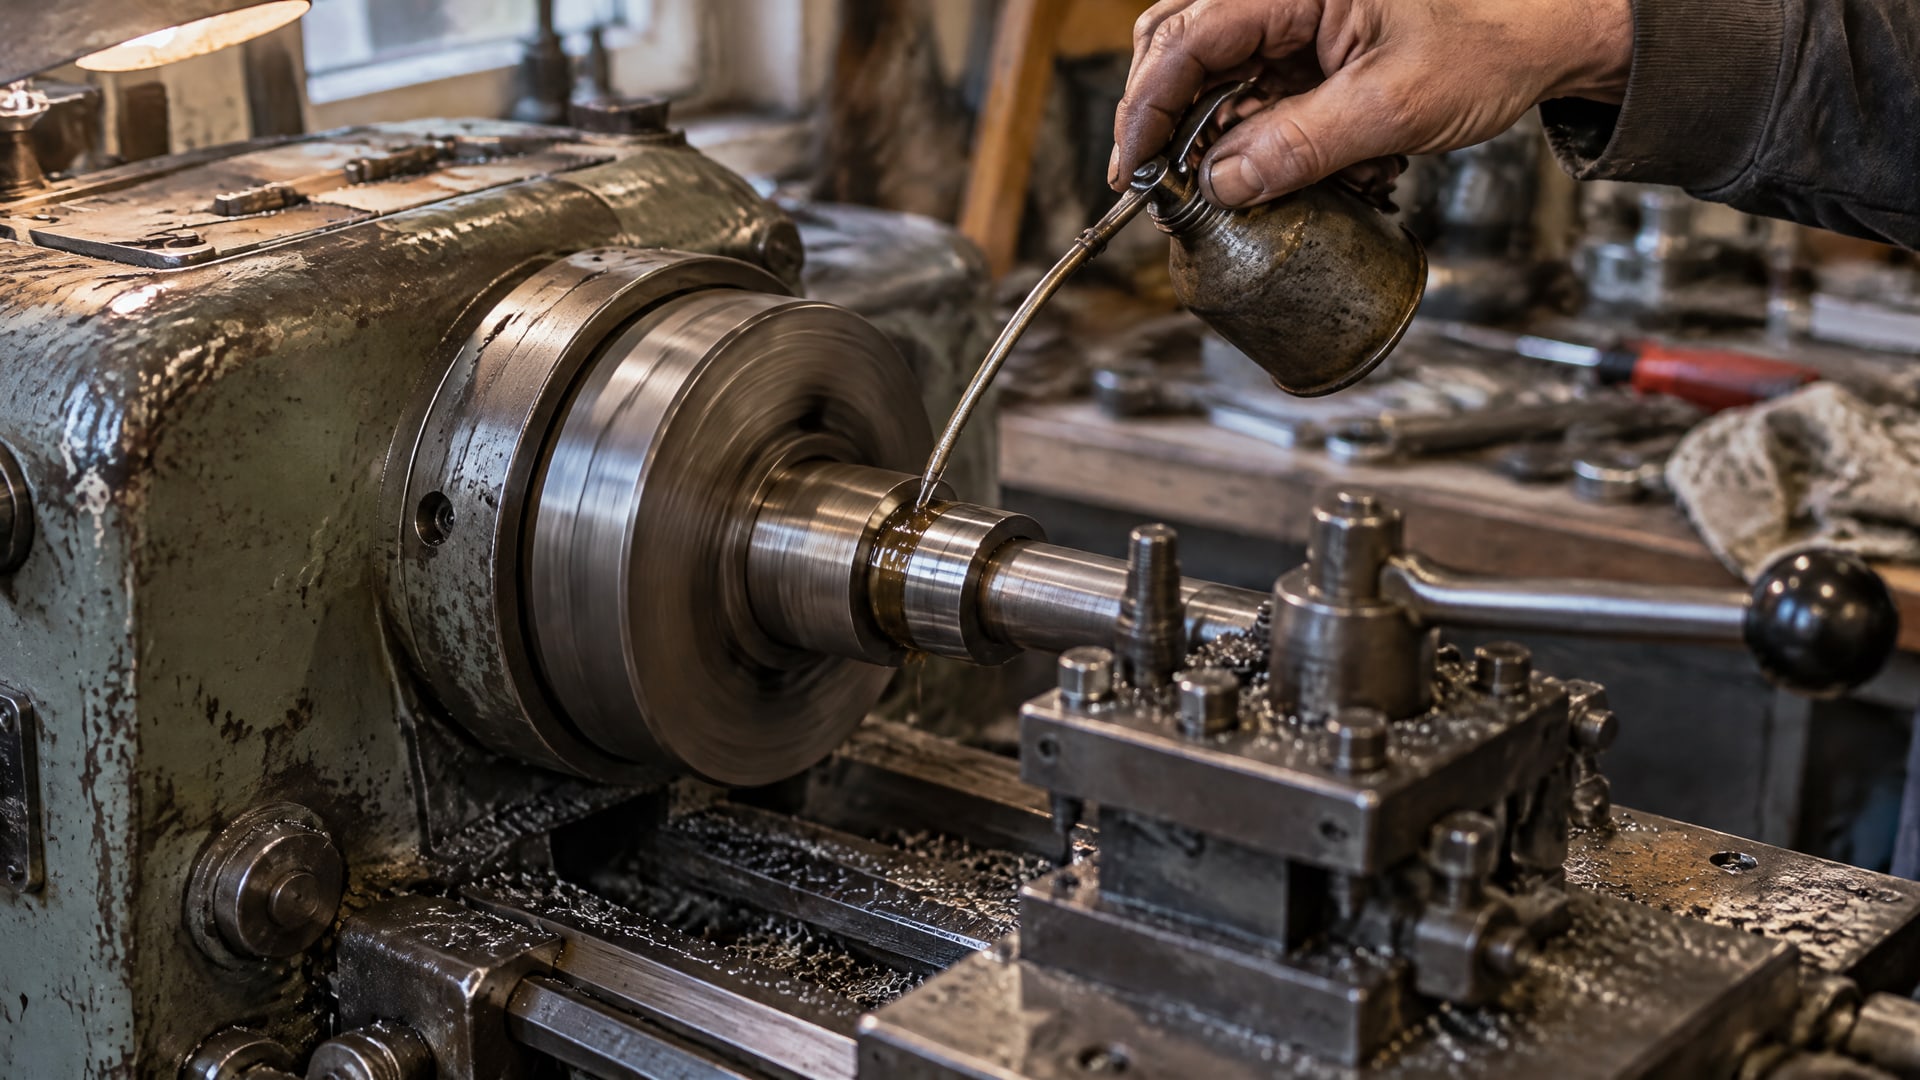
На решение влияют скорость, тип подшипников, нагрузка и предусмотренный способ смазывания. Поэтому рекомендации для одного токарного станка нельзя без проверки переносить на другой, даже если оборудование выполняет схожие операции. Для высокоскоростных подшипников могут рассматриваться смазки NLGI 2 или 3, но эти классы не подтверждают пригодность состава без проверки остальных параметров.
Станок горизонтально-расточной 2А622-1: как сверять схему смазки шпинделя
Для горизонтально-расточного станка 2А622-1 нужно обратиться к руководству именно на эту модель и модификацию. По общим рекомендациям нельзя достоверно определить, смазывается ли шпиндель пластичной смазкой или маслом, какова дозировка и с каким интервалом выполнять обслуживание. Эти данные нельзя подменять общим ориентиром 10-30% заполнения, поскольку он относится к высокоскоростным шпиндельным подшипникам и зависит от конструкции и режима.
Снабженцу перед закупкой следует запросить у технической службы сведения о применяемом материале и способе подачи. Инженеру важно сверить их с документацией подшипника и станка, особенно если планируется переход на другой продукт. Если руководство недоступно, сначала идентифицируют установленный узел и систему смазки, а затем подтверждают требования у изготовителя оборудования или подшипников. Это надежнее, чем выбирать состав только по названию станка или по классу NLGI.
Ошибки при обслуживании подшипников шпинделя
Распространенная ошибка - считать, что любой состав NLGI 2 подходит для шпинделя ЧПУ.
Консистенция не описывает все свойства смазки: необходимо учитывать базовое масло, скорость, температуру и совместимость с конструкцией. Также нельзя переносить на любой станок рекомендации по высокоскоростным подшипникам без проверки его документации. Даже верный общий ориентир становится ошибочным, если не соответствует узлу.
Вторая ошибка - добавлять смазку при появлении шума. Источниками шума могут быть износ подшипников, нарушение преднатяга, загрязнение, проблемы с уплотнением или подачей масла. Если сразу увеличить количество смазки, неисправность останется, а при переполнении может добавиться нагрев. Сначала проверяют состояние узла и систему подачи, затем принимают решение о смазывании или ремонте.
Еще одна ошибка - обслуживать шпиндель только по календарю и не учитывать наработку. В технических рекомендациях для CNC подчеркивается контроль по часам работы и состоянию оборудования, особенно при высокой нагрузке, пыли и попадании СОЖ. Полезно фиксировать не только факт обслуживания, но и показания температуры и вибрации. Так легче заметить изменение режима и сопоставить его с выполненными работами.
При смене типа смазки или масла нельзя игнорировать совместимость. Не следует смешивать неизвестные составы или менять способ подачи без подтверждения, что это допускает конструкция. Если система предусматривает масло-воздушную подачу, проверьте стабильность подачи, давление воздуха и чистоту каналов. Если используется пластичная смазка, уточните дозировку и возможность выхода старого состава через уплотнение.
Часто задаваемые вопросы
Как часто выполнять обслуживание подшипников шпинделя?
Периодичность зависит от конструкции, скорости, нагрузки, типа подшипника и способа подачи смазки. Вместо единого календарного интервала используют документацию изготовителя и график по часам работы. На проверках контролируют подачу, утечки, уплотнения, температуру и вибрацию, а изменения фиксируют для сравнения с предыдущими наблюдениями.
Можно ли использовать любую смазку NLGI 2 для шпинделя ЧПУ?
Нет. NLGI обозначает класс консистенции, но не подтверждает пригодность состава для конкретного шпинделя. Нужно учитывать базовое масло, скорость, температуру, нагрузку, конструкцию подшипника и совместимость с остатками ранее использовавшейся смазки. Окончательный выбор сверяют с документацией на шпиндель и подшипник.
Что делать, если шпиндель шумит после смазывания?
Не добавляйте смазку автоматически. Шум может быть связан с износом подшипников, преднатягом, загрязнением, уплотнениями или проблемой подачи масла. Проверьте температуру и вибрацию, осмотрите систему смазывания и сопоставьте результат с требованиями изготовителя. Если причина неясна, нужна диагностика шпиндельного узла.
Как определить смазку шпинделя станка 2А622-1?
По одному обозначению станка нельзя надежно установить тип смазки, дозировку или интервал обслуживания. Найдите руководство на конкретную модель и модификацию, затем сверяйте сведения о подшипнике и системе подачи. Если документация недоступна, сначала идентифицируйте установленный узел и подтвердите требования у изготовителя оборудования или подшипника.
Заключение
Долгая работа подшипников зависит не от одного свойства смазки, а от соответствия состава и способа подачи конструкции шпинделя, точной дозировки и планового контроля. Для высокоскоростных узлов встречаются ориентиры NLGI 2 или 3, заполнение 10-30% внутреннего объема и желательная температура подшипника 40-50 °C, но применять их следует только с учетом документации конкретного оборудования.
Следующий шаг - зафиксировать тип подшипников и системы смазывания, сверить выбранный состав и дозировку с руководством станка, затем включить в график контроль подачи, утечек, температуры и вибрации по наработке. Для станка 2А622-1 сначала уточните данные именно по его модели и модификации: универсальная рекомендация не заменяет схему смазки изготовителя.