


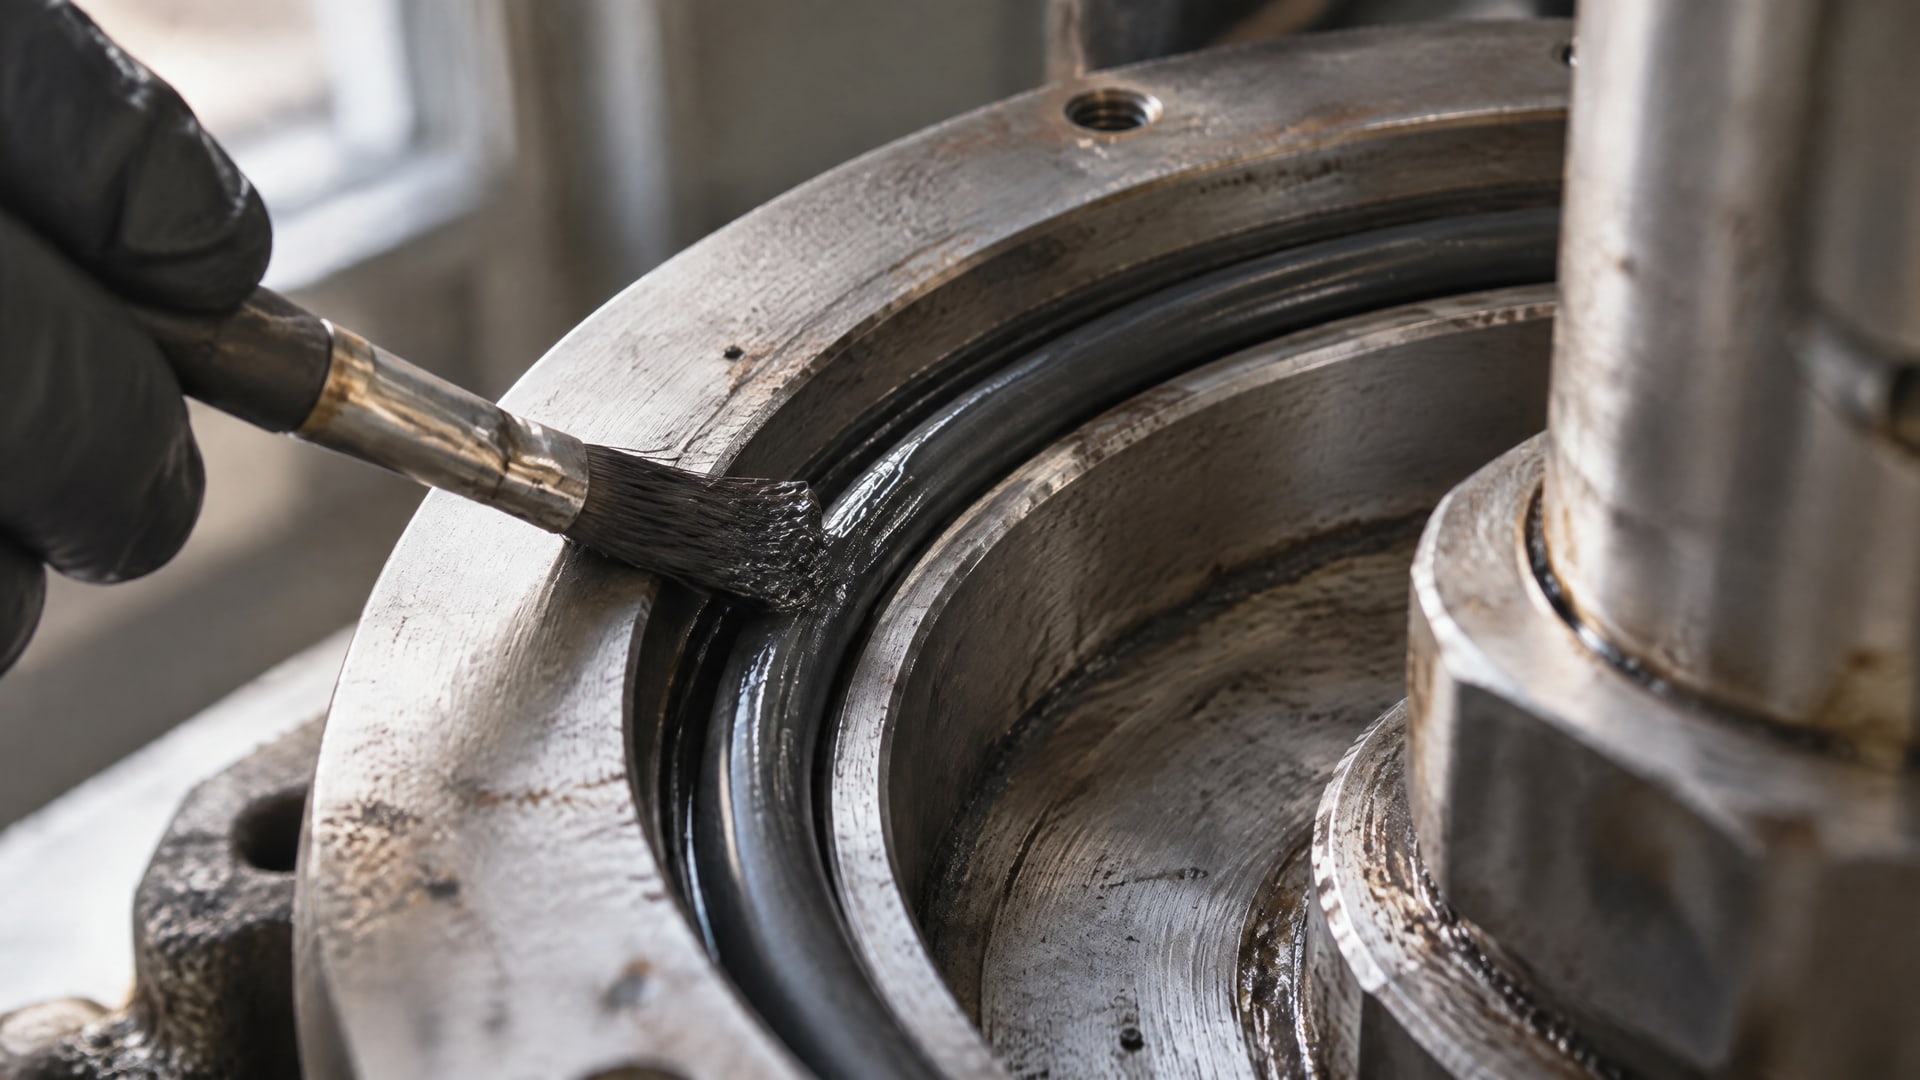
Чтобы резиновое уплотнение скользило в металлическом корпусе без повреждения кромки, подбирают совместимую с эластомером смазку или антифрикционное покрытие, а также проверяют посадочную поверхность. Смазка резиновых уплотнений должна уменьшать трение при монтаже и работе, удерживаться в зоне контакта и не вступать в нежелательное взаимодействие с материалом уплотнения и рабочей средой.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно разобраться в выборе смазки для резиновых прокладок, подготовке алюминиевого корпуса и причинах рывков при скольжении. Ниже рассмотрены различия между смазкой и покрытием, особенности силиконовых составов, требования к посадке и порядок проверки узла.
От чего зависит скольжение резиновых прокладок
При перемещении уплотнения по металлу важны не только свойства смазки.
На результат влияют материал эластомера, состояние поверхности корпуса, способ монтажа и условия работы. Поэтому универсального состава, подходящего для всех резин и металлических деталей, нет.
Смазка нужна, чтобы снизить трение и риск повреждения кромки при установке или движении. Для динамического уплотнения дополнительно оценивают, остается ли состав в зоне контакта. Если он не удерживается на поверхности или не совместим с эластомером, сам факт его нанесения не гарантирует стабильного скольжения.
Для радиальных валовых уплотнений в технических рекомендациях указывается предварительное легкое смазывание вала и уплотнения тем же материалом, который будет удерживаться в узле. Наружный диаметр металлического сальника можно слегка смазать для облегчения установки, а для сальника с наружным резиновым покрытием смазывание наружного диаметра обязательно. Эти правила не следует без проверки переносить на уплотнения из силиконовой резины и конструкции с гидродинамическими элементами.
При подборе учитывают следующие параметры:
материал уплотнения: например, NBR, EPDM, неопрен или силиконовая резина;
состав рабочей среды и вероятность контакта с маслами, растворителями, кислотами или основаниями;
динамический или статический характер контакта;
удерживаемость смазки в зоне трения;
состояние и шероховатость посадочного места.
Если при движении возникает stick-slip, то есть чередование прилипания и срыва, одной более скользкой жидкой смазки может быть недостаточно. Для таких узлов рассматривают PTFE-покрытие на уплотнении или специальное решение для поверхности корпуса. PTFE-связанный слой на резине отличается от обычной смазки: его применяют для уменьшения трения и риска stick-slip при динамической работе.
Как выбрать смазку для резиновых уплотнений
Смазка для резиновых уплотнений подбирается по материалу эластомера и условиям применения, а не только по названию на упаковке.
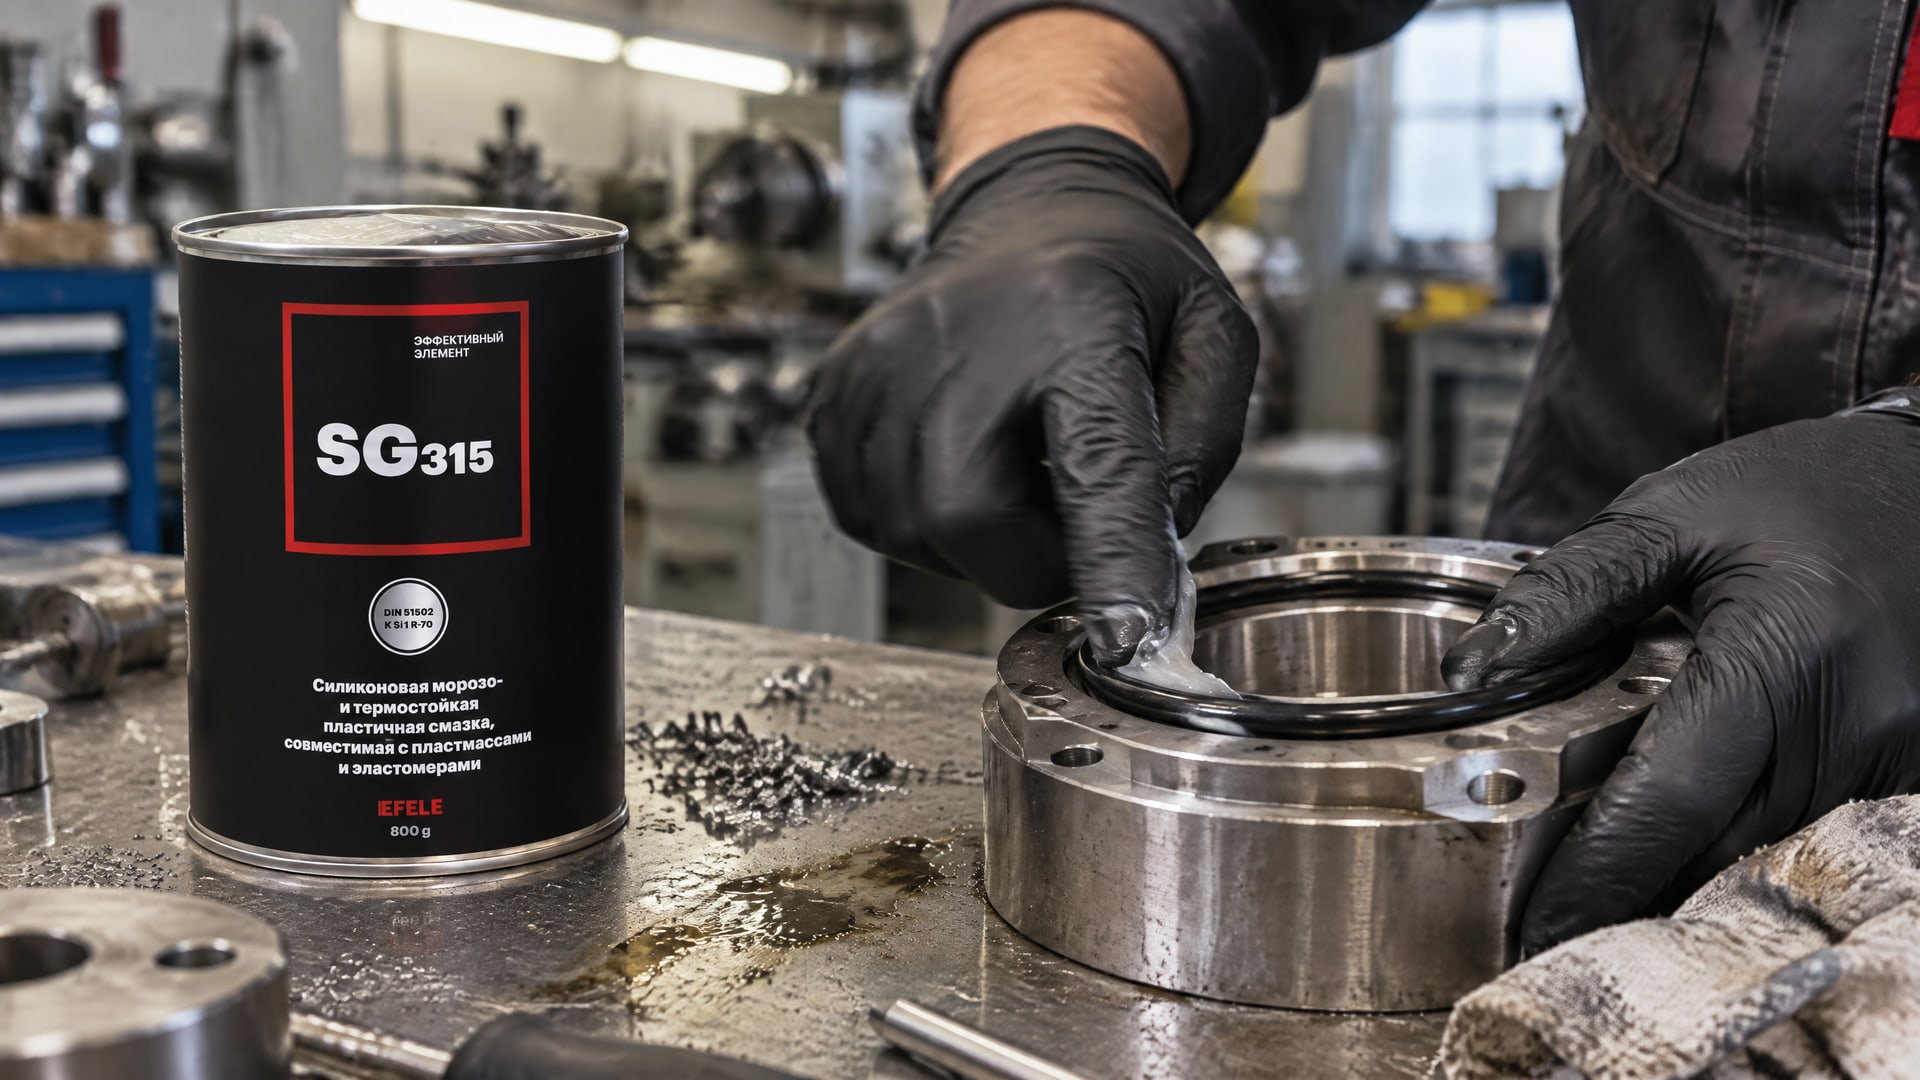
Для NBR, EPDM, неопрена и натуральной резины часто рассматривают силиконовую смазку или пасту. Однако такую рекомендацию нельзя автоматически распространять на силиконовые O-ring: для них обычно рассматривают PTFE-based решения и отдельно проверяют совместимость конкретной пары материалов.
Силиконовая смазка для резиновых уплотнений может облегчить монтаж и скольжение, но слово «силиконовая» само по себе не подтверждает пригодность состава для конкретного уплотнения. Важны материал эластомера, рабочая среда и режим движения. Если уплотнение работает в динамическом узле, стоит отдельно проверить, будет ли состав удерживаться в зоне трения.
Сантехническая силиконовая смазка для резиновых уплотнений - частный вариант силиконового состава, а не универсальное решение для любого промышленного узла. Ее назначение определяют не область применения на этикетке и не внешний вид, а совместимость с материалом уплотнения и условия эксплуатации. Глицерин для смазки резиновых уплотнений также нельзя считать универсальной заменой: без данных о совместимости с конкретным эластомером и рабочей средой назначать его не следует.
Для альтернативного решения в условиях низких температур в сравнении с другими классами составов можно рассмотреть EFELE SG-315. Это силиконовая морозостойкая смазка, совместимая с пластмассами и эластомерами; при этом ее применимость все равно сверяют с материалом уплотнения и условиями конкретного узла.
| Решение | Где рассматривают | Что проверить |
|---|---|---|
| Силиконовая смазка EFELE SG-315 | Смазка уплотнений в условиях низких температур | Совместимость с конкретным эластомером и рабочей средой |
| Литиевая смазка | Только после оценки состава и требований узла | Совместимость с уплотнением и удержание в зоне контакта |
| Молибденовая паста | Только после оценки требований узла | Совместимость с эластомером и применимость для данного контакта |
| PTFE-покрытие | Снижение трения и stick-slip в динамическом сопряжении | Способ нанесения и соответствие конструкции |
Тефлоновое покрытие корпуса и смазочное покрытие алюминия
Тефлоновое покрытие корпуса и PTFE-связанный слой на резине решают задачу снижения трения, но находятся на разных деталях сопряжения.
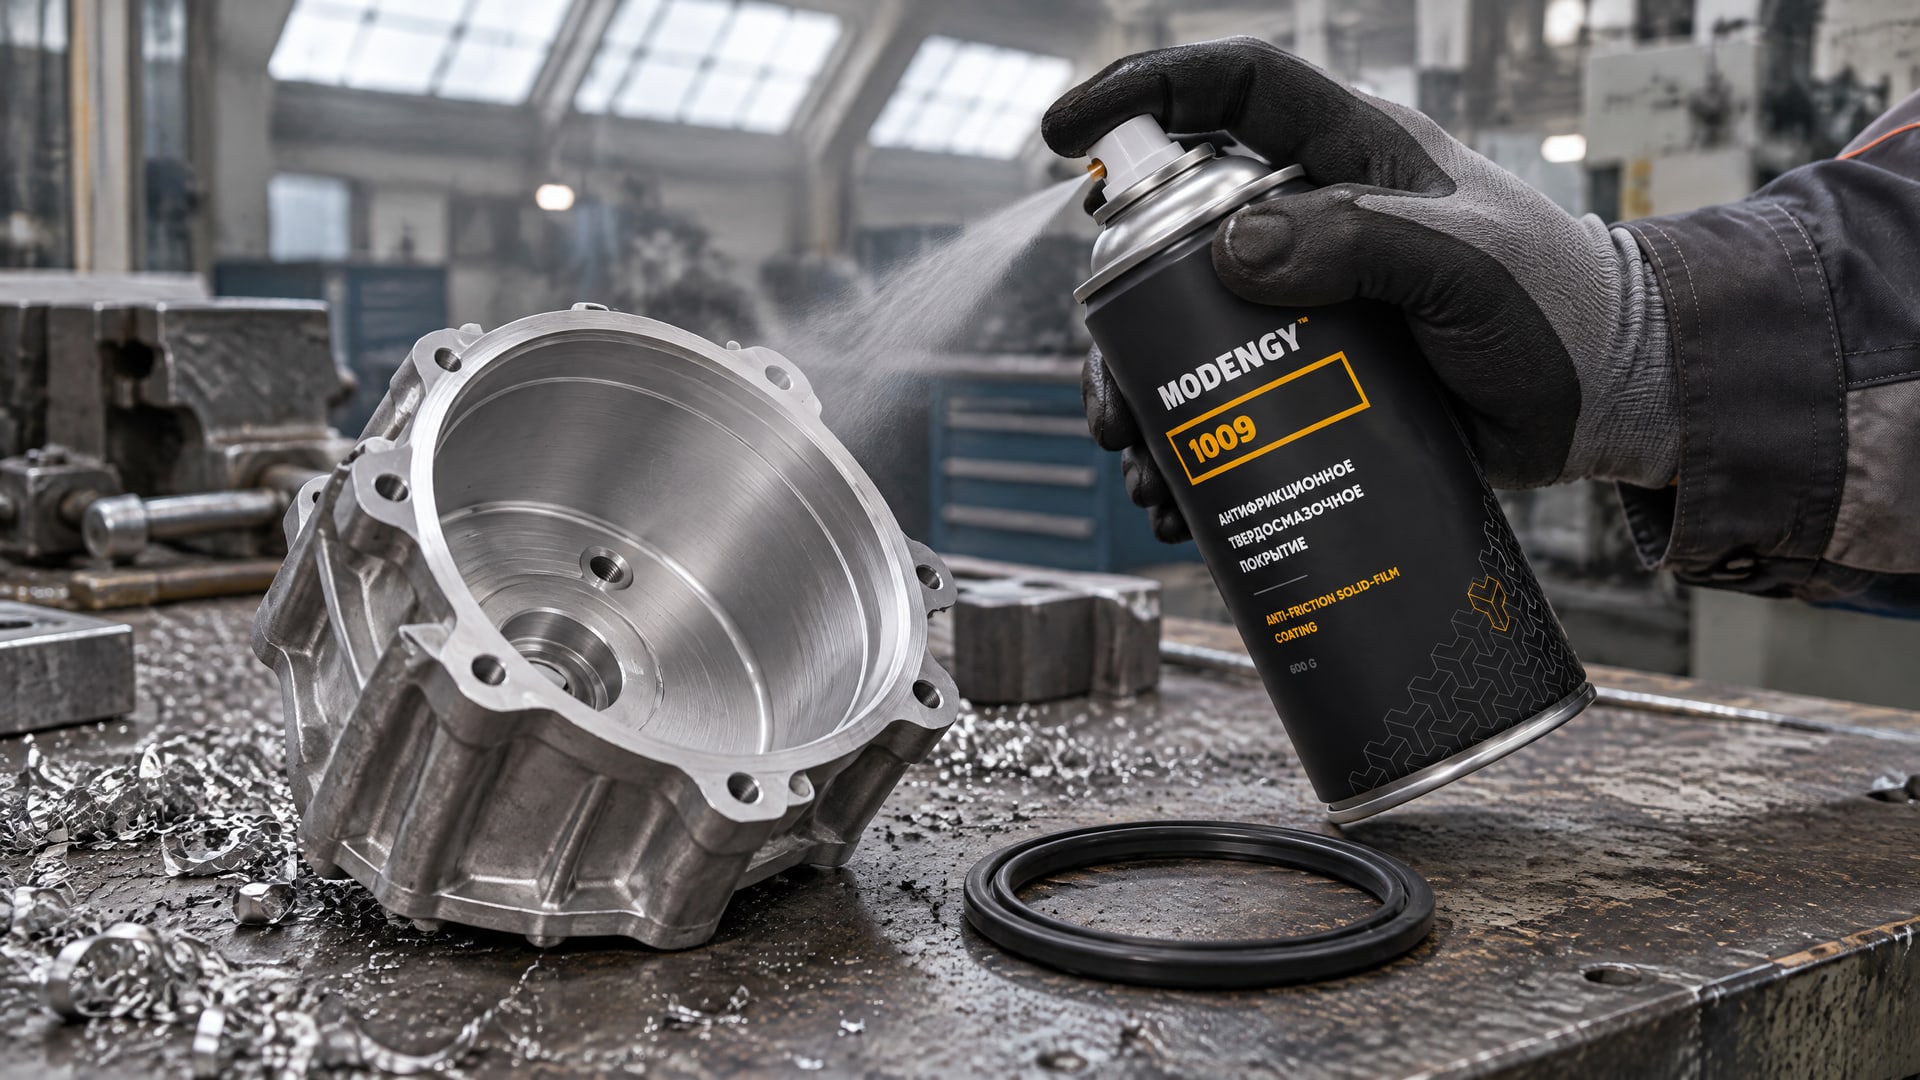
В первом случае изменяют свойства поверхности корпуса, во втором - поверхности уплотнения. Это не эквивалент обычной смазке, которую наносят перед сборкой или в процессе обслуживания.
Для алюминиевого корпуса анодирование может уменьшить трение и износ по сравнению с металлической подложкой. Если на анодированную поверхность наносят сухое пленочное смазочное покрытие, трение, адгезия и износ уплотнения могут снижаться дополнительно. Поэтому при выборе покрытия оценивают не только его название, но и состояние слоя, качество посадки и характер движения уплотнения.
Для PTFE-импрегнированного анодирования приводятся типичные значения коэффициента трения 0.05-0.15 при сухом скольжении против стали. Для стандартного твердого анодирования встречаются значения 0.25-0.30, а в зависимости от условий - диапазон 0.3-0.6. Это ориентиры из описаний покрытий, а не гарантированные значения для любого узла: фактическое трение зависит от материалов, состояния поверхности и режима контакта.
Если уплотнение начинает двигаться рывками или быстро изнашивается, стоит проверить, не связано ли это с повреждением покрытия или недостаточной подготовкой корпуса. После восстановления анодированного слоя для обеспечения скольжения резиновых прокладок в металлическом корпусе применяют антифрикционные твердосмазочные покрытия на основе PTFE, в частности MODENGY 1009. Такое решение снижает коэффициент трения и защищает от износа; при этом оно не заменяет проверку посадки и совместимости материалов.
Как подготовить металлический корпус к монтажу
Даже подходящая смазка не компенсирует ошибочную геометрию посадочного отверстия или неподходящую шероховатость.
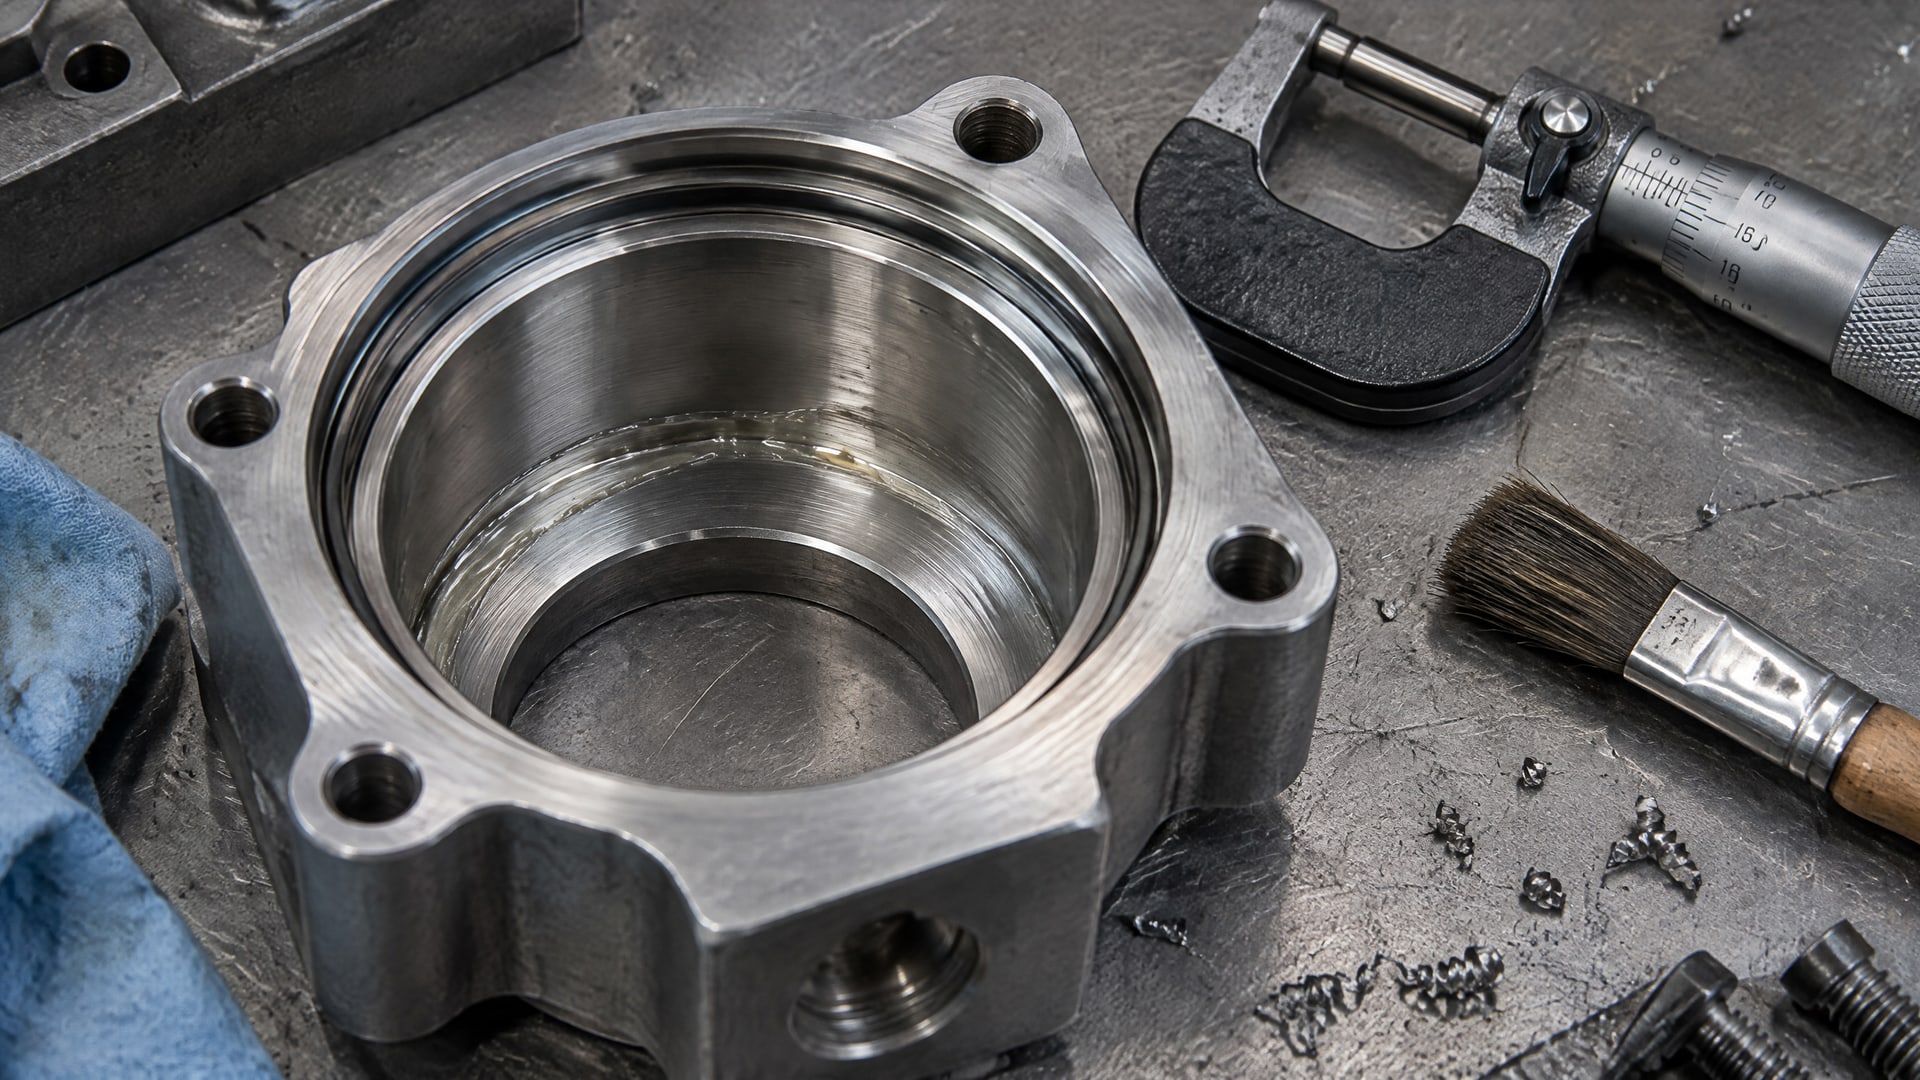
Для корпусов радиальных уплотнений в технических материалах указаны рекомендуемый допуск обработки ISO H8 по DIN 3760, шероховатость Ra 1.6-6.3 µm и Rz 10-20 µm. Эти значения следует сверять с документацией на конкретное уплотнение и корпус.
Перед монтажом осматривают посадочную поверхность и проверяют, нет ли повреждений, следов износа и дефектов покрытия. Для алюминиевых деталей отдельно оценивают целостность анодированного слоя. Его нарушение может увеличить трение и ухудшить условия работы уплотнения, поэтому локальное повреждение нельзя считать только косметическим дефектом.
Смазку наносят тонким равномерным слоем. Избыточное количество может ухудшить удержание уплотнения в посадке и загрязнить рабочую зону. Если конструкция предусматривает смазывание наружного диаметра, учитывают материал наружной поверхности сальника: для резинового покрытия смазка при установке обязательна, для металлического наружного диаметра допускается легкое смазывание.
Практический порядок подготовки можно свести к нескольким действиям:
Сверить допуск посадки и шероховатость с технической документацией на узел.
Проверить состояние корпуса, покрытия и кромок уплотнения.
Уточнить материал эластомера и совместимость с выбранной смазкой.
Нанести состав тонким слоем на предусмотренные поверхности.
После монтажа проверить положение уплотнения и отсутствие загрязнения рабочей зоны.
Для радиальных валовых уплотнений смазку вала и уплотнения перед установкой выбирают с учетом материала, который будет удерживаться в узле. Это правило не распространяют автоматически на силиконовые уплотнения и конструкции с гидродинамическими элементами: для них требуется отдельная проверка рекомендаций изготовителя.
Восстановление анодированного слоя и диагностика проблем
Восстановление анодированного слоя имеет смысл рассматривать, когда износ поверхности влияет на трение, повреждает уплотнение или ухудшает работу сопряжения.
Простое нанесение смазки не восстанавливает поврежденный слой и не устраняет дефекты посадки. Сначала определяют состояние корпуса, затем выбирают способ восстановления поверхности и только после этого подбирают смазку или покрытие для контакта с уплотнением.
Если анодированная поверхность цела, но скольжение остается неудовлетворительным, проверяют шероховатость, характер перемещения и удерживаемость смазки. Для улучшения скольжения на анодированную поверхность может наноситься сухая пленочная смазка. При этом оценивают совместимость покрытия с узлом и требования к работе уплотнения, а не только начальное ощущение легкого перемещения.
Симптомы помогают определить направление проверки:
| Симптом | Что проверить |
|---|---|
| Уплотнение трудно установить | Посадочную поверхность, кромку уплотнения и способ нанесения смазки |
| При движении возникают рывки | Stick-slip, состояние поверхности и пригодность смазки для динамического контакта |
| Уплотнение быстро изнашивается | Шероховатость, состояние покрытия и удержание смазки |
| Смазка не остается в зоне трения | Рабочую среду, конструкцию узла и соответствие выбранного состава |
| После обслуживания результат нестабилен | Повторяемость подготовки поверхности и точность нанесения смазки |
При подборе важно отделять проблему поверхности от проблемы совместимости. Например, увеличение количества состава не исправит поврежденное анодирование, а покрытие не гарантирует пригодность уплотнения для химической среды. Для промышленного узла полезно фиксировать материал эластомера, состояние корпуса, применяемое покрытие и результат проверки после монтажа.
Часто задаваемые вопросы
Какая смазка подходит для резиновых уплотнений?
Подбор зависит от материала уплотнения и рабочей среды. Для NBR, EPDM, неопрена и натуральной резины часто рассматривают силиконовые смазки, но для силиконовых уплотнений рекомендации могут отличаться. Перед применением проверяют совместимость состава с эластомером и способность удерживаться в зоне трения.
Подходит ли силиконовая смазка для любых резиновых уплотнений?
Нет. Название состава не подтверждает совместимость со всеми эластомерами. Для силиконовой резины нельзя автоматически переносить рекомендации, подходящие для NBR или EPDM. Учитывают материал уплотнения, рабочую среду и режим движения, а перед серийным применением проверяют поведение пары материалов в узле.
Можно ли использовать глицерин для смазки резиновых уплотнений?
Считать глицерин универсальным средством для резиновых уплотнений нельзя. Применимость зависит от материала эластомера и условий работы, а подтвержденных данных для конкретного узла может не быть. До монтажа необходимо проверить совместимость с уплотнением и рабочей средой, а также требования изготовителя оборудования.
Чем тефлоновое покрытие отличается от смазки?
Смазку наносят на контактирующие поверхности при монтаже или обслуживании, а PTFE-покрытие формирует антифрикционный слой на корпусе или уплотнении. Такое покрытие может снижать трение и риск stick-slip, но не заменяет проверку посадки, состояния поверхности и совместимости материалов.
Заключение
Чтобы обеспечить скольжение резиновых уплотнений в металлических корпусах, подбирают смазку или покрытие с учетом эластомера и рабочей среды, проверяют посадочную поверхность и наносят состав тонким слоем. Для алюминиевого корпуса дополнительно оценивают целостность анодированного слоя и шероховатость: ориентиры для посадки включают ISO H8, Ra 1.6-6.3 µm и Rz 10-20 µm.
Следующий шаг - сверить материал уплотнения и требования к посадке с документацией узла, осмотреть поверхность корпуса и выбрать решение для конкретного режима работы. Если узел уже собран, а скольжение нестабильно, сначала установите причину: несовместимость смазки, повреждение покрытия, неподходящая посадка или stick-slip.