


Нагрузка сваривания и диаметр пятна износа не связаны прямой линейной зависимостью. Это разные показатели: пятно характеризует износ в условиях трения, а нагрузка сваривания показывает предел противозадирной защиты при схватывании поверхностей. Поэтому малое пятно не гарантирует высокой нагрузки сваривания, а результаты корректно сравнивать только с учетом метода испытания.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые оценивают противозадирные присадки для масла и читают протоколы испытаний. Разберем, как трактовать показатели по ГОСТ и ASTM, почему они могут изменяться несинхронно и что учитывать при подборе масла для редуктора, трансмиссии или двигателя.
Что показывают нагрузка сваривания и диаметр пятна износа
Диаметр пятна износа показывает размер следа на неподвижных шариках после испытания.
В ASTM D2783 для него используют термин wear scar diameter. Показатель помогает оценить, как смазочный материал защищает поверхности от износа при заданных условиях контакта.
Нагрузка сваривания описывает другой предел. По ASTM D2783 weld point - это наименьшая нагрузка, при которой вращающийся шарик сваривается с неподвижными. Иными словами, испытание фиксирует не размер следа при обычном трении, а возникновение предельного отказа, связанного со схватыванием или свариванием поверхностей.
Почему показатели нельзя считать взаимозаменяемыми
Пятно износа и нагрузка сваривания получают в рамках испытания на четырехшариковой машине, но критерии оценки различаются. Первый показатель выражают через диаметр следа, второй - через нагрузку, при которой наступает сваривание либо применяется предусмотренный методикой критерий. Поэтому число, характеризующее пятно, не позволяет напрямую вычислить нагрузку сваривания.
У масла может быть небольшое пятно износа при сравнительно низких нагрузках, но при их повышении противозадирная защита может резко ослабнуть. Возможна и обратная картина. Это не противоречие: смазка по-разному ведет себя до разрушения пленки и вблизи предельного режима.
В ASTM D2783 также применяется показатель last non-seizure load - последняя нагрузка, при которой пятно износа не превышает заданный порог по поправочной линии. Его нельзя отождествлять с weld point: речь идет об отдельном критерии. Для анализа данных важно проверить, какое именно значение приведено в протоколе, а не воспринимать все результаты четырехшарикового испытания как одну универсальную оценку.
Как ГОСТ определяет нагрузку сваривания и пятно износа
ГОСТ 9490-75 определяет нагрузку сваривания как наименьшую нагрузку, при которой машина автоматически останавливается из-за достижения предельного момента трения.
Если сваривания нет, а момент трения остается ниже предельного, нагрузкой сваривания принимают нагрузку, при которой средний диаметр пятна износа достигает 3 мм и более. Таким образом, в определении предусмотрен вариант оценки по размеру пятна, но это не устанавливает универсальную зависимость между двумя показателями.
Для жидких смазочных материалов ГОСТ 32502-2013 описывает испытание на четырехшариковой машине. В оговоренных стандартом случаях нагрузку сваривания принимают при образовании пятна диаметром не более 4 мм. В отличие от критерия ГОСТ 9490-75, здесь указан иной порог и другое условие его применения.
Почему пороги нельзя объединять
Порог 3 мм и более по ГОСТ 9490-75 и значение не более 4 мм по ГОСТ 32502-2013 относятся к разным методикам и правилам интерпретации. Нельзя взять результат одного испытания, сопоставить его с порогом другого стандарта и на этом основании сделать вывод о превосходстве масла. Перед сравнением проверьте обозначение стандарта и то, какой критерий использован в протоколе.
Для пластичных смазок ГОСТ 32501-2013 также использует терминологию нагрузки сваривания как минимальной нагрузки, при которой происходит сваривание. Но совпадение термина не означает, что результаты для пластичной смазки и смазочной жидкости можно трактовать одинаково без учета методики.
Поэтому формулировка «испытание смазки по ГОСТ» недостаточна для технического сравнения. В документах должны быть понятны стандарт, вид испытуемого материала и указанный показатель. Если в одном паспорте приведен диаметр пятна, а в другом нагрузка сваривания, эти значения не образуют прямую пару даже тогда, когда оба получены на четырехшариковой машине.
Есть ли прямая зависимость между нагрузкой сваривания и пятном износа
Стандарты не задают формулу вида «меньше пятно - выше нагрузка сваривания» или обратную зависимость.
Они устанавливают разные критерии испытания, которые могут срабатывать при разных нагрузках. Следовательно, ответ на вопрос о прямой зависимости - нет: по одному показателю нельзя достоверно предсказать другой.
На результаты влияют состав масла и пакет EP-присадок, вязкость базового масла, температура, скорость и условия проведения испытания. Важны и особенности методики: нагрузочная схема, тип установки и критерий, по которому лаборатория фиксирует результат. Если эти параметры различаются, сравнение чисел без пояснений может привести к ошибочному выводу.
Как интерпретировать расхождение результатов
Если у масла небольшой диаметр пятна, но относительно низкая нагрузка сваривания, это означает, что показатели описывают его поведение в разных режимах. Малый след подтверждает результат оценки износа в заданных условиях, но не доказывает, что масляная пленка сохранит защиту при дальнейшем повышении нагрузки.
Обратная ситуация также требует аккуратного чтения: высокая нагрузка сваривания не отменяет значения пятна износа. Для оценки противозадирных свойств нужно рассматривать связку показателей, а не выбирать один «главный» результат. В ASTM D2783 дополнительно различают weld point и last non-seizure load, поэтому в протоколе важно проверить точное название приведенного параметра.
Практический вывод для инженера и снабженца: сравнивать следует данные, полученные по одной методике и при сопоставимых условиях. Если совпадают стандарт, установка, нагрузочная схема, скорость вращения, температура и критерий отчета, сопоставление становится предметным. Если хотя бы часть этих условий неизвестна, сначала запросите разъяснение к протоколу, а не ранжируйте масла по отдельному числу.
Как читать протокол испытания смазки по ГОСТ и ASTM
В протоколе прежде всего найдите стандарт и метод испытания.
Для жидких смазок в источниках указаны ГОСТ 9490-75, ГОСТ 32502-2013 и ASTM D2783. Их результаты нельзя автоматически считать эквивалентными: отличаются определения и правила интерпретации, в том числе пороги 3 мм и более и не более 4 мм в предусмотренных соответствующими ГОСТ случаях.
Затем уточните, какой показатель приведен: средний диаметр пятна износа, нагрузка сваривания или last non-seizure load. Эти наименования относятся к разным критериям. Например, запись о нагрузке сваривания по ASTM D2783 означает результат, связанный с определением weld point либо с предусмотренным стандартом способом отчета, если сваривания не произошло, но достигнут критерий по пятну.
Контрольные вопросы к результатам
Какой стандарт и редакция метода указаны в протоколе?
Испытывали жидкое масло или пластичную смазку?
Приведен диаметр пятна износа, weld point или last non-seizure load?
Совпадают ли условия испытания, включая температуру, скорость и нагрузочную схему?
По какому критерию лаборатория зафиксировала результат?
Если в документах указаны значения по разным стандартам, сначала выясните, что именно измерял каждый метод. К примеру, само наличие порогов 3 мм в ГОСТ 9490-75 и 4 мм в ГОСТ 32502-2013 уже показывает, почему нельзя сравнивать цифры без привязки к методике. Число без названия показателя и условий испытания не дает надежной основы для выбора.
При оценке трансмиссионных и редукторных масел нагрузка сваривания служит важным EP-параметром для узлов с высокими контактными давлениями. Однако и здесь необходима комплексная оценка: один противозадирный результат не заменяет проверки соответствия масла требованиям узла и режима его работы.
Противозадирные присадки в моторное и трансмиссионное масло
EP-присадки применяют для изменения противозадирного поведения смазочного материала.
В трансмиссионных маслах используются в том числе серо- и фосфорсодержащие системы, но их выбор зависит от состава масла и требований узла. Оценивать только нагрузку сваривания недостаточно: результат зависит от концентрации присадок и их сочетания, а также от свойств базового масла.
Вопрос о том, нужна ли противозадирная присадка в масло двигателя, решают с учетом конструкции двигателя и уже сформированного пакета присадок. Добавление присадки «сверху» без расчетов может нарушить баланс свойств и не гарантирует предсказуемого эффекта. Для моторного масла поэтому важны не только EP-показатели, но также вязкость, окислительная стабильность, совместимость с материалами уплотнений и условия работы двигателя.
Как соотносить состав и результаты испытаний
Фраза «противозадирная присадка трансмиссионное масло сера» объединяет два связанных, но не тождественных вопроса: применение серосодержащей системы и итоговые характеристики готового масла. Наличие серы в составе само по себе не сообщает, каким будет диаметр пятна износа или нагрузка сваривания. Эти значения нужно проверять для конкретной рецептуры и методики.
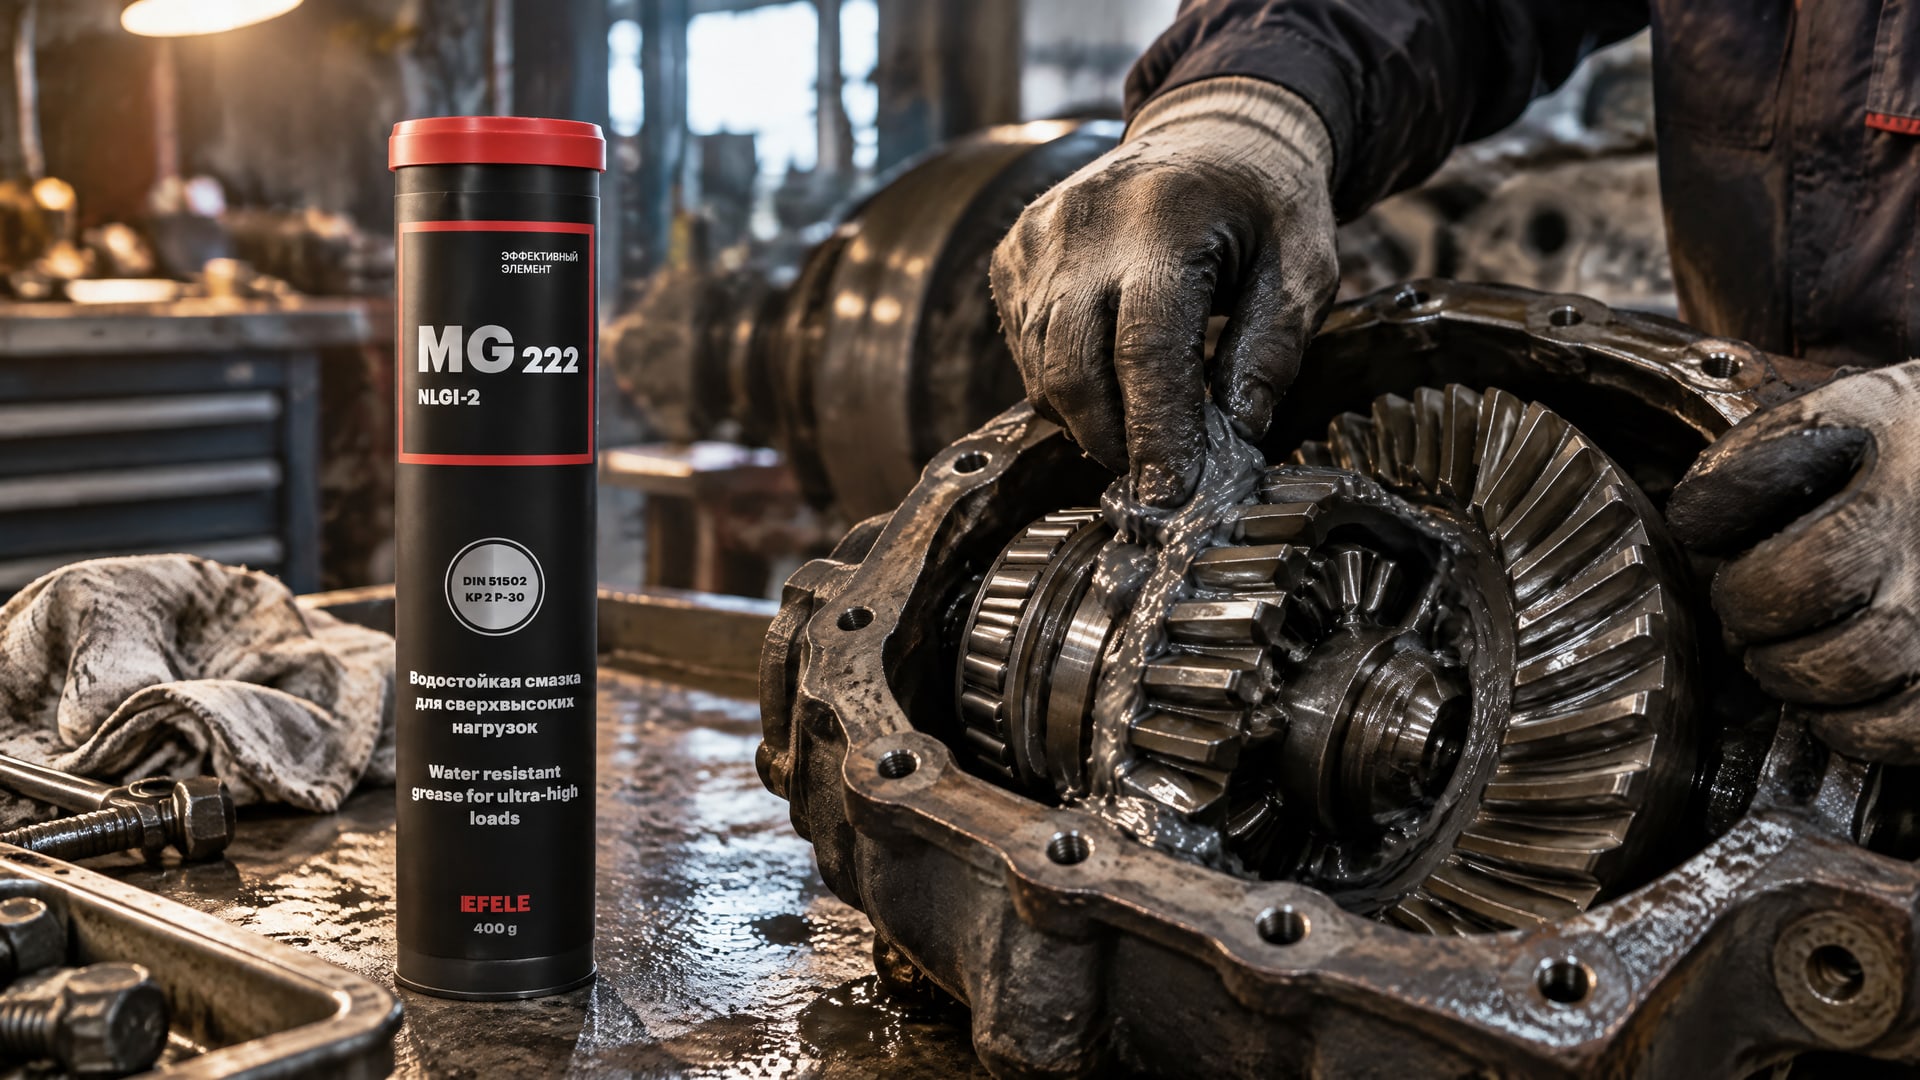
Для пластичных смазок показатель нагрузки сваривания тоже применим, но результаты следует трактовать в рамках соответствующего стандарта и назначения материала. В качестве примера конкретной спецификации: EFELE MG-222 - водостойкая пластичная смазка с комплексом сульфоната кальция для сверхвысоких нагрузок.
EFELE MG-222: нагрузка сваривания более 6300 Н.
Эту цифру следует рассматривать как характеристику продукта, а не как универсальный ориентир для всех масел и смазок. При сравнении необходимо установить, какой метод использован и какие показатели еще приведены. В противном случае значение нагрузки сваривания не позволит оценить размер пятна износа или сделать вывод о пригодности материала для конкретного узла.
Часто задаваемые вопросы
Малый диаметр пятна износа означает высокую нагрузку сваривания?
Нет. Диаметр пятна износа и нагрузка сваривания характеризуют разные результаты испытания. Небольшой след на заданной нагрузке не гарантирует, что смазка выдержит дальнейшее ее повышение без схватывания. Для оценки нужно смотреть на оба показателя и проверять, по какому стандарту и при каких условиях они получены.
Как сопоставить нагрузку сваривания и пятно износа по ГОСТ?
Сначала проверьте обозначение стандарта и точное название результата. ГОСТ 9490-75 использует критерий среднего диаметра пятна 3 мм и более в оговоренном случае, а ГОСТ 32502-2013 - пятно не более 4 мм в предусмотренных ситуациях. Эти пороги нельзя объединять без учета методики испытания.
Нужны ли противозадирные присадки в моторное масло?
Это зависит от конструкции двигателя и пакета присадок в готовом масле. Добавление отдельной присадки без расчетов может нарушить баланс свойств и не обеспечить ожидаемого результата. При оценке моторного масла учитывают комплекс характеристик, включая вязкость, окислительную стабильность и совместимость с материалами уплотнений.
Полезны ли серосодержащие присадки в трансмиссионном масле?
Серо- и фосфорсодержащие системы применяют для противозадирной защиты, но выбор зависит от рецептуры масла и требований узла. Сам факт наличия серосодержащей присадки не заменяет испытаний готового продукта. Сопоставляйте результаты по нагрузке сваривания и пятну износа, а также проверяйте стандарт и условия измерения.
Заключение
Нагрузка сваривания и диаметр пятна износа не имеют установленной прямой линейной зависимости. Первый показатель отражает предельное противозадирное поведение, второй характеризует размер следа износа; критерии ГОСТ 9490-75, ГОСТ 32502-2013 и ASTM D2783 различаются. Поэтому малая величина пятна не подтверждает автоматически высокую нагрузку сваривания, а число из протокола нельзя оценивать отдельно от методики.
Следующий шаг при подборе масла или смазки - запросить протокол с указанием стандарта, показателя и условий испытания, затем сопоставить его с требованиями узла. Для сравнения противозадирных присадок и готовых смазочных материалов используйте связку «нагрузка сваривания + диаметр пятна износа», а не один показатель.