


Покрытие алюминиевых сплавов для промышленного механизма выбирают не по одному слову «тефлон», а по составу системы, подготовке основания и условиям работы детали. Бытовое антипригарное покрытие нельзя автоматически считать заменой инженерному: в промышленности PTFE часто сочетают с твердым анодированием, а параметры подбирают с учетом трения, износа, температуры, состава сплава и размеров сопряжений.
Материал будет полезен инженерам, техническим специалистам и снабженцам, которым нужно выбрать покрытие для алюминиевой детали или оценить возможность восстановления изношенной поверхности. Разберем, чем отличается промышленная система hard anodize + PTFE, какие ограничения по составу сплава и толщине нужно учитывать и почему локальный ремонт анодированного слоя не всегда возвращает детали исходные свойства.
Чем промышленное покрытие алюминиевых сплавов отличается от кухонного тефлона
В бытовой речи «тефлоном» часто называют любое покрытие с антипригарными свойствами.
Для механизма этого определения недостаточно: под ним могут скрываться разные фторполимерные системы и схемы нанесения. Антипригарность сама по себе не подтверждает, что поверхность выдержит нужный режим трения, износ или контактную нагрузку.
В промышленности PTFE на алюминии рассматривают как часть системы. Один из описанных вариантов - твердое анодирование с последующей пропиткой или соосаждением PTFE. Такая схема указана в SAE AMS 2482, стандарте на твердое анодное покрытие алюминиевых сплавов с PTFE. NASA PRC-5011 также описывает обработку алюминиевых сплавов PTFE-содержащим покрытием и связывает ее с контролем твердости поверхности, трения и износа.
Почему одной антипригарности недостаточно
В механизме поверхность работает в конкретном узле: скользит по сопряженной детали, контактирует с уплотнением или испытывает износ. Поэтому при выборе защитного покрытия алюминиевых сплавов оценивают не только способность уменьшать прилипание, но и сцепление покрытия с основанием, толщину и состояние поверхности после обработки. Эти параметры должны соответствовать назначению детали и ее геометрии.
Для промышленных фторполимерных покрытий встречается многослойная схема: primer и topcoat, а в некоторых системах между ними добавляют midcoat. Это не означает, что многослойная конструкция автоматически подходит любому механизму: тип покрытия и его режим обработки необходимо согласовать с требованиями к детали.
У PTFE как класса материала указывают максимальную рабочую температуру около 260 °C. Это ориентир, а не готовое разрешение на эксплуатацию конкретной детали при такой температуре. Рабочий предел зависит от всей системы покрытия и основания, поэтому его сверяют со спецификацией выбранного процесса.
Что выяснить до выбора покрытия
Определите, нужна ли детали низкая адгезия, снижение трения скольжения или защита от износа. Затем зафиксируйте температуру эксплуатации, режим контакта, наличие смазки и воздействие химических сред. Если ориентироваться только на название «тефлон», легко выбрать материал с подходящими антипригарными свойствами, но неподходящей системой нанесения для механической нагрузки.
Твердое анодирование с PTFE: ограничения по сплаву и толщине
Промышленная технология начинается с проверки основания.
Не каждый алюминиевый сплав одинаково пригоден для твердого анодирования с PTFE. В NASA PRC-5011 для процесса указано ограничение по составу: содержание меди должно быть менее 5%, кремния - менее 8%, либо суммарное содержание этих элементов не должно превышать 8%. Перед заказом обработки необходимо сверить марку и состав сплава с требованиями процесса, а не полагаться только на обозначение «алюминий».
Для покрытия по AMS 2482 в NASA PRC-5011 приведена типовая толщина 0,0020 ± 0,0005 дюйма, что соответствует примерно 50,8 ± 12,7 мкм. Это конкретный ориентир для указанного процесса, а не универсальная толщина для всех PTFE-покрытий. Проектное значение проверяют с учетом посадок и сопрягаемых размеров.
Почему толщина не означает «чем больше, тем лучше»
Покрытие меняет размеры детали. Если обработать без учета допусков посадочную поверхность, резьбу или зону электроконтакта, геометрия узла может перестать соответствовать требованиям сборки. Поэтому такие участки обычно маскируют до нанесения, а требуемую толщину задают вместе с технологией и методом контроля.
Для стандартных PTFE-покрытий в технологических материалах встречается ориентир шероховатости после подготовки поверхности 2,5-3,5 мкм Ra или профиль 100-140 µin. Эти значения не являются универсальной нормой для всех покрытий алюминиевых сплавов. Их применимость зависит от конкретной системы и процесса подготовки основания.
Что передать исполнителю
До обработки сообщите марку алюминиевого сплава, чертежные размеры и зоны, которые нужно защитить от нанесения. Уточните назначение покрытия, требуемую толщину и условия работы детали. Если важны снижение трения или износостойкость, запросите состав системы, метод контроля и режим отверждения. Такой набор требований предметнее, чем формулировка «нанести тефлон», и позволяет сопоставить покрытие с реальной задачей узла.
Защитные покрытия алюминиевых сплавов: подготовка поверхности и спецификация
Свойства покрытия зависят не только от выбранного полимера.
На результат влияют очистка основания, абразивная обработка, сушка и соблюдение технологической последовательности. Для типового процесса PTFE-покрытия описывают обезжиривание, абразивную подготовку, сушку, маскирование критических зон и контроль чистоты перед нанесением.
Подготовка должна учитывать, что PTFE-система наносится на конкретное основание, а не на абстрактную металлическую деталь. Для алюминия в инженерной схеме может сначала выполняться анодирование, а затем PTFE-импрегнация. Именно последовательность операций отличает такую технологию от бытового представления о тонком антипригарном слое.
Какие параметры включить в требования
Чтобы сравнить предложения исполнителей, зафиксируйте параметры, влияющие на работу узла:
марку и состав алюминиевого сплава, включая содержание меди и кремния;
назначение покрытия: снижение трения, защита от износа или антиадгезионный эффект;
рабочую температуру и химические среды;
требуемую толщину с учетом посадок и сопряжений;
поверхности, которые нужно замаскировать;
состав покрытия, метод контроля и режим отверждения.
Такой перечень помогает отделить техническую спецификацию от общего описания «антипригарное покрытие». Если задача состоит именно в снижении коэффициента трения и износа, в требованиях стоит обозначить оба показателя и попросить исполнителя подтвердить, как он контролирует результат.
Что означает запрос «покрытия алюминиевых сплавов ГОСТ»
В приведенных материалах по этой технологии указаны SAE AMS 2482 и NASA PRC-5011. Это не ГОСТы: первый стандарт описывает твердое анодное покрытие алюминиевых сплавов с PTFE, второй - процесс обработки поверхности алюминиевых сплавов PTFE-содержащей системой. Поэтому формулировка «покрытие алюминиевых сплавов ГОСТ» сама по себе не задает конкретные требования к результату.
В техническом задании лучше указывать применимую спецификацию и параметры детали, а не ограничиваться общим пожеланием «по ГОСТ». Если заказчику требуется соответствие определенному документу, его название и применимость нужно подтвердить до запуска обработки. Линейка антифрикционных покрытий MODENGY включает решения для снижения трения и защиты поверхностей; конкретную систему подбирают под материал детали и условия эксплуатации.
Восстановление тефлонового покрытия и ремонт анодированного слоя
При повреждении поверхности важно различать два результата: восстановление анодированного слоя и возвращение функции низкого трения.
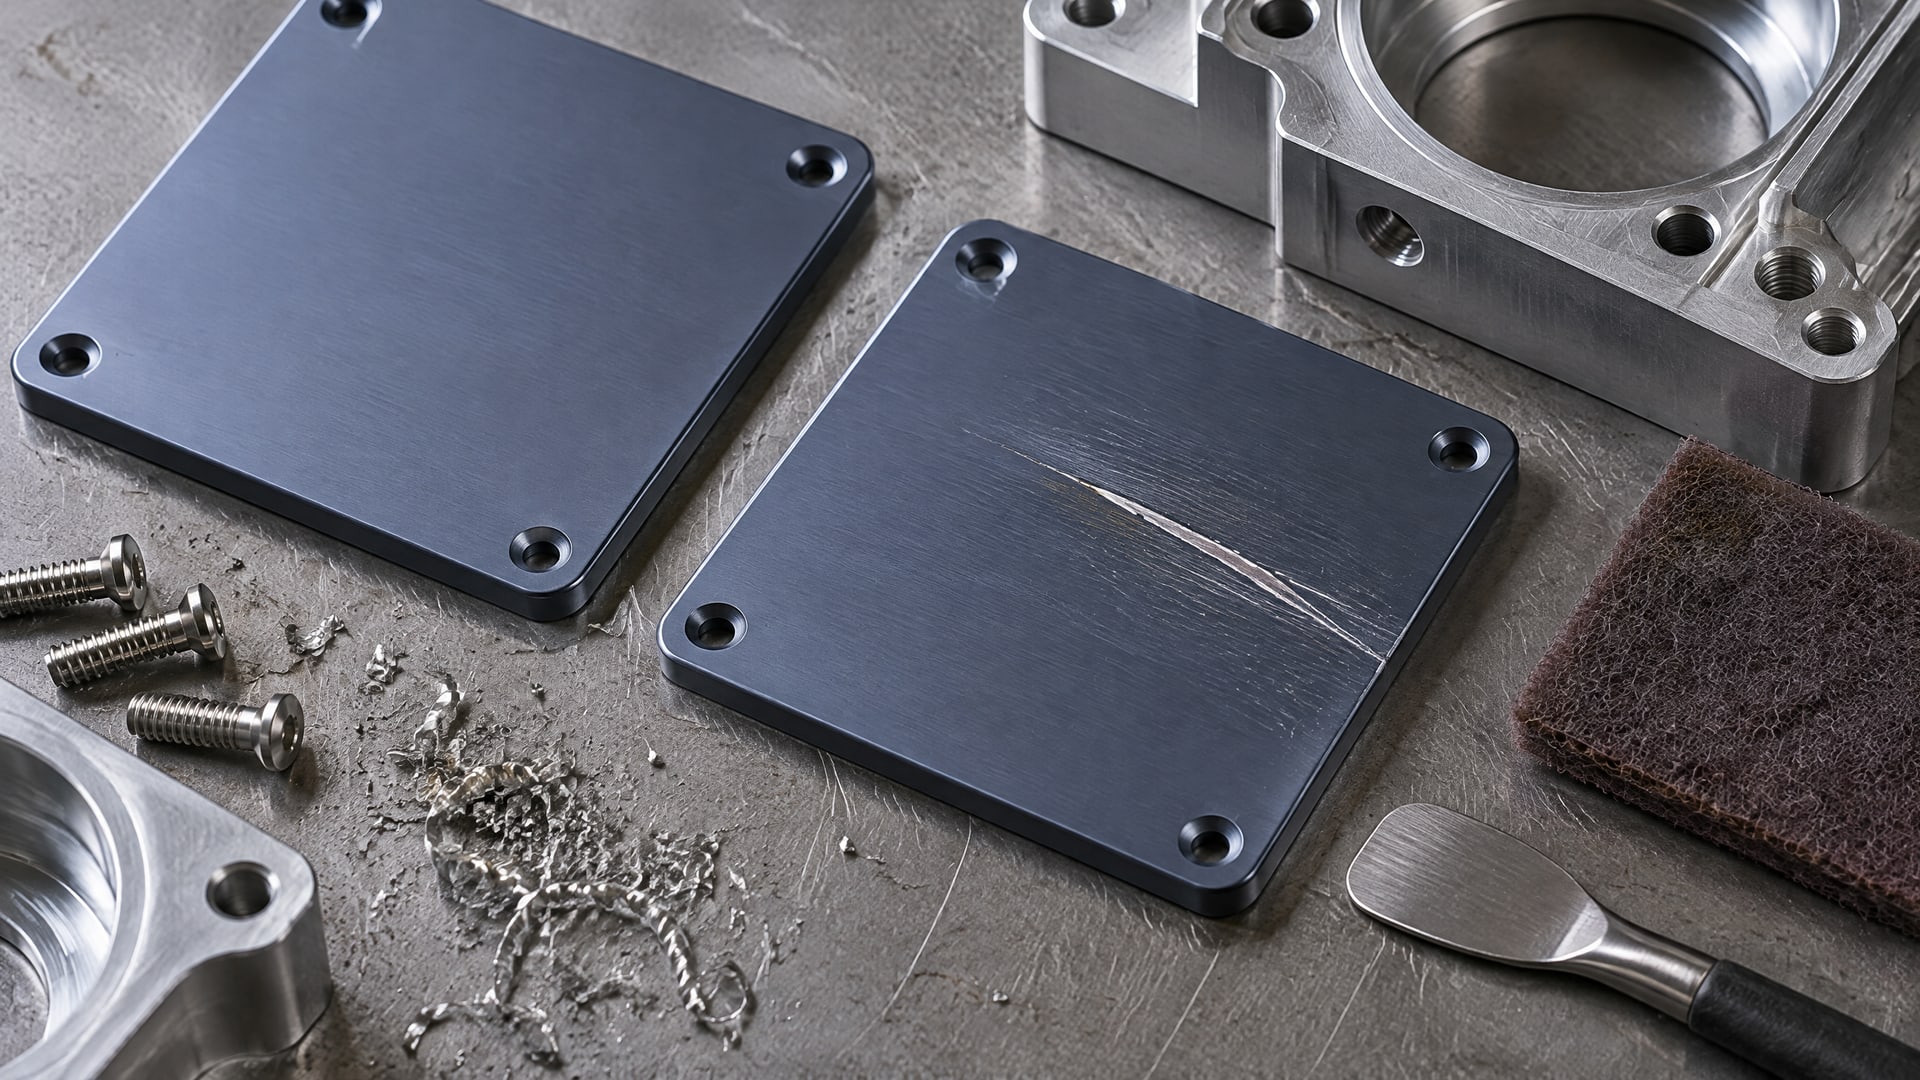
Это не одно и то же. Твердое анодирование формирует оксидный слой на поверхности алюминия, поэтому поврежденный участок обычно нельзя просто закрыть локальной заплаткой и считать исходное покрытие восстановленным.
Для восстановления исходной системы обычно рассматривают полное снятие старого покрытия и повторную обработку детали. До перепокрытия проверяют, не изменились ли размеры, шероховатость и геометрия сопряжений после удаления слоя. Это особенно важно для посадочных мест, резьб и контактных поверхностей: повторная обработка должна укладываться в допуски узла.
Когда нужен ремонт, а когда перепокрытие
Если задача ограничена возвращением низкого трения на локальном участке, сухая смазочная PTFE-система может восстановить эту функцию. Но такой ремонт не равнозначен полноценному восстановлению исходного анодированного слоя. Если же деталь ответственная или новая, предпочтительнее заложить повторное нанесение по полной технологии и заранее проверить соответствие сплава процессу.
Для скольжения резиновой прокладки по алюминиевому корпусу отдельно оценивают состояние поверхности и сопряжения. После восстановления анодированного слоя может потребоваться решение именно для пары «резина-алюминий», а не просто повторное нанесение анодирования. В такой задаче применяют антифрикционное твердосмазочное покрытие MODENGY 1010 на основе PTFE; его рассматривают как средство для скольжения прокладки, а не как замену восстановлению анодного слоя.
Какие данные проверить после ремонта
После восстановления тефлонового покрытия или перепокрытия проверьте размеры детали и состояние обработанных поверхностей. Для ответственного узла важно подтвердить, что покрытие соответствует заданной толщине и не затронуло маскированные зоны. Если ремонт выполняют локально, отдельно зафиксируйте, какие свойства восстановлены: снижение трения или исходная система «твердое анодирование + PTFE».
Как выбрать алюминиевый сплав для антипригарного покрытия
Выражение «алюминиевый сплав для антипригарного покрытия» не означает, что достаточно выбрать сплав по одному признаку.
Для твердого анодирования с PTFE принципиален химический состав: в NASA PRC-5011 приведены ограничения по меди и кремнию. Если состав детали им не соответствует, применимость процесса нужно обсуждать с исполнителем до подготовки поверхности.
Затем определяют, что именно требуется от покрытия. Для кухонной посуды на первом плане могут быть свойства поверхности при контакте с продуктом, а в механизме важны условия скольжения, износ и сохранение геометрии. Поэтому бытовое антипригарное покрытие не следует автоматически переносить на промышленный узел.
Проверка детали перед назначением технологии
Соберите данные о сплаве, чертеже и условиях эксплуатации. Уточните, какие поверхности работают в контакте и какие зоны нужно маскировать. Если есть посадочные размеры, резьбы или электрические контакты, включите их в техническое задание до нанесения покрытия, а не после получения детали.
Для промышленного применения важна не только максимальная рабочая температура PTFE как материала, составляющая около 260 °C по приведенным ориентирам, но и температурный предел всей системы на конкретном основании. Аналогично, типовые 2,5-3,5 мкм Ra после подготовки поверхности нельзя назначать без проверки технологии. Эти значения помогают обсуждать требования, но не заменяют спецификацию на конкретное покрытие.
Что запросить у поставщика покрытия
Попросите описать систему нанесения, указать применимую спецификацию, толщину, способ контроля и режим отверждения. Отдельно согласуйте обработку ответственных размеров и маскирование зон, где покрытие не требуется. Если поставщик использует слово «тефлон» без указания состава и технологии, этого недостаточно для оценки пригодности покрытия к механизму.
Часто задаваемые вопросы
Подходит ли кухонный тефлон для промышленной детали?
Не автоматически. Для промышленного механизма нужно знать состав покрытия и технологию его нанесения, а также учитывать трение, износ, температуру и геометрию детали. Промышленный вариант для алюминия может включать твердое анодирование с PTFE по SAE AMS 2482, а не только антипригарный слой.
Можно ли локально восстановить анодированный слой?
Обычно поврежденное твердое анодирование не восстанавливают локальной заплаткой: для возвращения исходной системы рассматривают снятие покрытия и повторную обработку детали. PTFE-система может восстановить функцию низкого трения, но это не равно полноценному восстановлению анодного слоя.
Какая толщина покрытия по AMS 2482?
В NASA PRC-5011 приведена типовая толщина по AMS 2482: 0,0020 ± 0,0005 дюйма, или примерно 50,8 ± 12,7 мкм. Это значение относится к указанному процессу и не служит универсальным требованием для любых PTFE-покрытий. Толщину согласуют с допусками детали.
Есть ли ГОСТ на покрытие алюминиевых сплавов с PTFE?
В материалах по рассматриваемому процессу указаны SAE AMS 2482 и NASA PRC-5011, а не ГОСТ. Чтобы задать требования к покрытию, укажите применимую спецификацию, состав сплава, назначение детали, толщину и метод контроля. Одной формулировки «по ГОСТ» недостаточно для выбора технологии.
Заключение
Обычное кухонное антипригарное покрытие не всегда подходит промышленному механизму, потому что не описывает систему нанесения, ее связь с алюминиевым основанием и поведение в условиях трения и износа. Для алюминиевых деталей рассматривают технологию с учетом состава сплава, толщины, посадочных размеров и режима эксплуатации; твердое анодирование с PTFE описано в SAE AMS 2482 и NASA PRC-5011.
Следующий шаг - сверить состав сплава с ограничениями процесса, обозначить рабочие условия и перечислить размеры и зоны, которые нужно сохранить или замаскировать. Затем запросить у исполнителя состав системы, толщину, метод контроля и режим отверждения.