


Для стальных деталей с внутренними диаметрами выбор зависит от того, что нужно получить: контролируемый профиль шероховатости или очистку сложной полости с формированием конверсионного слоя. Микропескоструйная обработка подходит, когда абразив можно равномерно подать на поверхность и важно улучшить сцепление покрытия. Химическая подготовка помогает в труднодоступных зонах, но требует полного обезжиривания и тщательной промывки.
Статья полезна инженерам, специалистам по покрытиям и снабженцам, которые выбирают процесс для деталей со сложной геометрией. Разберем, как различаются методы, какие требования задают стандарты и когда уместно сочетать механическую и химическую стадии.
Микропескоструйная обработка или химическая подготовка: в чем разница
Оба метода готовят металл к нанесению покрытия, но решают разные задачи.
Абразивная обработка удаляет загрязнения и формирует профиль поверхности. Химическая очистка удаляет загрязнения и при фосфатировании создает конверсионный слой. Поэтому выбор зависит не от названия процесса, а от доступности поверхности и требований к последующему покрытию.
Для хорошей адгезии лакокрасочного покрытия рекомендуемая средняя шероховатость составляет Rz 40–80 мкм. При увеличении угловатости и размера абразива поверхность становится шероховатее, что обычно улучшает сцепление грунта и коррозионную защиту. Однако задача не в том, чтобы добиться максимальной шероховатости: в источниках указан целевой диапазон, а не принцип «чем больше, тем лучше».
Для необработанной стали перед коррозионно-стойким покрытием указана степень подготовки Sa 2½ по DIN EN ISO 12944-4. Речь идет о полном удалении ржавчины до чистого металла механической очисткой, шлифованием или струйной обработкой. Микропескоструйная обработка относится к абразивному подходу, но результат на внутренней поверхности зависит от того, удается ли обработать ее равномерно.
Химический метод может быть предпочтительнее, если внутренний диаметр, канавка или полость мешают равномерному доступу абразива. При этом фосфатирование не формирует такой же профиль, как абразивная обработка. Если покрытию нужны и чистая поверхность, и выраженный профиль, технологически оправдано сочетать механическое шерохование с химической стадией.
Как выбрать метод по задаче
| Условие | Более подходящий подход |
|---|---|
| Нужен контролируемый профиль для адгезии | Абразивная обработка |
| Абразив неравномерно достигает внутренней полости | Химическая подготовка или комбинированный процесс |
| Требуется фосфатный конверсионный слой | Химическая подготовка с промывкой |
| Важна коррозионная стойкость под покрытием | Очистка, создание профиля и, если оправдано, химическая стадия |
Обработка внутренних диаметров: как оценить доступ абразива
Внутренний диаметр нельзя автоматически считать продолжением наружной поверхности.
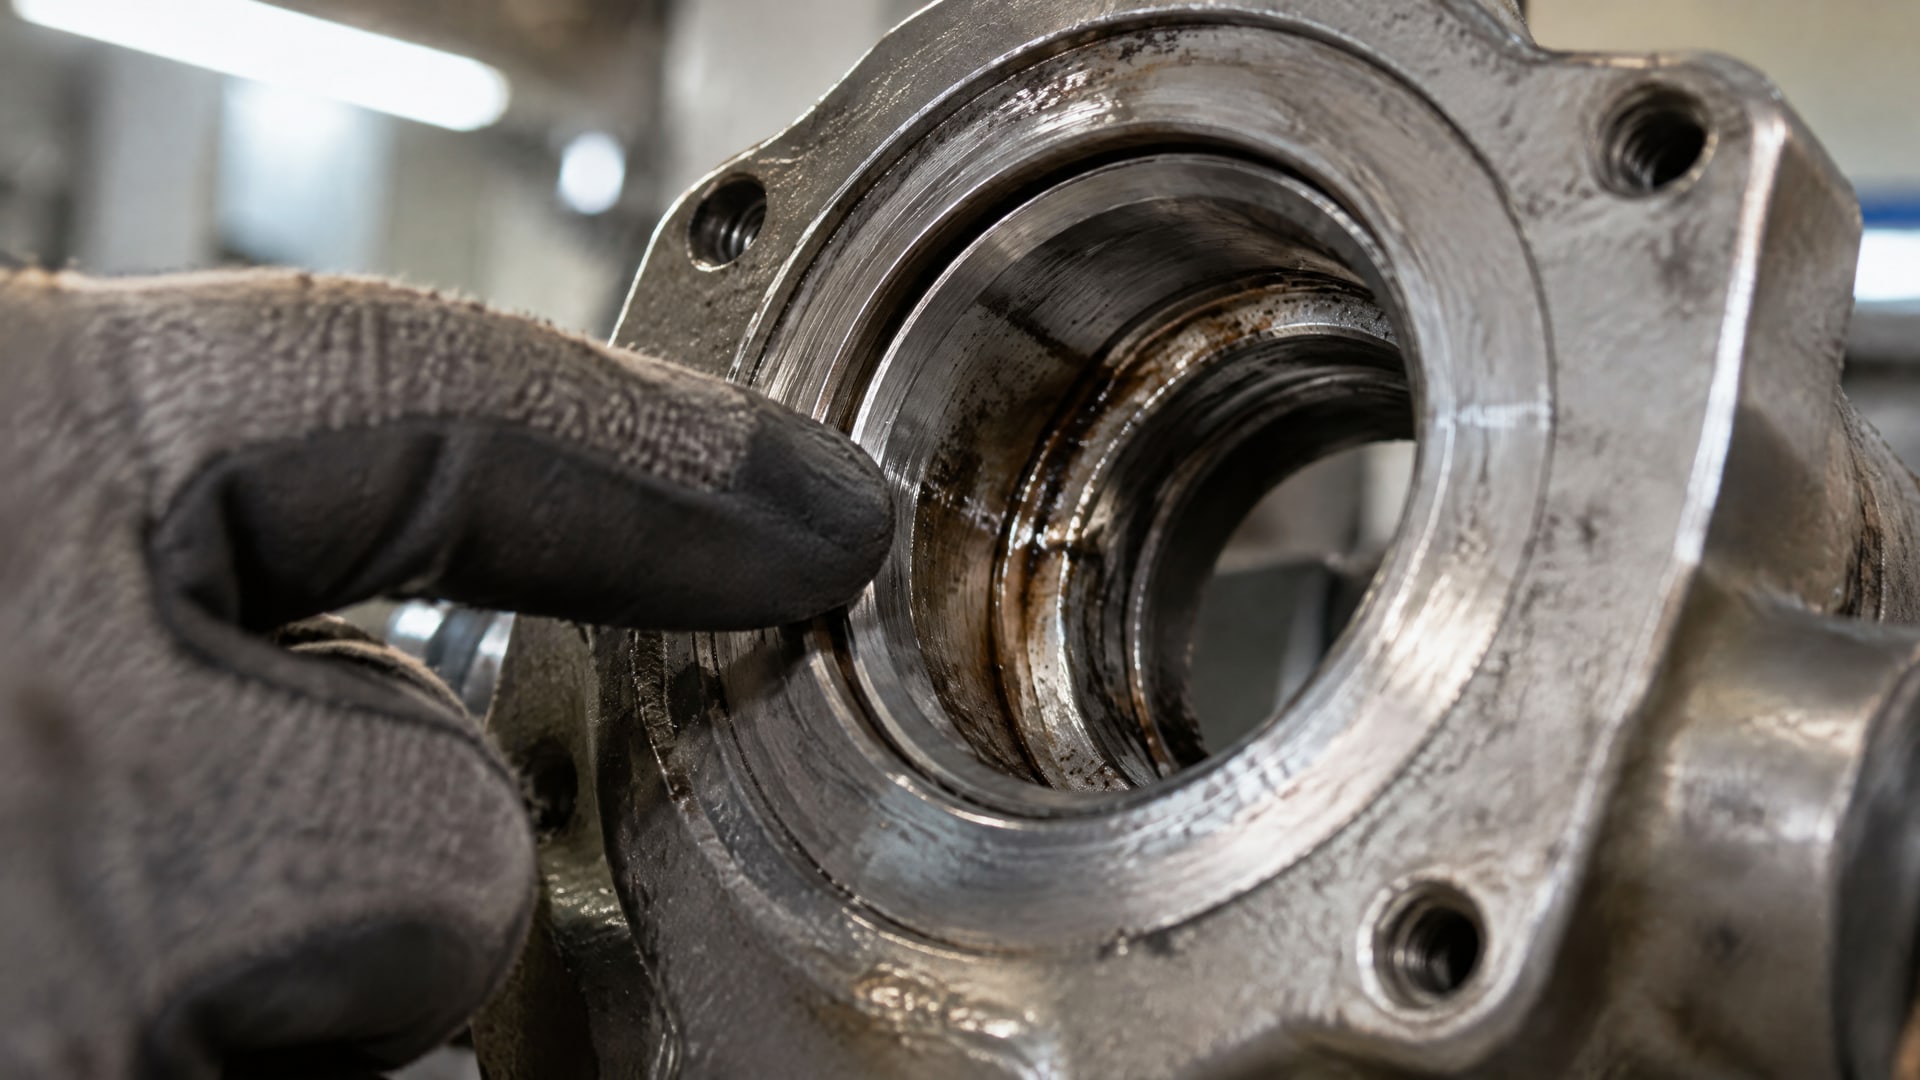
Геометрия детали может затруднить равномерную обработку, а в складках, зазорах и других труднодоступных местах способны оставаться масло, смазка и загрязнения. ISO 9717 отдельно обращает внимание на такие зоны при химической подготовке, а ISO 8501-3:2025 выделяет сварные швы, кромки и участки с несовершенствами поверхности как области, требующие отдельной оценки.
При микропескоструйной обработке ключевой вопрос - достигает ли абразив всей площади внутренней поверхности и создает ли требуемый профиль. Если доступ ограничен, участок может остаться недостаточно очищенным или обработанным неравномерно. Для стальных поверхностей перед коррозионно-стойким покрытием ориентиром служит Sa 2½ по DIN EN ISO 12944-4, а для хорошей адгезии лакокрасочного покрытия - средняя шероховатость Rz 40–80 мкм.
До выбора оборудования и последовательности операций следует оценить чертеж детали и доступность каждой внутренней зоны. Важно учитывать не только диаметр, но и наличие канавок, уступов, складок и сопряжений. Если осмотр после обработки затруднен, требования к подготовке и контролю стоит согласовать заранее, а не переносить решение на этап приемки покрытия.
Когда равномерно воздействовать абразивом на всю полость не удается, химическая стадия может помочь очистить труднодоступные участки и сформировать адгезионно-активный слой. Для стальных оснований в прикладных материалах предпочтительным вариантом названо цинковое фосфатирование. Но химический процесс не отменяет проверки чистоты и результата подготовки по всей поверхности.
Фосфатирование перед покрытием: очистка и промывка
Фосфатирование перед покрытием нельзя рассматривать отдельно от предшествующей очистки и последующей промывки.
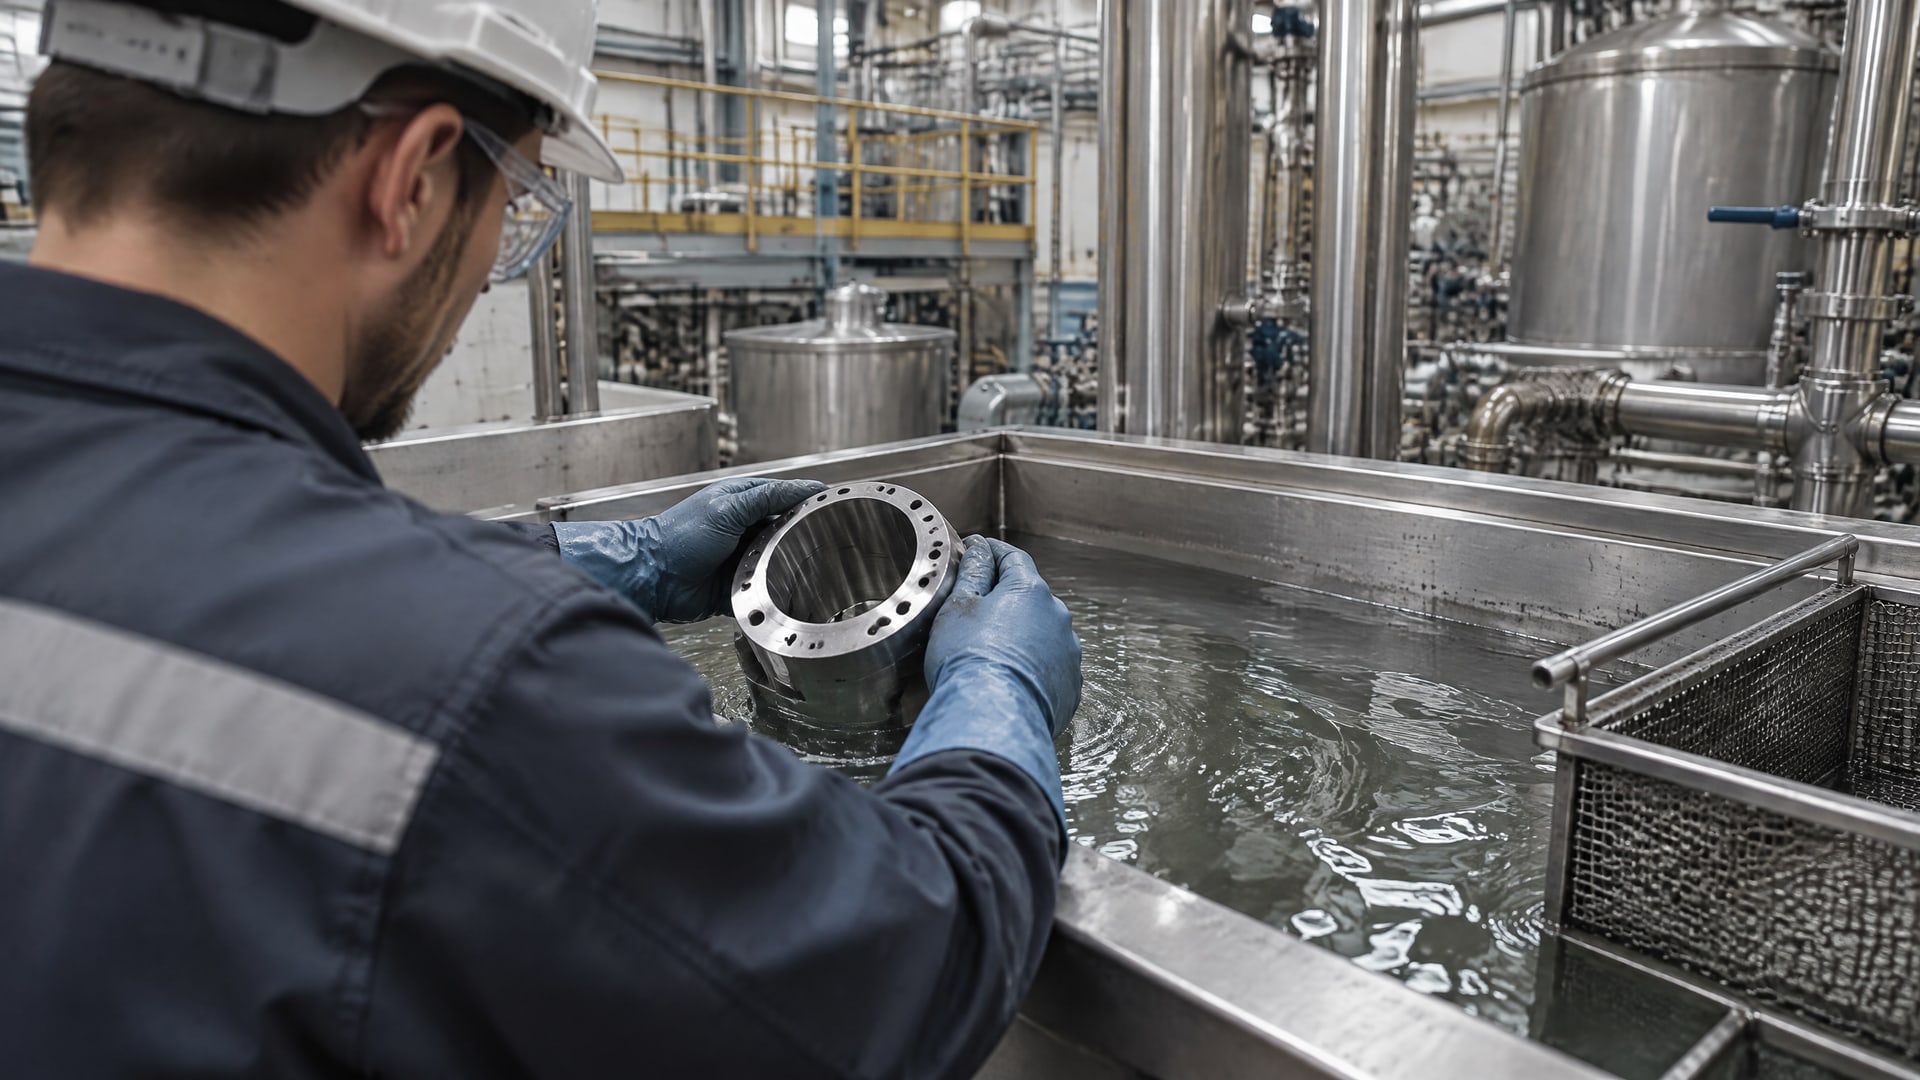
ISO 9717 предусматривает очистку, промывку после щелочной или кислотной обработки, а также тщательную промывку после фосфатирования. Ее задача - удалить остатки реагентов и растворимые соли, которые могут повысить риск вздутия под органическим покрытием.
Особое внимание требуется внутренним диаметрам, складкам, швам и зазорам. В таких местах могут удерживаться масло, смазка и другие загрязнения, а также оставаться растворы после обработки. Поэтому наличие фосфатного слоя само по себе не доказывает, что поверхность готова к нанесению покрытия: важны и качество очистки, и удаление остатков химических составов.
Для стали в источниках предпочтительным вариантом названо цинковое фосфатирование. Его применимость оценивают с учетом конструкции детали и всей последовательности обработки. Если внутренний диаметр плохо промывается или из него сложно удалить остатки раствора, этот фактор нужно учесть при выборе процесса и организации контроля.
Типичная ошибка - считать промывку второстепенной операцией или заменять ею предварительное обезжиривание. Химическая подготовка должна охватывать весь маршрут: очистку, предусмотренные промывки, фосфатирование и контроль состояния поверхности перед нанесением покрытия. Если хотя бы в одной труднодоступной зоне сохраняются загрязнения или растворимые соли, качество покрытия может снизиться.
Адгезия покрытия к стали: зачем нужны и чистота, и профиль
Адгезия покрытия к стали зависит не только от удаления видимой ржавчины.
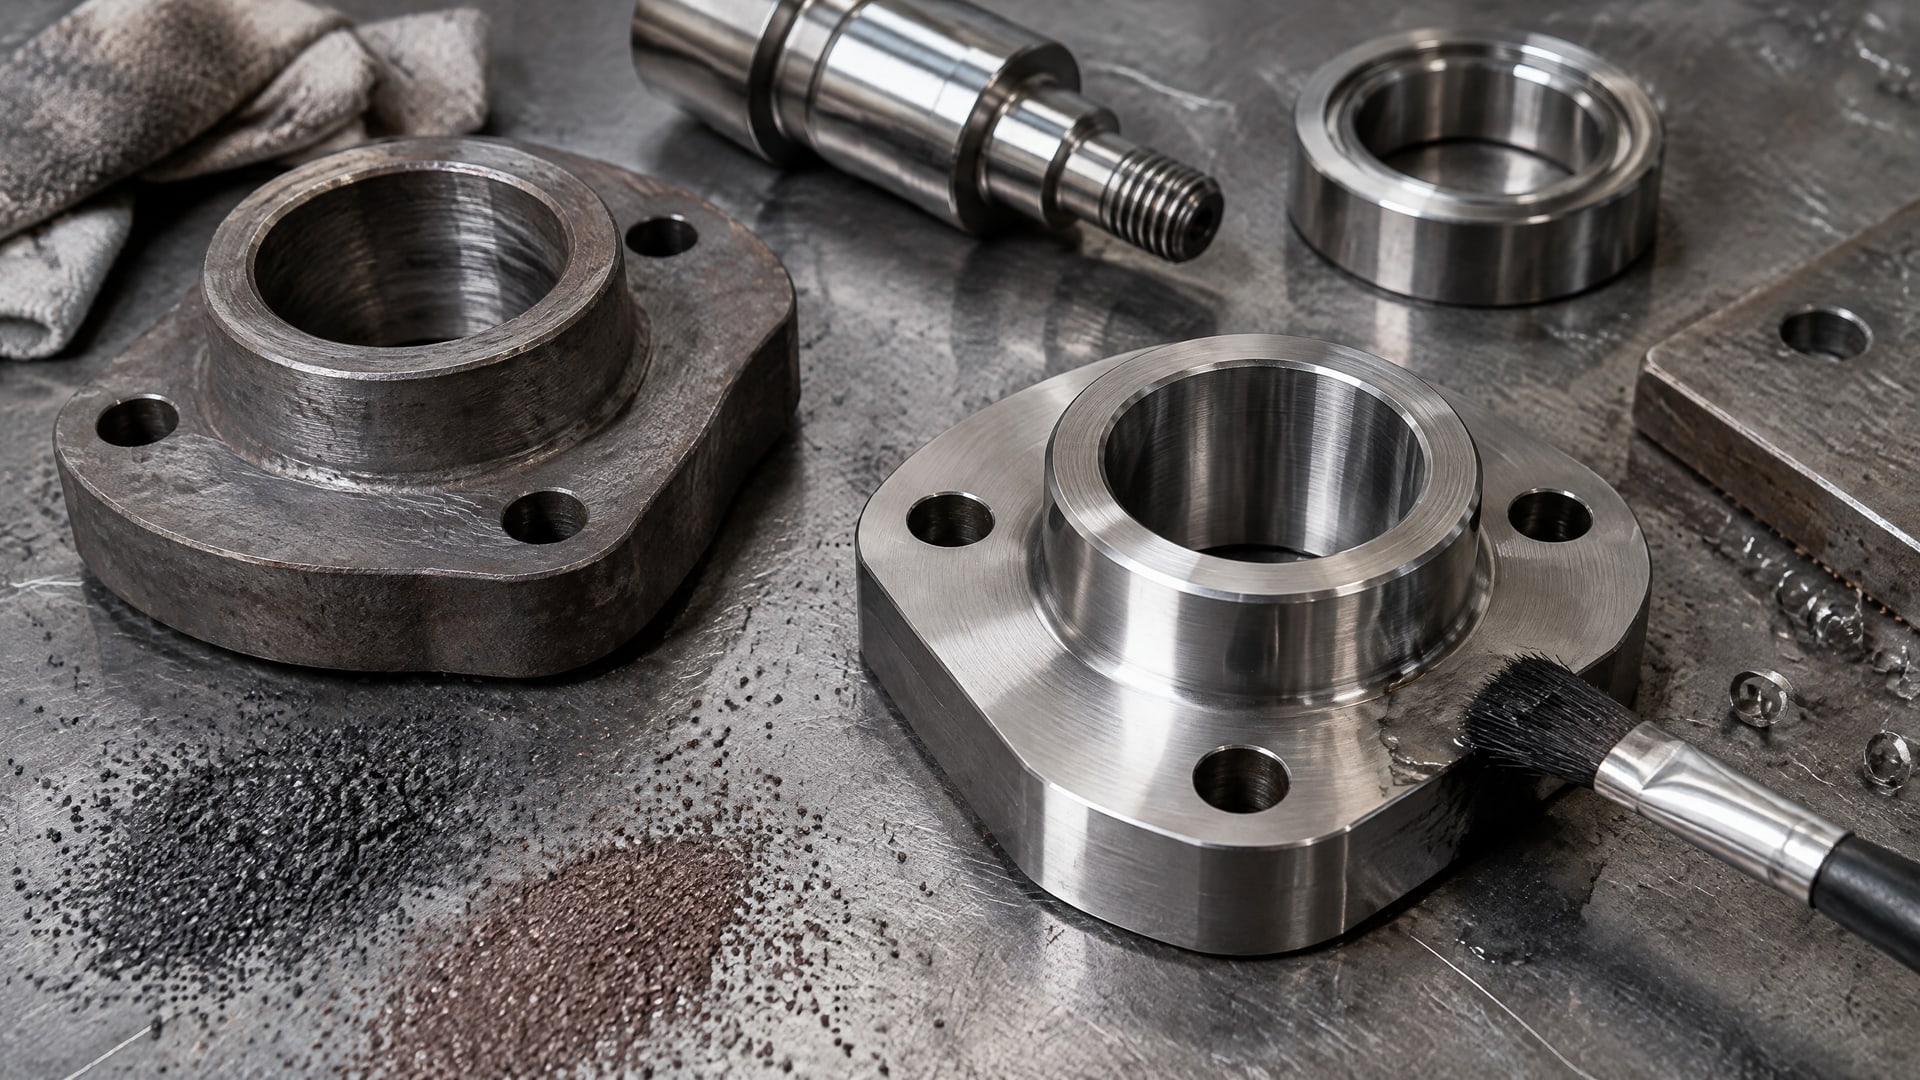
Для надежного сцепления важны две составляющие: чистота поверхности и профиль, который помогает грунту или покрытию удерживаться на металле. Абразивная обработка формирует этот профиль, а химическая очистка и фосфатирование решают другие задачи. Подмена одного процесса другим может оставить без внимания одну из составляющих.
Для необработанной стали перед коррозионно-стойким покрытием документация указывает Sa 2½ по DIN EN ISO 12944-4. Для хорошей адгезии лакокрасочного покрытия приведен диапазон средней шероховатости Rz 40–80 мкм. Эти ориентиры следует соотносить с конкретной технологией покрытия, а не использовать как универсальное требование для любых деталей и процессов.
Более крупный и угловатый абразив обычно создает более выраженную шероховатость. Это может улучшать сцепление грунта и коррозионную защиту, но превышение требуемого профиля не названо преимуществом. При выборе режима важно добиваться заданного состояния поверхности, а не максимальной шероховатости.
Если абразивная обработка не охватывает всю внутреннюю поверхность, химическая стадия может дополнить процесс. Для задач с высокой требовательностью к коррозионной стойкости источники описывают последовательность из очистки, механического шерохования до требуемого профиля и химической обработки там, где она технологически оправдана. Такой подход связывает подготовку с реальным состоянием детали, а не с формальным выбором одного метода.
Подготовка поверхностей деталей под сварку
Подготовка под сварку и подготовка под защитное покрытие - не одна и та же процедура.
Для сварных швов, кромок и участков с дефектами поверхности существует отдельный стандарт ISO 8501-3:2025. Он задает три класса подготовки для обеспечения эффективной коррозионной защиты и обращает внимание на видимые несовершенства поверхности.
При работе с внутренними диаметрами важно отдельно оценить кромки, переходы и швы. Если такие участки останутся недостаточно подготовленными, общая чистота наружной поверхности не гарантирует нужного результата на внутренних элементах. Поэтому инструкция по подготовке поверхностей деталей к сварке должна учитывать конкретные зоны детали и цель обработки, а не только общий способ очистки.
Стандарт ISO 8501-3:2025 применяют как ориентир для оценки сварных швов и кромок. Для подготовки под покрытие дополнительно учитывают требования к удалению ржавчины и профилю поверхности: для необработанной стали указан уровень Sa 2½ по DIN EN ISO 12944-4, а рекомендуемая шероховатость для хорошей адгезии лакокрасочного покрытия составляет Rz 40–80 мкм.
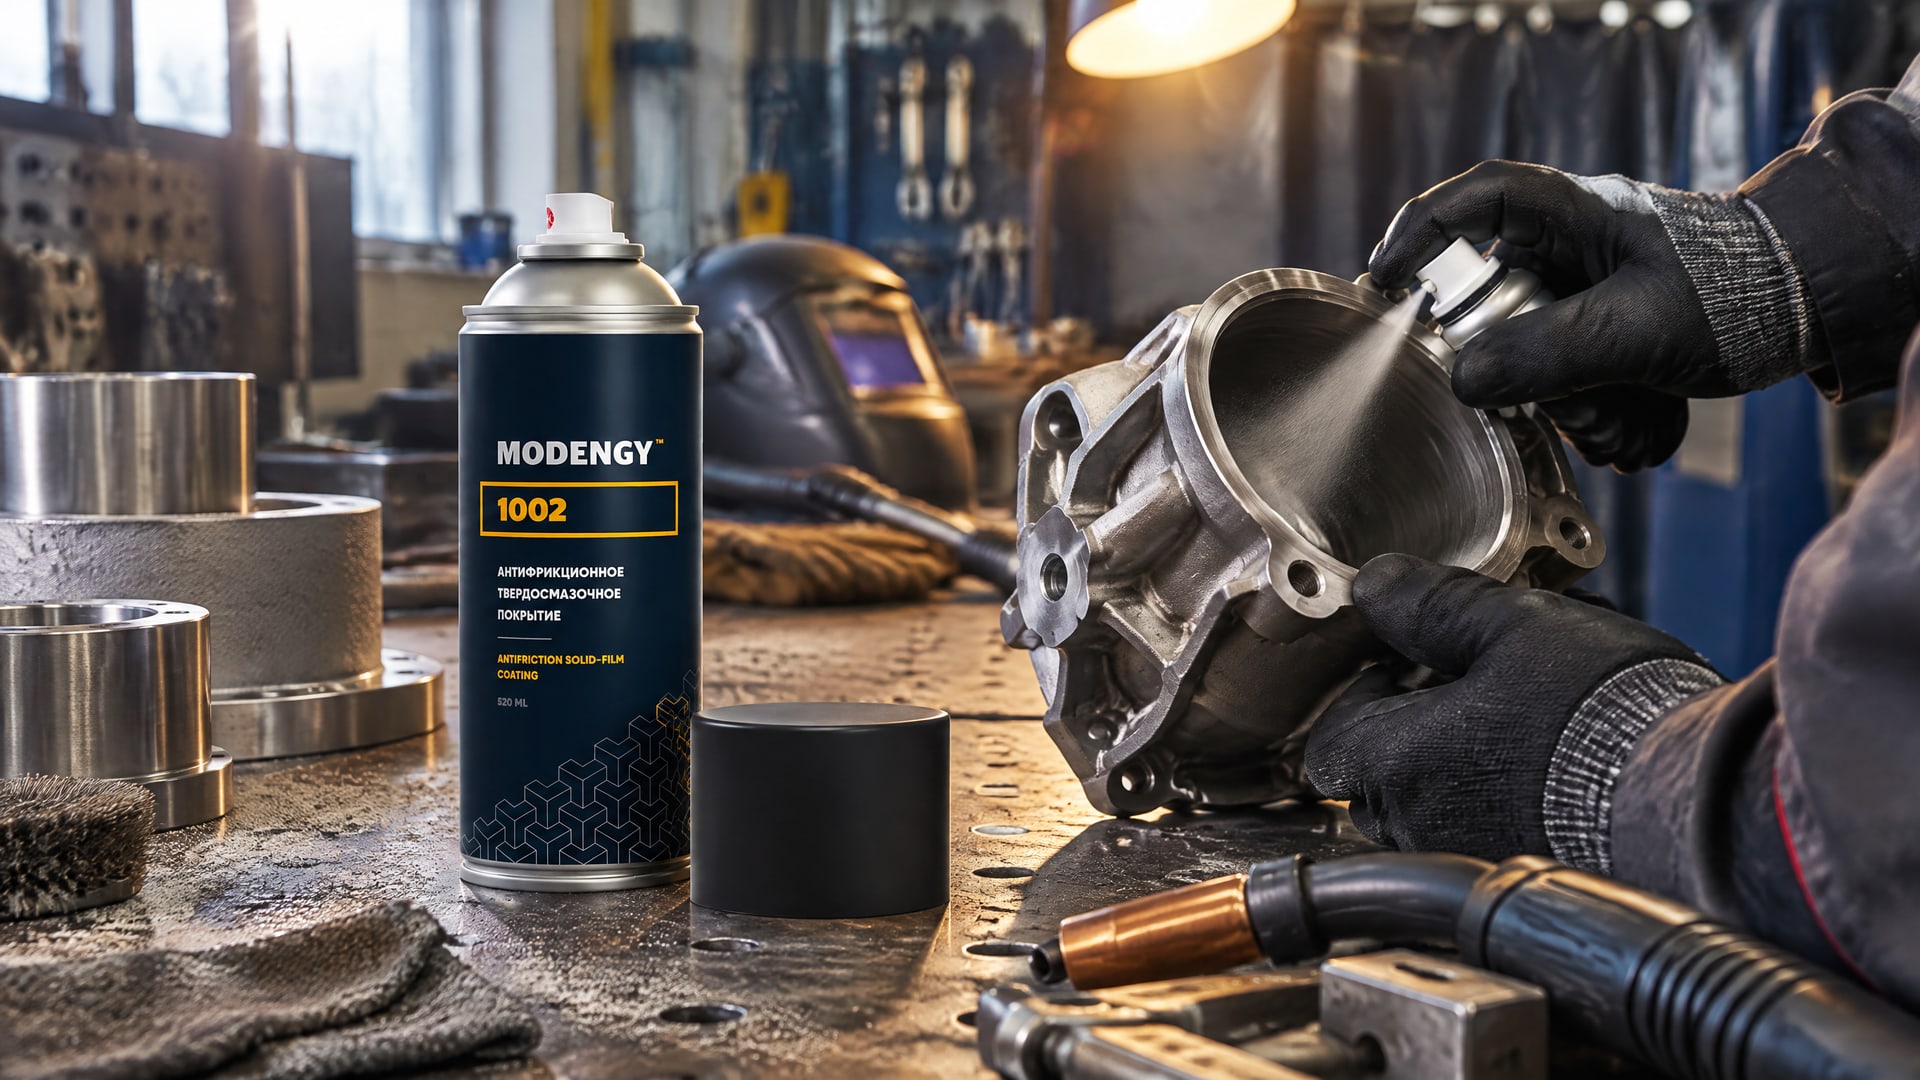
Когда после подготовки планируют нанести антифрикционное покрытие, нужно отделять эту задачу от подготовки под сварку или под обычное лакокрасочное покрытие. Если требуется обработать внутренний диаметр для снижения трения и защиты от коррозии, MODENGY 1002 в аэрозольном исполнении применяют как антифрикционное покрытие для таких поверхностей. Его рассматривают на этапе выбора финишной обработки, а не как замену очистке или подготовке к сварке.
Как выстроить комбинированный процесс для стальной детали
Комбинированная схема уместна, когда одной операции недостаточно: механическая стадия создает требуемый профиль, а химическая помогает подготовить труднодоступные участки или сформировать конверсионный слой.
Для стали, где важна коррозионная стойкость под покрытием, источники описывают последовательность из очистки, механического шерохования и химической стадии, если она оправдана технологически.
Перед утверждением маршрута стоит определить требуемое состояние поверхности. Для необработанной стали перед коррозионно-стойким покрытием указан Sa 2½ по DIN EN ISO 12944-4. Для хорошей адгезии лакокрасочного покрытия приведен диапазон Rz 40–80 мкм. Если в процессе предусмотрено фосфатирование по ISO 9717, следует заложить очистку и промывки после химических операций.
Затем оцените, доступны ли абразиву все внутренние зоны и можно ли тщательно промыть полость после химической обработки. Если доступ ограничен в обоих случаях, это не повод пропустить подготовку: необходимо проверить, какой из процессов позволяет обработать всю поверхность и удалить остатки загрязнений или реагентов. Складки, швы и зазоры требуют особого внимания, поскольку в них могут сохраняться загрязнения.
Для закупщика сравнение методов не сводится к стоимости оборудования или реагентов. Важно сопоставить требования к покрытию, геометрию детали, контролируемость результата и возможность проверить внутреннюю поверхность после обработки. Если деталь включает сварные швы и кромки, отдельно учитывают ISO 8501-3:2025, а для фосфатной подготовки - требования ISO 9717 к очистке и промывке.
Часто задаваемые вопросы
Что выбрать для обработки внутренних диаметров: микропескоструй или химию?
Микропескоструйную обработку выбирают, когда абразив равномерно достигает поверхности и требуется профиль для адгезии покрытия. Химическая подготовка полезна, если внутренняя полость затрудняет механический доступ или нужно фосфатирование. Если нужны обе функции, рассматривают сочетание процессов и проверяют чистоту всей поверхности.
Заменяет ли фосфатирование пескоструйную обработку стали?
Нет. Фосфатирование создает конверсионный слой, а абразивная обработка формирует профиль шероховатости и удаляет ржавчину. Эти методы решают разные задачи. Для необработанной стали перед коррозионно-стойким покрытием указан Sa 2½ по DIN EN ISO 12944-4; рекомендуемая средняя шероховатость для адгезии лакокрасочного покрытия составляет Rz 40–80 мкм.
Обязательна ли промывка после фосфатирования?
Да. ISO 9717 предусматривает тщательную промывку после фосфатирования, чтобы удалить растворимые соли и остатки реагентов. Также нужна промывка после щелочной или кислотной очистки. Если загрязнения или соли сохраняются в зазорах и внутренних полостях, возрастает риск дефектов, включая вздутие под органическим покрытием.
Как связаны подготовка под сварку и подготовка под покрытие?
Это разные задачи с разными критериями оценки. Для сварных швов, кромок и участков с несовершенствами поверхности применяют отдельный ориентир - ISO 8501-3:2025, который задает три класса подготовки. Для покрытия дополнительно оценивают удаление ржавчины и требуемый профиль поверхности.
Заключение
Для деталей с внутренними диаметрами микропескоструйная обработка подходит, когда абразив обеспечивает равномерный доступ и требуется сформировать профиль для адгезии. Химическую подготовку выбирают для труднодоступных зон и фосфатирования, но только при условии полноценной очистки и промывки. Если технологическая задача требует и профиля, и обработки сложных участков, рассматривают комбинированный маршрут.
Следующий шаг - определить требования к покрытию, проверить доступность внутренних поверхностей и отдельно оценить швы, кромки и зазоры. Затем сопоставьте целевой профиль с ориентиром Rz 40–80 мкм, требования к очистке - с Sa 2½ по DIN EN ISO 12944-4, а химическую стадию - с положениями ISO 9717.