


Проверить качество нанесения анаэробного фиксатора резьбы можно по трем направлениям: убедиться, что состав смочил всю рабочую зону зацепления, проконтролировать подготовку поверхностей и условия отверждения, а затем испытать контрольные соединения на крутящий момент. Один лишь внешний осмотр не подтверждает, что фиксатор попал между витками и полимеризовался по всей длине сопряжения.
Материал поможет инженерам и техническим специалистам выстроить проверку нанесения фиксатора резьбы на производственной линии, а закупщикам - определить, какие данные запрашивать у поставщика. Разберем схемы нанесения для разных соединений, способы контроля готовой партии, частые дефекты и действия при их обнаружении.
Что показывает проверка нанесения фиксатора резьбы
Анаэробный состав отверждается в отсутствие воздуха при контакте с металлом.
Поэтому качество нанесения определяет не внешний вид капли на детали, а то, попал ли фиксатор в зону сопряжения и заполнил ли зазор между витками. Если состав остался снаружи резьбового соединения, визуально заметное его количество не подтверждает правильность процесса.
Контролировать нужно весь рабочий участок зацепления. При нанесении точкой в одном месте часть резьбы может остаться несмоченной, а нагрузка распределится неравномерно. Для полутвердого или тиксотропного состава отдельно проверяют заполнение корня резьбы в зоне зацепления. Задача оператора - не нанести как можно больше материала, а обеспечить его присутствие там, где после сборки не будет воздуха.
Учитывайте конструкцию соединения
Для сквозного соединения болт-гайка состав наносят в зону будущего контакта резьб. При сборке фиксатор должен оказаться между сопрягаемыми поверхностями, а не только на открытой части крепежа. Если соединение собирают до нанесения состава или доступ к резьбе уже ограничен, схема контроля должна учитывать, сможет ли фиксатор затечь в зазор.
У глухого отверстия другая схема: состав наносят на болт и в нижнюю часть отверстия, чтобы смочить всю рабочую зону. Для обеих конструкций важны повторяемые условия: одинаковая зона нанесения, одинаковый объем и одинаковое время до сборки. Это позволяет сравнивать результаты между сменами и находить отклонения процесса.
Не полагайтесь только на внешний вид
Осмотр помогает заметить пропуски, избыток состава на открытой поверхности и нестабильность дозирования. Однако он не показывает, насколько полно смочена внутренняя часть резьбового зацепления и как соединение поведет себя после отверждения. В производственном контроле визуальную оценку дополняют проверкой процесса и испытаниями контрольных соединений.
Такой подход нужен и для анаэробного герметика: оценивать следует не только видимый след материала, но и заполнение рабочей зоны. Способ проверки выбирают с учетом конструкции, назначения соединения и требований к нему. Если фиксатор должен удерживать резьбовое соединение от самоотвинчивания, контроль должен подтверждать результат именно после полимеризации.
Как проверить анаэробный герметик и подготовить резьбу
До нанесения осмотрите резьбовые поверхности и убедитесь, что они сухие, чистые и не загрязнены.
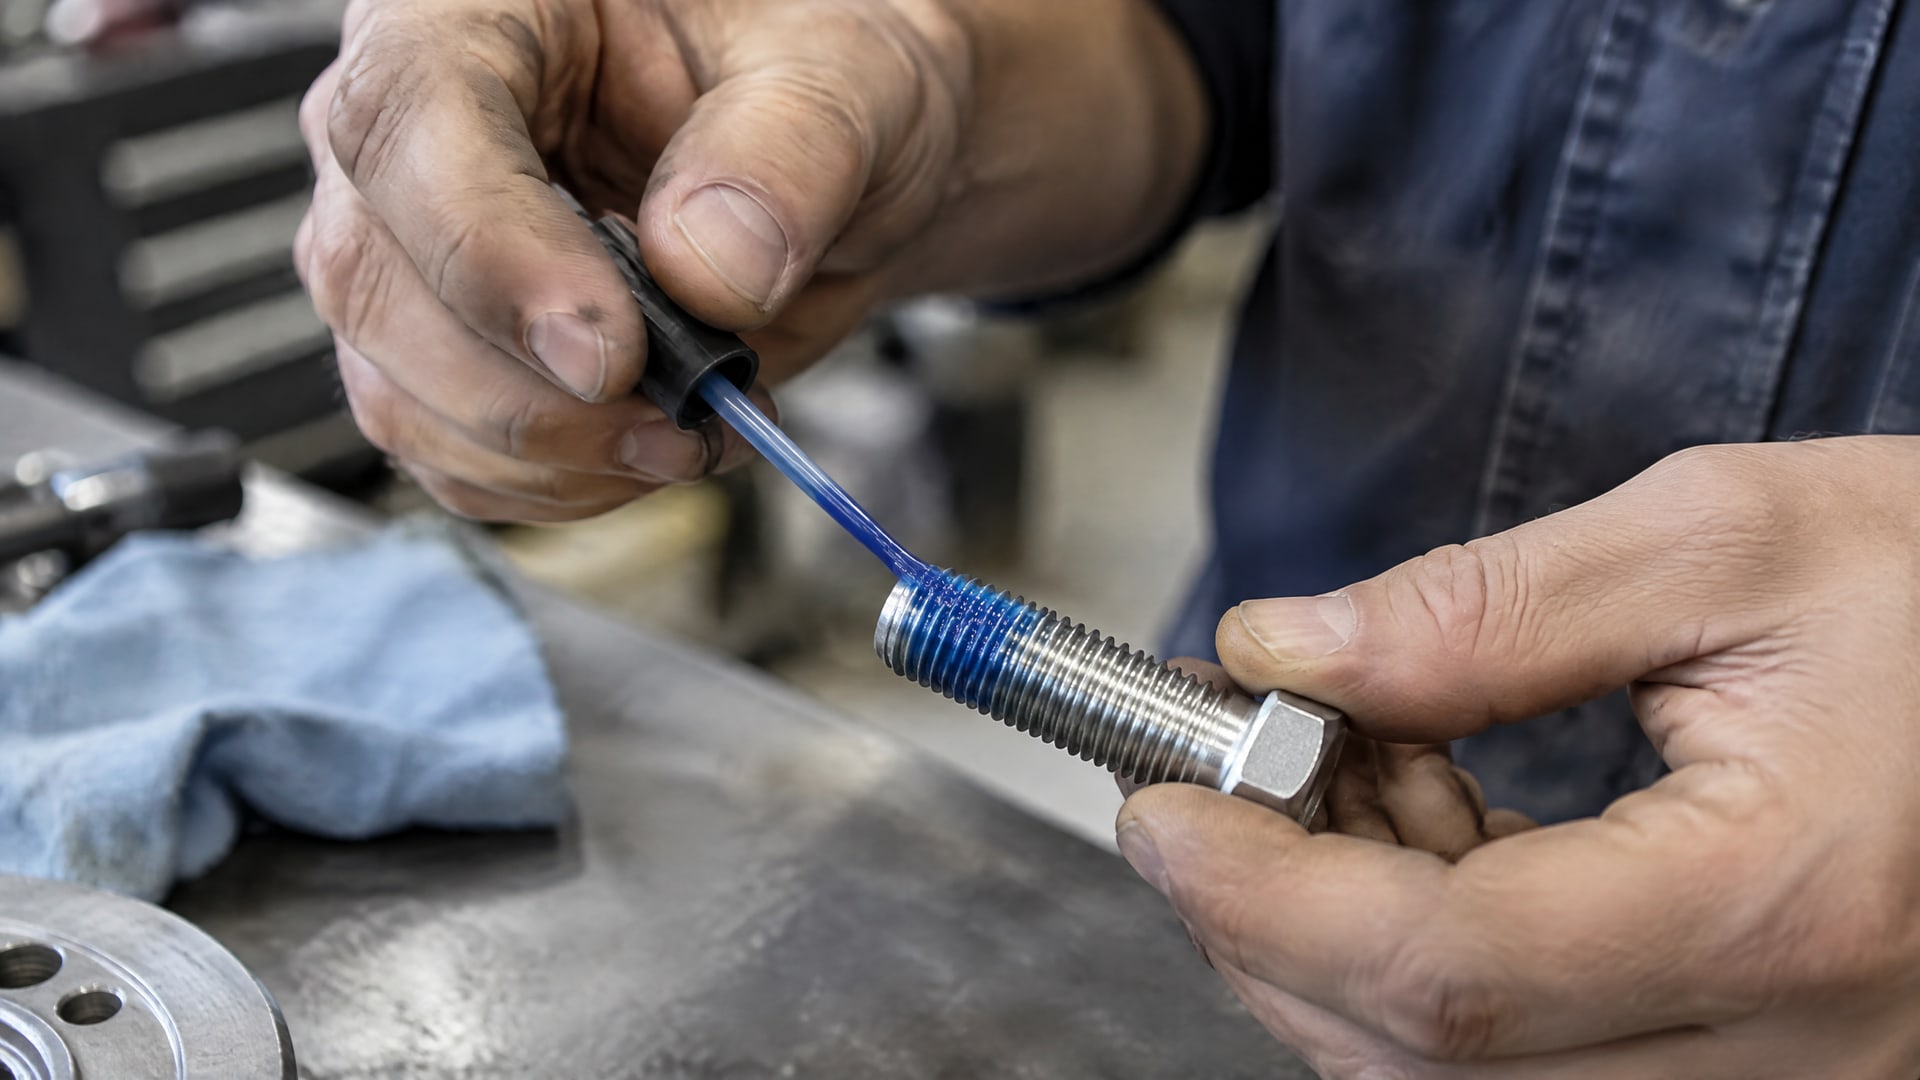
Остатки загрязнений, влага или коррозия могут помешать стабильному результату. После очистки наносите состав как можно скорее: длительная пауза повышает риск повторного загрязнения или коррозии поверхности.
Зафиксируйте в рабочей инструкции способ очистки и последовательность операций. Важно, чтобы очистка не зависела только от опыта конкретного оператора: на серийном участке одинаковые детали должны проходить подготовку по одному порядку. Если результат меняется от смены к смене, проверяйте не только дозатор, но и то, как детали хранятся и подаются к месту сборки после очистки.
Контролируйте условия отверждения
Учитывайте температуру цеха, время выдержки до испытания и тип металла. При температуре ниже 5 °C в некоторых руководствах перед применением требуется активатор или праймер. Применимость такого средства проверяют для конкретной системы, а не назначают автоматически для любого фиксатора.
Не задавайте универсальное время выдержки без данных на конкретный состав. Если испытать соединение раньше, чем завершится полимеризация, результат не будет характеризовать готовое соединение. В инструкции к контрольному процессу укажите, когда отбирать образцы и при каких условиях выдерживать их до испытания. Записывайте температуру и время, чтобы сопоставлять результаты испытаний между партиями.
Учитывайте вязкость и способ нанесения
Низковязкие составы с типичной вязкостью 200-500 мПа·с могут применяться для капиллярного затекания в уже собранный крепеж. Это характеристика некоторых составов, а не универсальный диапазон для всех фиксаторов. Поэтому при выборе способа нанесения сверяйтесь с техпаспортом конкретного материала.
В серийном процессе задайте контролируемую точку нанесения и время до сборки. Если используют автоматическое дозирование, проверяйте, что состав подается в одну и ту же зону, а настройки не меняются без фиксации в документации. При ручном нанесении обозначьте рабочую зону и последовательность операций. Так проще связать дефект соединения с конкретным этапом: подготовкой поверхности, дозированием, сборкой или выдержкой.
Методы контроля фиксаторов резьбы после отверждения
Для оценки готового соединения используют моментные испытания на контрольных образцах.
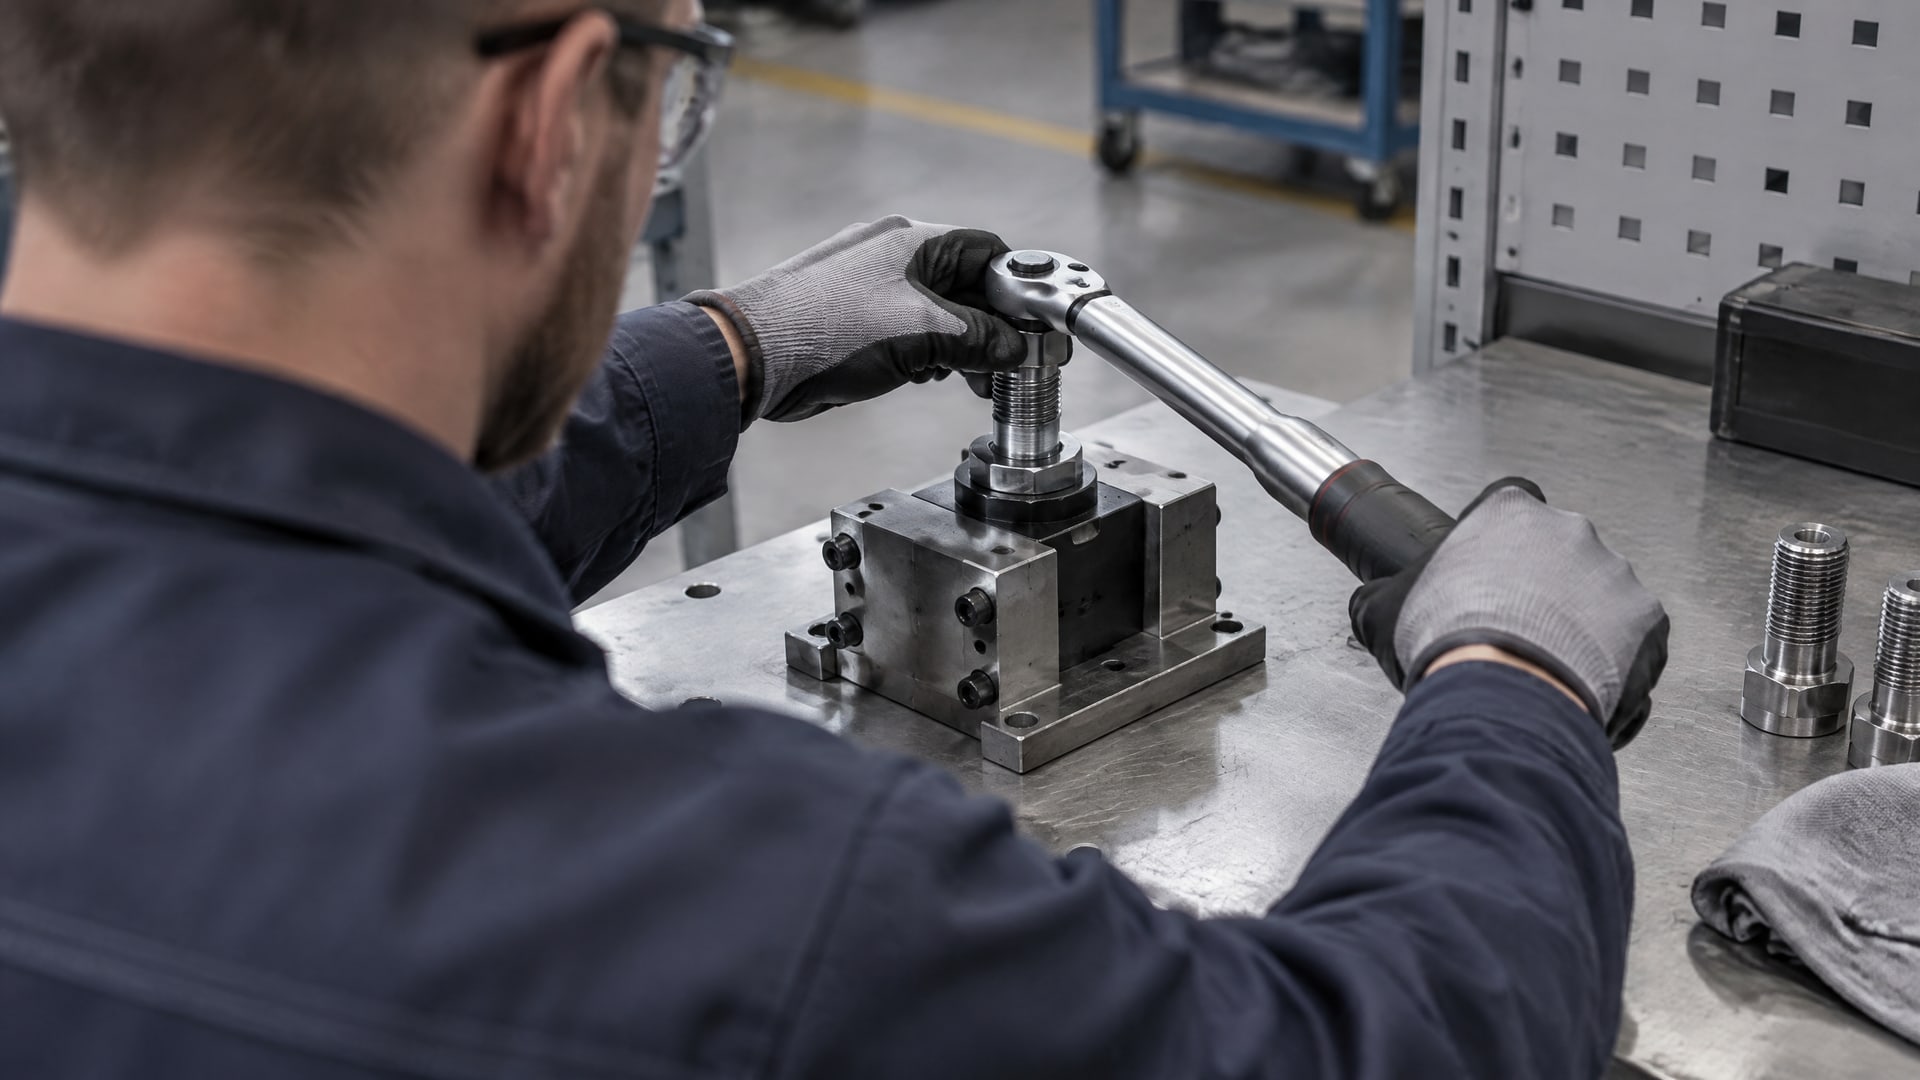
В технических материалах описаны испытания по ISO 16047, где оценивают крутящий момент и усилие зажима на резьбовом соединении. Для анаэробных фиксаторов также упоминают ASTM D5649, связанный с измерением момента срыва и преобладающего момента.
Эти методики помогают сравнивать соединения и оценивать стабильность процесса, но сами по себе не задают универсальный приемочный предел для любого изделия. Критерий приемки определяют для конкретного соединения и его задачи. Результат испытания сопоставляют с требованиями конструкторской и технологической документации, а не с произвольным значением.
Испытывайте отдельные контрольные образцы
После отверждения не проверяйте момент затяжки на готовом изделии как способ подтверждения качества. Повторное приложение момента может разрушить сформировавшуюся клеевую связь. Для контроля отберите отдельные образцы, изготовленные в тех же условиях, что и продукция: с теми же деталями, подготовкой поверхностей, нанесением и временем выдержки.
В протоколе испытания укажите метод, условия подготовки образцов и результат. Если требуется проверить работу соединения после эксплуатации, включите в программу тепловое старение, химическую стойкость или экологическую стойкость. Такие проверки соотносят с условиями службы и данными техлиста. Не подменяйте ими контроль корректного нанесения: испытания после старения оценивают уже эксплуатационную надежность.
Проверяйте стабильность поставляемого материала
Для входного контроля запрашивайте техпаспорт с данными по вязкости, времени фиксации и моменту срыва, а не только сертификат соответствия. В одном из подходов к контролю партии рекомендуют получать данные по трем последовательным производственным партиям. Сравнение вязкости, времени фиксации и момента срыва помогает заметить отклонение еще до запуска материала в серийную работу.
Уточняйте, при каких условиях получены показатели и к какому продукту они относятся. Данные поставщика не заменяют контроль на вашем оборудовании: процесс нанесения и конструкция резьбового соединения влияют на результат. Если показатели материала соответствуют документам, но контрольные соединения дают нестабильный результат, проверьте чистоту деталей, точку дозирования, время до сборки и условия отверждения.
Дефекты фиксации резьбы: причины и проверка
Дефекты фиксации резьбы чаще всего обнаруживаются по нестабильным результатам испытаний, недостаточному удержанию или неполному смачиванию зоны зацепления.
Внешний вид может подсказать, где искать причину, но не всегда показывает, что произошло внутри собранного соединения. Поэтому анализируйте вместе журнал нанесения, состояние деталей, параметры выдержки и результаты испытаний.
Недостаточное смачивание
Если фиксатор нанесен только на небольшой участок, часть рабочей резьбы может остаться без состава. Проверьте, одинаково ли оператор наносит материал и соответствует ли точка нанесения конструкции соединения. Для сквозного крепежа оценивают попадание состава в зону будущего контакта резьб; для глухого отверстия - нанесение на болт и в нижнюю часть отверстия.
Избыток состава снаружи детали тоже не доказывает, что вся зона зацепления заполнена. Корректируйте схему дозирования и повторно проверьте ее на контрольных образцах. Для полутвердого или тиксотропного материала убедитесь, что заполняется корень резьбы в рабочей зоне.
Загрязнение или недостаточное отверждение
Если поверхности не были сухими и чистыми, проверьте этап подготовки, хранение деталей после очистки и время до нанесения. Интервал между очисткой и нанесением следует сокращать, чтобы снизить риск загрязнения и коррозии. Если соединения испытывали до завершения полимеризации, повторите проверку на образцах с заданной выдержкой.
При низкой температуре обратите внимание на порог ниже 5 °C: для некоторых систем в таких условиях требуется активатор или праймер. Уточните, допускает ли конкретный состав их применение, и зафиксируйте фактическую температуру процесса. Не делайте вывод о неисправности материала, пока не проверены подготовка поверхности и условия отверждения.
Учитывайте условия эксплуатации
Если соединение работает при воздействии тепла, химических веществ или внешней среды, включите соответствующие проверки в квалификацию процесса. Для соединений, подверженных самоотвинчиванию и фреттингу, важно подтвердить пригодность выбранного фиксатора для задачи, а не только правильность дозирования. Вымывание или воздействие среды также оценивают испытаниями, связанными с условиями службы.
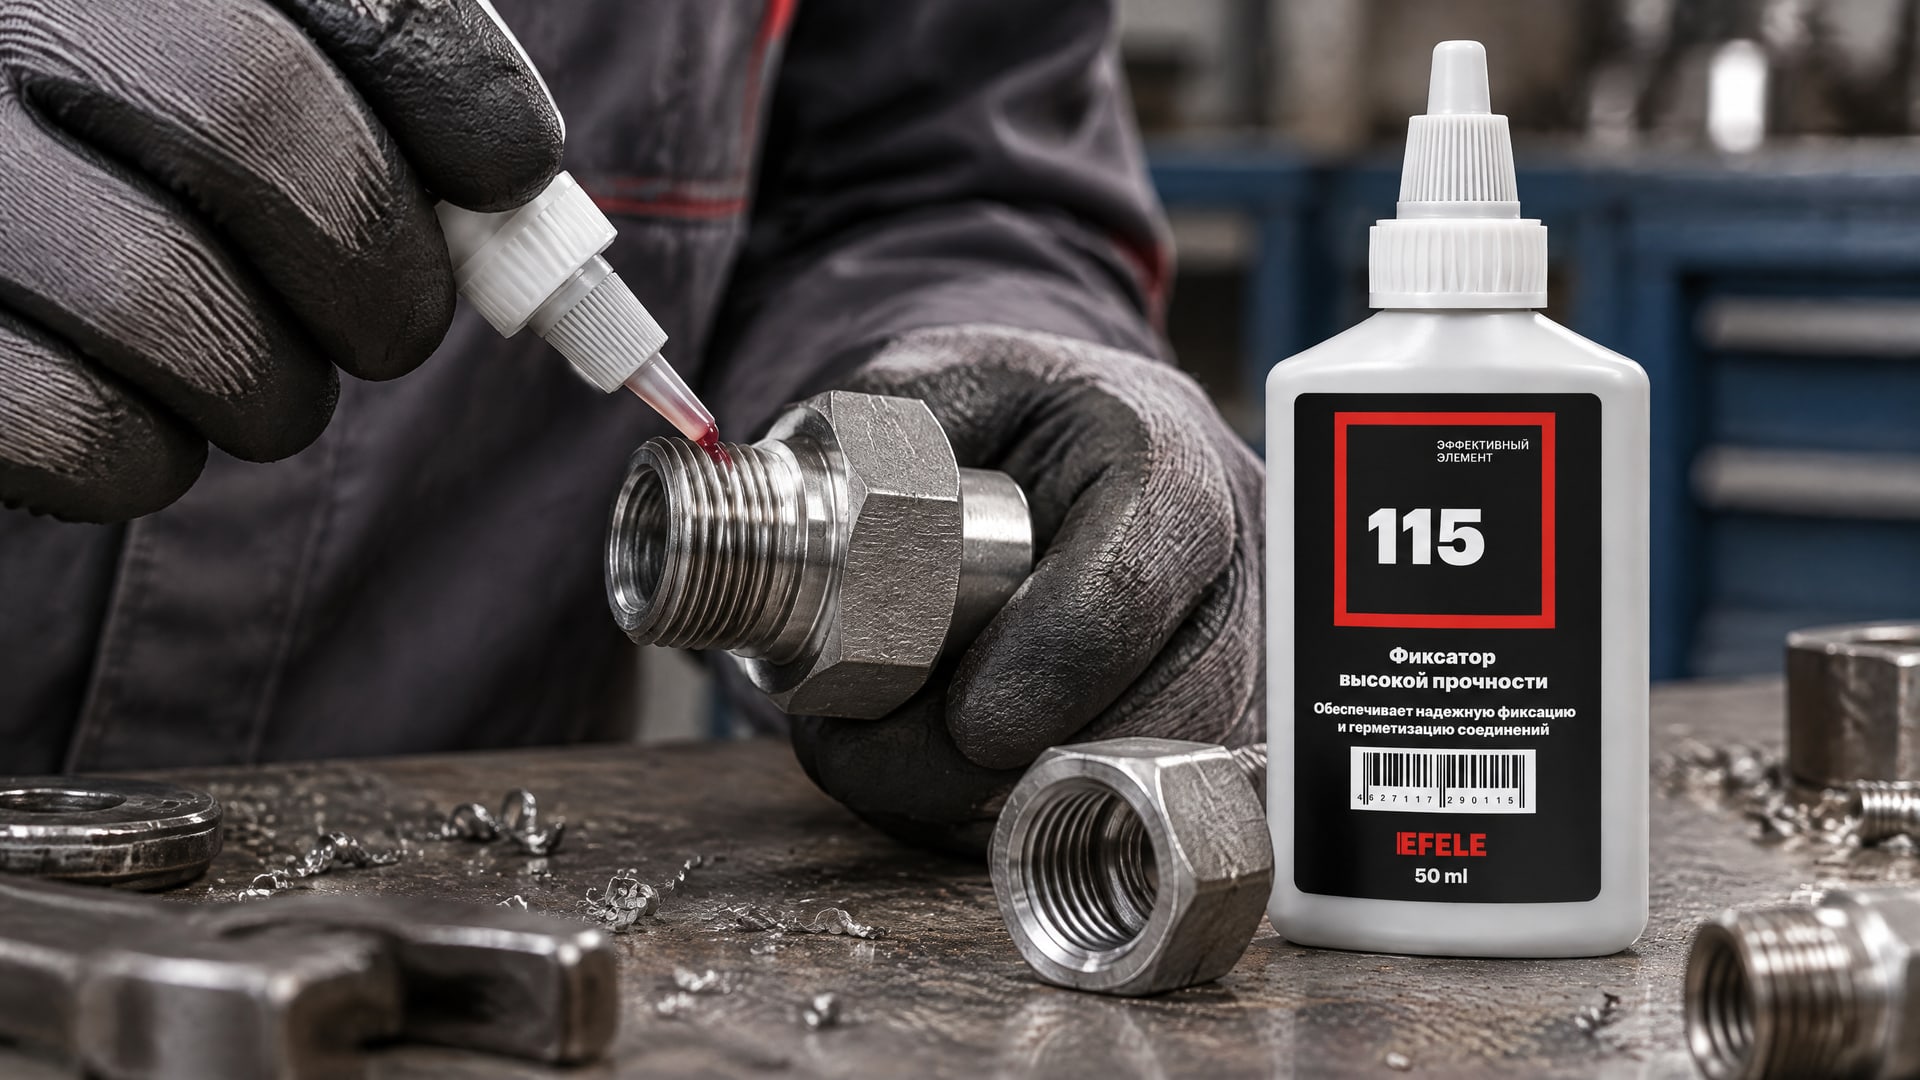
Для таких задач в производстве применяют анаэробный клей EFELE 115: его выбирают для фиксации резьбовых соединений и предотвращения самоотвинчивания, в том числе когда важны высокая прочность и термостойкость. При холодном пуске условия нанесения и отверждения нужно отделять от температуры последующей работы: если нанесение проходит ниже 5 °C, проверьте требования конкретной системы к активатору или праймеру. Эксплуатационную пригодность подтверждают испытаниями соединения, а не только осмотром нанесенного состава.
Как организовать контроль качества на производственной линии
Устойчивый контроль строится вокруг повторяемого процесса.
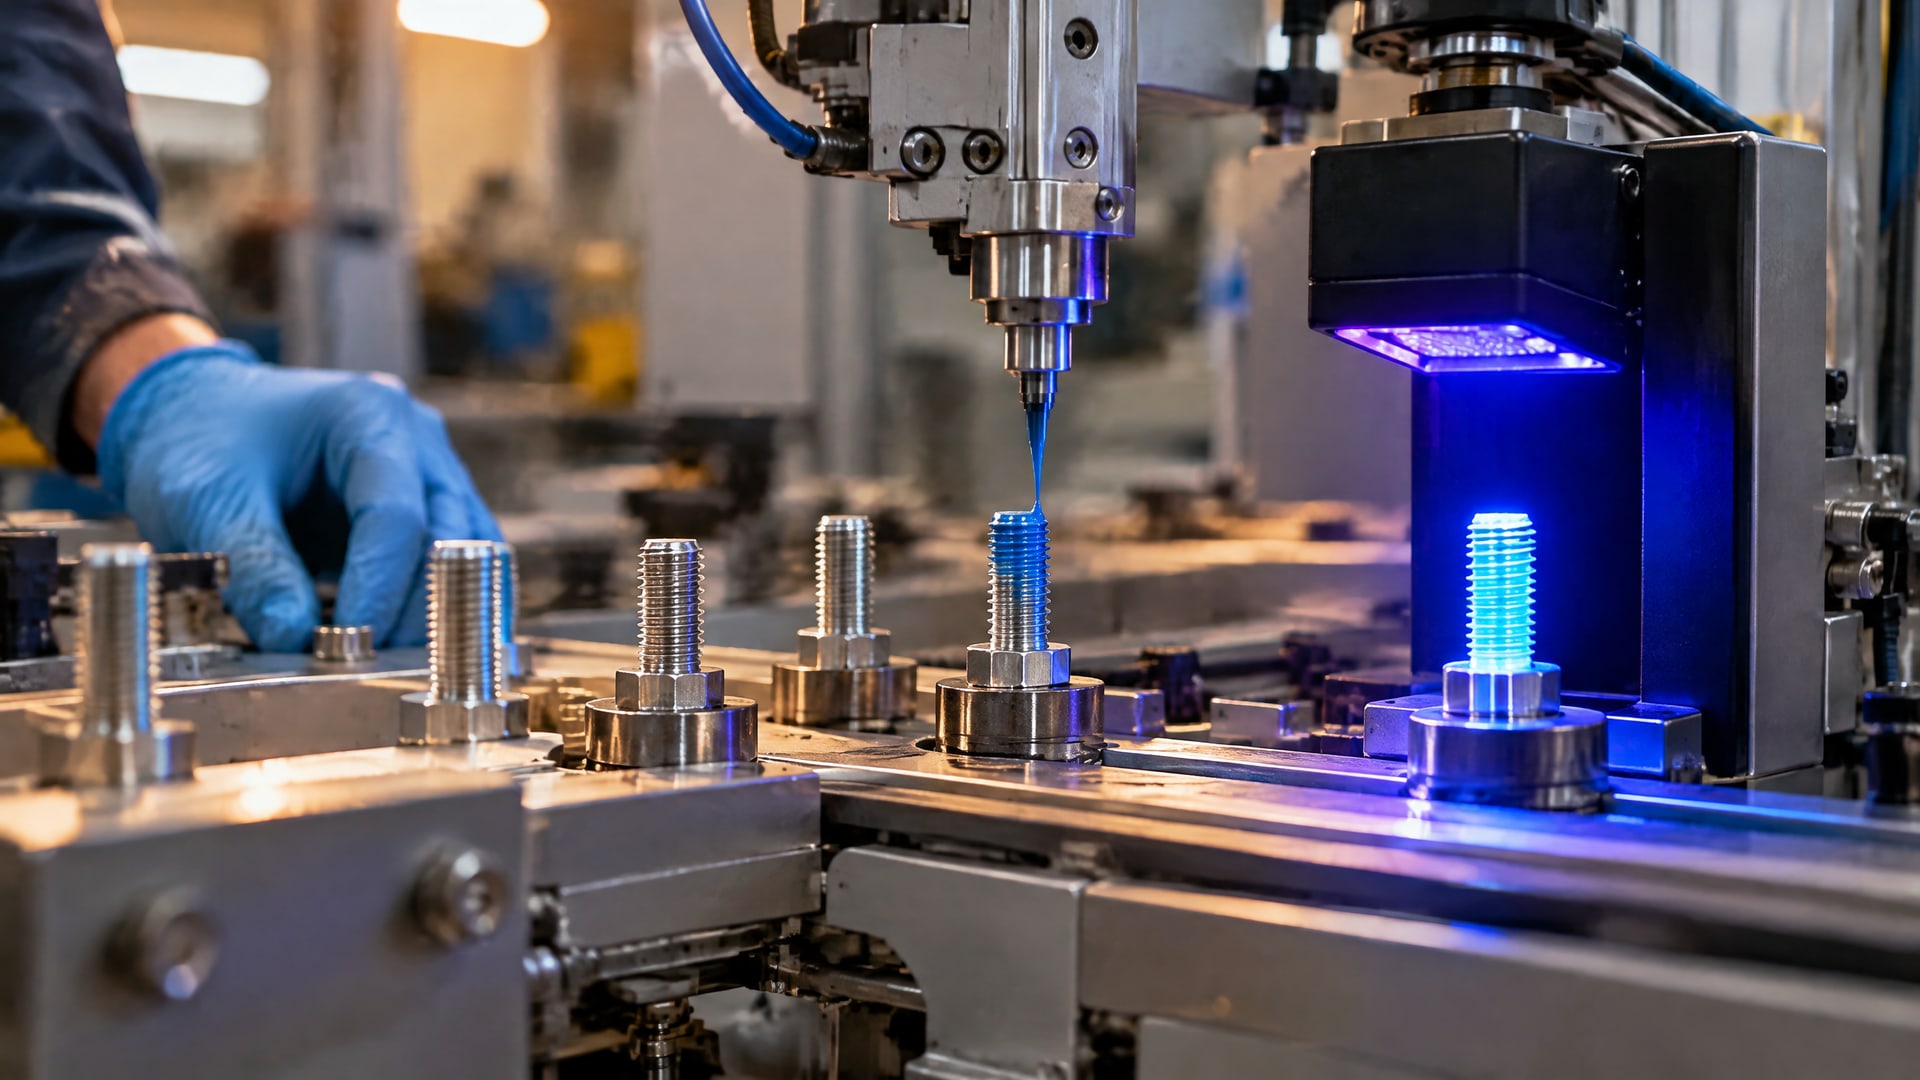
Для каждой операции зафиксируйте точку нанесения, способ подготовки поверхностей, время до сборки и условия выдержки до испытаний. Такая инструкция помогает оператору выполнять одинаковые действия, а инженеру - связывать отклонение результата с конкретным этапом.
Проверяйте настройки дозирования и соблюдение рабочей инструкции на старте смены, после переналадки и при изменении условий процесса. Частоту контрольных испытаний определяют требования производства и документация на изделие: универсальный график для всех соединений из имеющихся данных не следует. При обнаружении отклонения остановите выпуск контрольных образцов и проверьте сначала подготовку поверхности, затем нанесение и отверждение.
Ведите записи по каждой проверке
Минимальный протокол должен связывать результаты испытаний с материалом и условиями изготовления образца. Записывайте:
идентификацию материала и партии;
состояние резьбовых поверхностей до нанесения;
способ нанесения и зону смачивания;
температуру и время выдержки;
метод испытания и полученный момент;
обнаруженные отклонения и принятые меры.
Эти данные нужны не только для расследования брака. По ним можно сопоставить результаты контрольных образцов между сменами, партиями материала и изменениями процесса. Если показатели ухудшились, записи помогут определить, связано ли это с материалом, подготовкой поверхности, нанесением или выдержкой.
Согласуйте входной и производственный контроль
Закупщику стоит запросить у поставщика техпаспорт с вязкостью, временем фиксации и torque-данными. Инженер производства проверяет, подходят ли эти характеристики для выбранной схемы нанесения и условий сборки. Входной контроль материала и испытание контрольного соединения решают разные задачи: первый проверяет документы и показатели поставки, второй - результат на конкретной производственной линии.
Для квалификации поставки полезно сравнивать данные трех последовательных производственных партий, если такая информация доступна. При этом не переносите показатели из документации на другой состав или другую конструкцию соединения. Итоговый критерий приемки должен учитывать требования изделия, способ применения и выбранную методику испытания.
Часто задаваемые вопросы
Достаточно ли визуального осмотра для проверки фиксатора резьбы?
Нет. Осмотр помогает увидеть пропуски нанесения и избыток состава на открытой поверхности, но не подтверждает смачивание всей зоны зацепления и отверждение внутри соединения. Для производственного контроля визуальную оценку дополняют проверкой условий процесса и испытаниями отдельных контрольных образцов после выдержки.
Можно ли проверить момент затяжки после отверждения?
Не следует использовать повторную проверку момента затяжки на готовом изделии как способ верификации. Такое воздействие может разрушить сформировавшуюся клеевую связь. Моментные испытания проводят на отдельных контрольных соединениях, изготовленных в тех же условиях, что и продукция, и после заданного времени выдержки.
Как наносить фиксатор в глухое отверстие?
Нанесите состав на болт и в нижнюю часть отверстия, чтобы он смочил всю рабочую зону резьбового зацепления. Одной капли на открытой части крепежа может быть недостаточно. После нанесения соблюдайте установленное время до сборки и выдержку до проверки, предусмотренные для конкретного состава.
Нужен ли активатор при низкой температуре?
При температуре нанесения ниже 5 °C некоторые руководства требуют применять активатор или праймер. Это не универсальное правило для любого фиксатора: сверяйтесь с документацией на конкретный состав и совместимостью компонентов. Зафиксируйте температуру процесса и используйте активатор только в случаях, предусмотренных для выбранной системы.
Какие данные запросить у поставщика фиксатора?
Запросите техпаспорт с данными по вязкости, времени фиксации и моменту срыва. Для оценки стабильности поставки можно запросить показатели трех последовательных производственных партий. Сверьте их с задачей соединения и собственной технологией, а затем подтвердите результат испытанием контрольных образцов на производственной линии.
Заключение
Качество нанесения анаэробного фиксатора резьбы подтверждают не количеством состава на поверхности, а полным смачиванием рабочей зоны, подготовкой деталей, соблюдением условий отверждения и испытаниями отдельных образцов. Визуальный осмотр полезен как часть проверки, но не заменяет моментные испытания по ISO 16047 или сопоставимой методике, выбранной для конкретного соединения.
Следующий шаг - описать для каждой резьбовой сборки точку нанесения, подготовку поверхности, время до сборки и выдержку до испытаний. Затем проверьте процесс на контрольных образцах и внесите в протокол условия изготовления и результаты испытаний.