


В крупногабаритной трубопроводной арматуре антифрикционные покрытия помогают уменьшить трение в узлах движения и сделать усилие управления более стабильным. Их наносят на штоки, резьбы и другие металлические поверхности, работающие в контакте. Эффект зависит не только от состава: важны конструкция узла, состояние уплотнений, условия эксплуатации, подготовка основы и качество нанесения.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для запорной или регулирующей арматуры. Разберем, какие узлы имеет смысл обрабатывать, как оценивать толщину сухой пленки и какие данные собрать для проверки результата на конкретном изделии.
Как антифрикционные покрытия влияют на крутящий момент
Момент, необходимый для перемещения затвора или штока, складывается из сопротивления в сопряжениях и влияния уплотнений.
В паре «шток–втулка» трение влияет на усилие управления, а его нестабильность может затруднять повторяемую работу арматуры. Сухая твердосмазочная пленка формирует на поверхности слой, который снижает трение без постоянной подачи масла или пластичной смазки.
Для арматуры больших диаметров это не означает автоматического уменьшения момента на заданную величину. На результат влияют геометрия, материалы контактирующих деталей, нагрузки, среда и температура. Имеют значение также состояние уплотнений и точность нанесения покрытия. Поэтому антифрикционные покрытия следует рассматривать как один из способов управления трением в узле, а не как замену правильному подбору привода или изменению конструкции.
Где применяют покрытие в трубопроводной арматуре
В первую очередь оценивают штоки, резьбовые участки и посадочные поверхности, если по ним происходит скольжение или другие движения с трением. Выбор конкретного участка зависит от конструкции клапана и функции сопряжения. Наносить покрытие на все поверхности без учета их назначения нецелесообразно: оно может влиять на посадки и размеры узла.
Покрытие особенно уместно, когда повторная смазка затруднена или применение масла и консистентной смазки нежелательно. Сухой слой также рассматривают для узлов с высокой нагрузкой, малыми скоростями и периодическим движением. Это не универсальные условия для любого состава: совместимость с нагрузкой, температурой и рабочей средой проверяют по технической документации конкретной системы.
Почему нельзя оценивать результат только по коэффициенту трения
Для арматуры важен не отдельный лабораторный параметр, а работа собранного узла. Помимо трения, учитывают износ, коррозионную стойкость, химическую совместимость и стабильность момента во времени. Покрытие с низким коэффициентом трения не гарантирует аналогичного снижения усилия управления в крупногабаритной конструкции.
В материалах по фторполимерным покрытиям для крепежа и резьбовых соединений приводится снижение момента затяжки на 30–70 % и коэффициент трения вплоть до 0,02. Эти значения относятся к другой группе применений и не могут автоматически переноситься на трубопроводную арматуру. Для клапана результат подтверждают испытанием конкретного узла.
Как подобрать антифрикционное твердосмазочное покрытие
Подбор начинают с описания условий работы, а не с общего обещания «для арматуры».
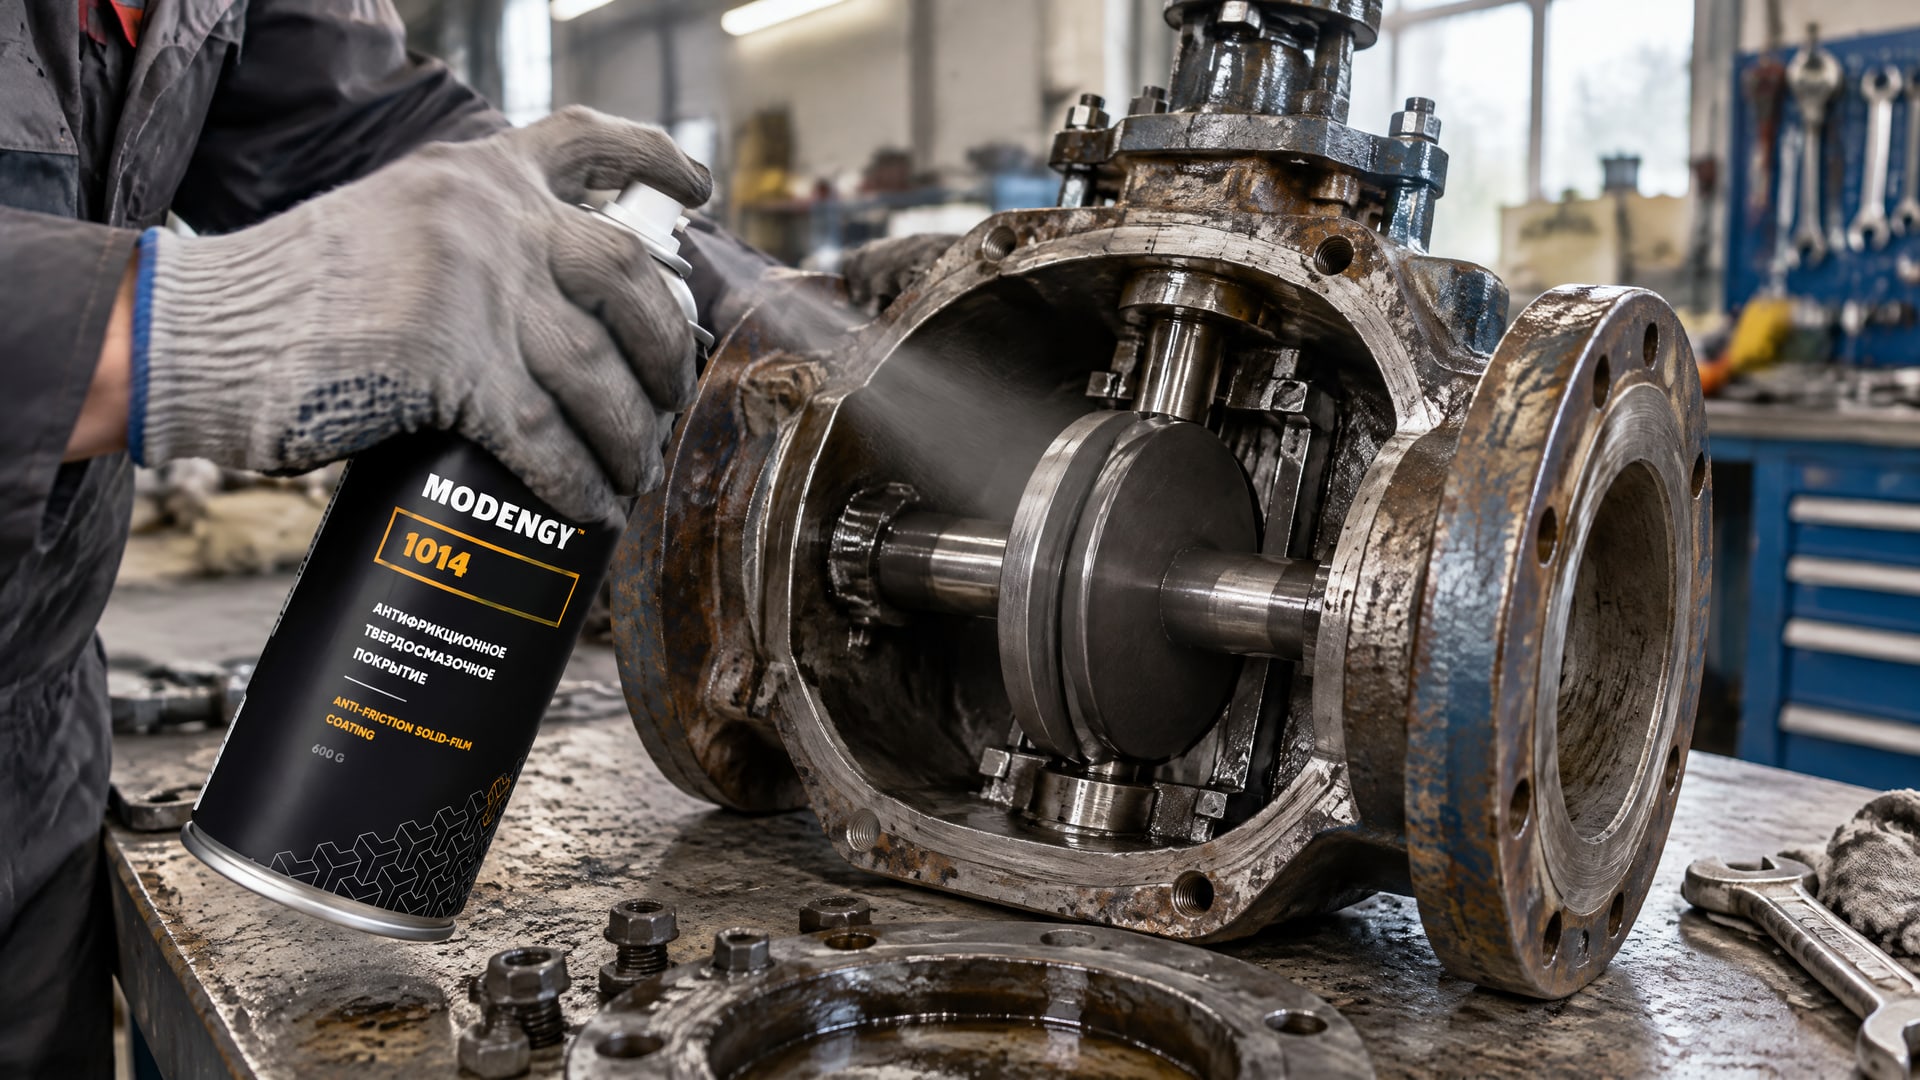
Для инженера важно установить, где именно возникает трение, как движется сопряжение и насколько доступен узел для обслуживания. Для снабженца полезно получить от технической службы требования к совместимости и нанесению до выбора конкретного материала.
В первую очередь фиксируют:
конструкцию узла и обрабатываемые поверхности;
материалы основы и сопряженных деталей;
рабочую среду, температуру и характер нагрузки;
режим движения, в том числе периодичность срабатывания;
ограничения на применение масел и консистентных смазок;
требования к коррозионной стойкости и чистоте эксплуатации.
Для снижения крутящего момента в трубопроводной арматуре больших диаметров применяют MODENGY 1014 - антифрикционное твердосмазочное покрытие, разработанное для химических насосов и трубопроводной арматуры. При выборе сухого покрытия инженер решает задачу узла, где масляная или консистентная смазка нежелательна, например из-за риска ее вымывания или загрязнения рабочей среды. Также учитывают возможный фреттинг при малых перемещениях и особенности пуска после длительного простоя. Само название покрытия не подтверждает его пригодность для любого режима: до применения проверяют совместимость с материалами, средой и технологией нанесения по документации продукта.
Толщина и режим отверждения
Для большинства антифрикционных покрытий в технических материалах указана типовая толщина сухой пленки 10–20 мкм. Для отдельного состава приводится диапазон 5–20 мкм. Эти ориентиры не следует считать общей спецификацией: значение выбирают по документации на конкретное покрытие и с учетом шероховатости основы. Слишком толстая пленка может повлиять на посадку деталей или адгезию.
Режим нанесения и отверждения также определяется составом. В технических материалах встречаются режимы от 2 до 90 минут и температуры от комнатной до 250 °C. Это диапазон режимов для разных систем, а не единая инструкция. Перед работой сверяются со спецификацией покрытия, в том числе с требованиями к сушке и толщине.
Подготовка поверхности и нанесение
Адгезия определяет, насколько надежно пленка удерживается на металлической поверхности.
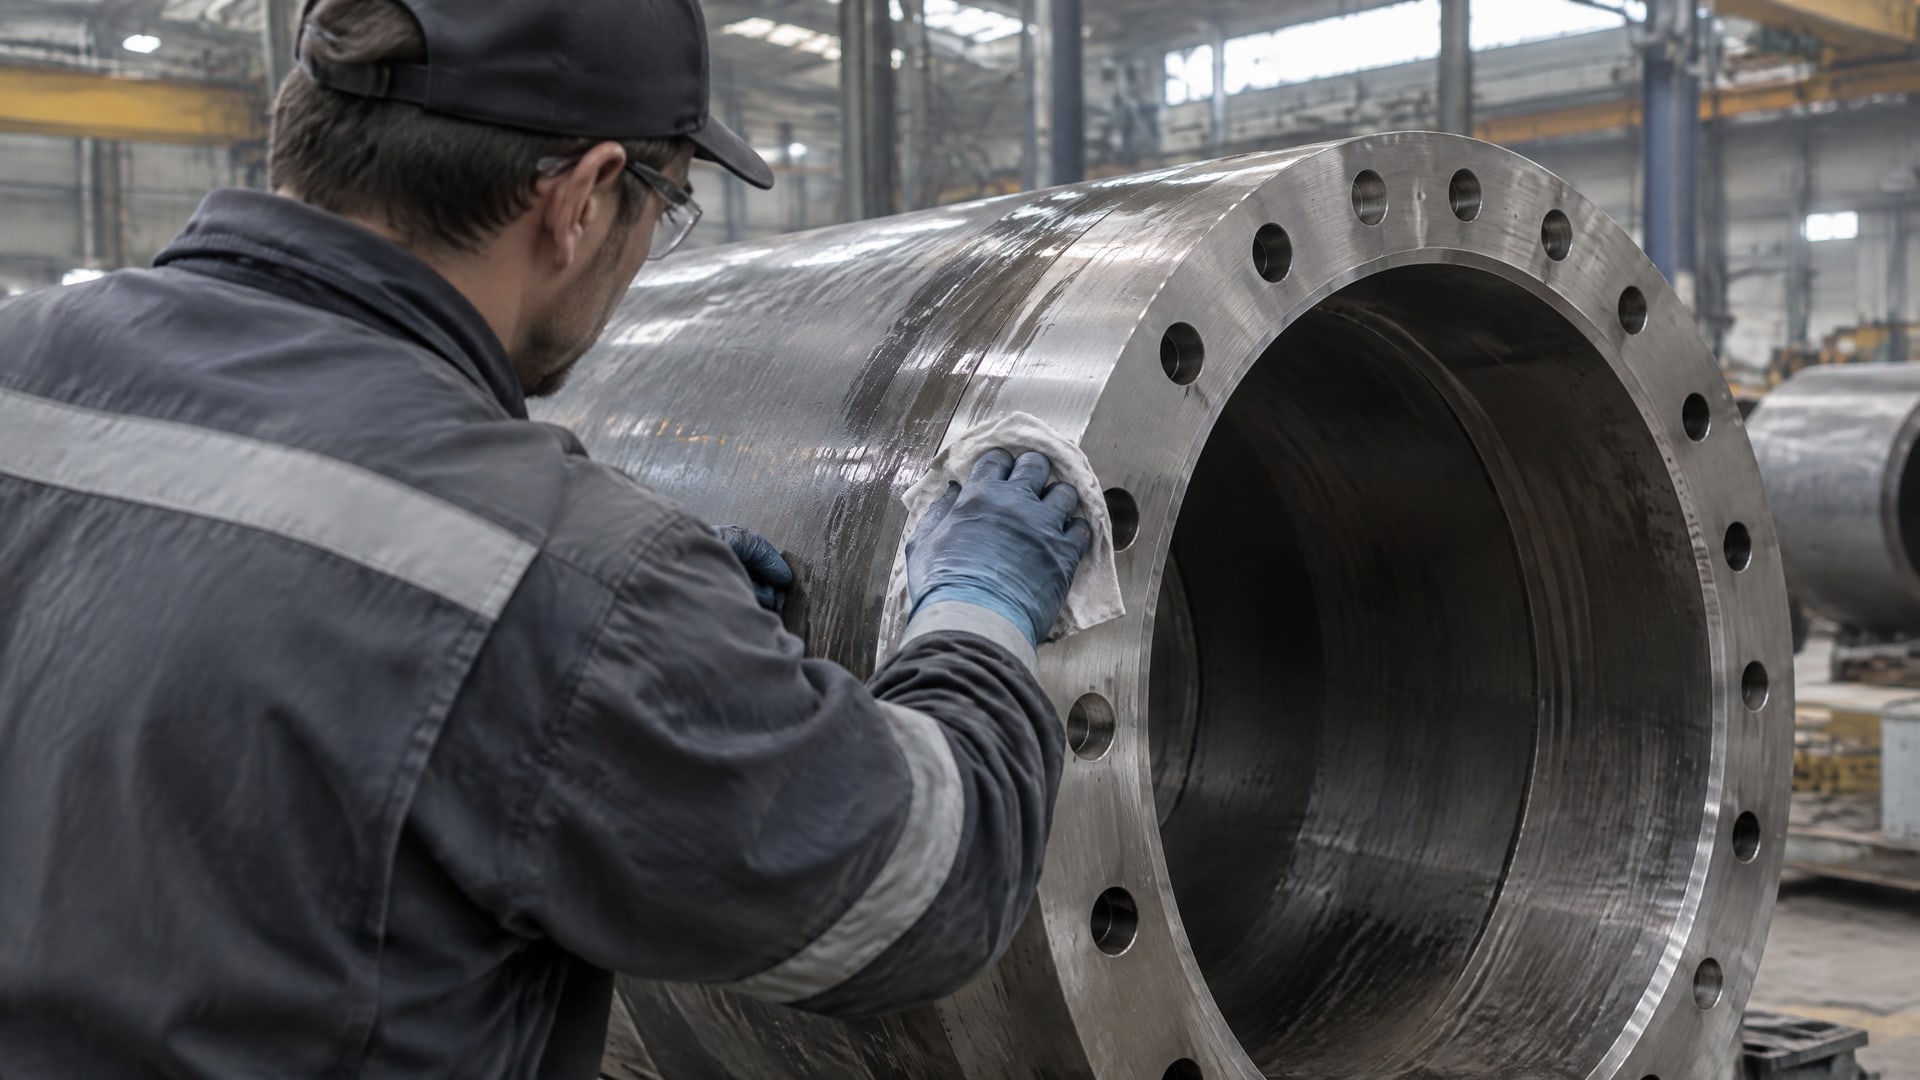
Поэтому нанесение начинается с подготовки: поверхность очищают и обезжиривают, а затем применяют предусмотренный для выбранной системы способ обработки. В технических руководствах для повышения адгезии упоминаются дробеструйная обработка и фосфатирование стали.
При обработке крупногабаритной арматуры особенно важно обеспечить равномерность покрытия на всей рабочей поверхности. Неравномерная толщина может привести к различиям в трении и повлиять на посадки. Для технологической карты фиксируют подготовку основы, способ нанесения, толщину и режим отверждения. Эти параметры позволяют сопоставлять результаты между партиями и разбирать отклонения.
| Этап | Что контролировать |
|---|---|
| Подготовка | Очистку и обезжиривание, а также необходимость дробеструйной обработки или фосфатирования |
| Нанесение | Равномерность пленки и соответствие толщины документации на состав |
| Отверждение | Время и температуру, установленные для конкретной системы |
| Сборка | Сохранность покрытия и соответствие размеров и посадок требованиям узла |
Нельзя выбирать толщину только по принципу «чем больше, тем лучше». Для большинства покрытий типовой ориентир составляет 10–20 мкм, но для отдельного состава может быть указан диапазон 5–20 мкм. При этом режимы отверждения в разных системах различаются: в документации встречаются значения от 2 до 90 минут и температуры от комнатной до 250 °C. Это еще одна причина не переносить технологию одного состава на другой.
Как проверить снижение крутящего момента
Проверку проводят на собранной арматуре, поскольку фактическое усилие зависит от контактных нагрузок, геометрии и состояния уплотнений.
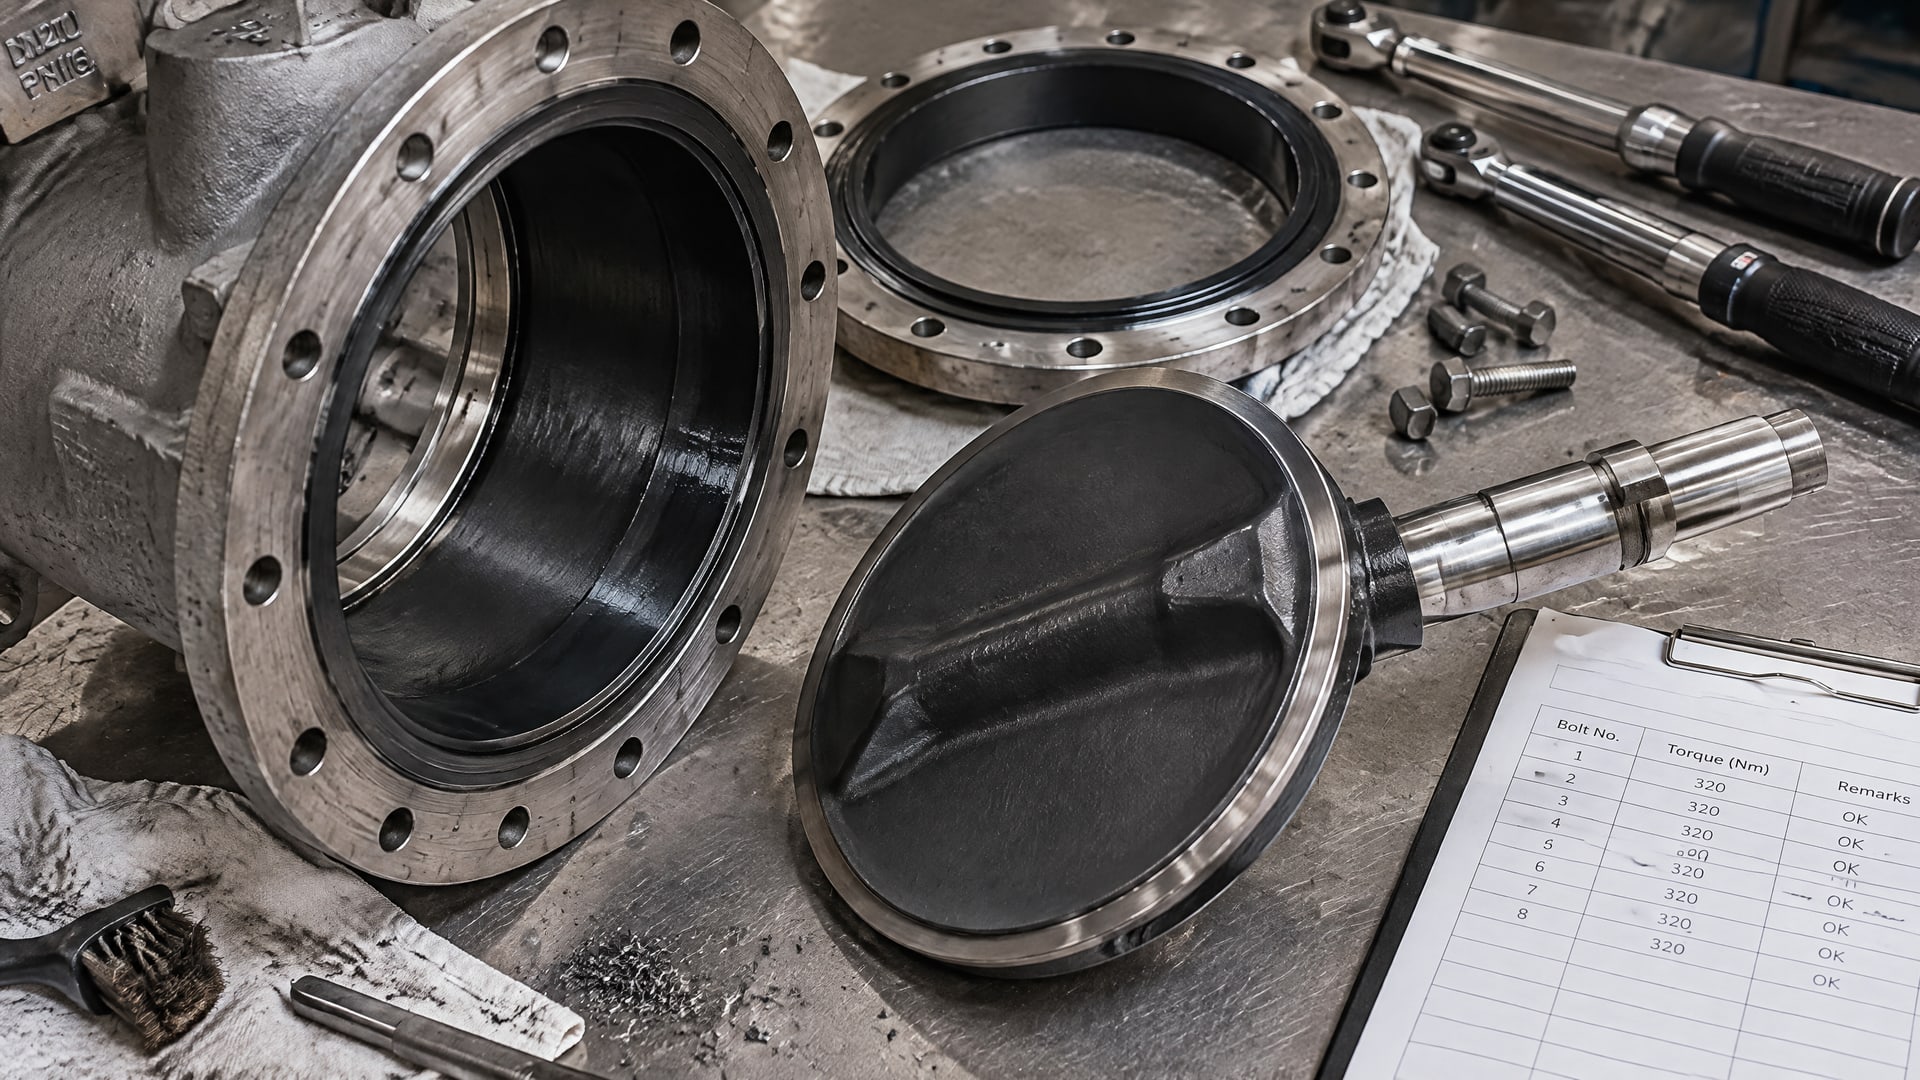
До нанесения покрытия полезно зафиксировать исходный момент в условиях, которые можно воспроизвести после обработки. Затем сравнивают результат при одинаковой конфигурации узла и сопоставимых условиях эксплуатации.
Единого универсального стандарта, который задает испытание именно снижения крутящего момента арматуры, в технических материалах не установлено. ASTM D1084 упоминается в документации одного термоотверждаемого покрытия, однако применимость этого стандарта к конкретной задаче нужно проверять отдельно. Для оценки выбранной системы также определяют, какие испытания нужны для контроля коэффициента трения, адгезии и коррозионной стойкости.
Что включить в программу испытаний
Проверяют не только начальное усилие, но и его стабильность после циклов работы, если такой режим предусмотрен задачей. Отдельно оценивают состояние пленки и сопряженных поверхностей. Результаты лабораторных испытаний покрытия сами по себе не заменяют проверку арматуры в сборе.
Для воспроизводимой оценки необходимо описать:
исходную конструкцию и состояние узла;
подготовку поверхности и параметры нанесения;
условия измерения момента до и после обработки;
режим работы, который воспроизводит предполагаемую эксплуатацию;
состояние покрытия и сопряжений после испытаний.
По результатам испытаний уточняют технологию или пересматривают выбор системы. Такой подход помогает отделить эффект покрытия от влияния уплотнений, геометрии и качества сборки. Если арматура работает в коррозионной среде или при высокой температуре, эти условия также учитывают при квалификации покрытия.
Часто задаваемые вопросы
Как антифрикционные покрытия снижают крутящий момент арматуры?
Покрытие формирует сухую твердосмазочную пленку на выбранных металлических поверхностях и снижает трение в сопряжении. Итог зависит от конструкции, материалов, уплотнений, рабочей среды и качества нанесения. Поэтому величину снижения момента определяют испытанием конкретной арматуры, а не переносят с другого изделия или покрытия.
Какая толщина антифрикционного покрытия нужна для трубопроводной арматуры?
Для большинства антифрикционных покрытий типовой ориентир составляет 10–20 мкм. Для отдельного состава в техническом руководстве указан диапазон 5–20 мкм. Это не универсальная настройка для любой арматуры: толщину сверяют с документацией на выбранную систему и учитывают шероховатость поверхности и требования к посадкам.
Нужно ли готовить поверхность перед нанесением сухого покрытия?
Да. Технические руководства предусматривают очистку и обезжиривание поверхности. Для повышения адгезии могут применяться дробеструйная обработка и фосфатирование стали. Конкретная подготовка зависит от покрытия и материала основы. Если нарушить технологию, пленка может хуже удерживаться, а ее работа и ресурс станут непредсказуемыми.
Подходит ли одно антифрикционное покрытие для всех диаметров и типов арматуры?
Универсальное решение не подтверждается: состав выбирают с учетом узла, нагрузки, температуры, рабочей среды и режима движения. Для крупногабаритной арматуры важны равномерность нанесения и повторяемость толщины. При значимых требованиях к моменту проводят квалификационные испытания на конкретной конструкции.
Заключение
Антифрикционные покрытия применяют для снижения трения в штоках, резьбах и других металлических сопряжениях трубопроводной арматуры. Эффект определяют не только свойства пленки, но и конструкция узла, подготовка поверхности, толщина и режим отверждения. Поэтому заявленное снижение момента подтверждают на собранной арматуре.
Следующий шаг для технической службы - определить обрабатываемые поверхности и собрать данные о материалах, рабочей среде, температуре и режиме движения. Затем следует сверить технологию с документацией выбранного покрытия и согласовать измерение момента до и после нанесения.