


Анаэробный герметик можно применять на окрашенной поверхности, но нельзя заранее считать, что он сохранит адгезию и полностью отвердится. Такие составы рассчитаны прежде всего на плотно подогнанные металлические соединения: для работы им нужны отсутствие воздуха и присутствие металла. Поэтому совместимость герметика с эмалью и прочность самой краски на металле нужно проверить до сборки узла.
Статья поможет инженерам, техническим специалистам и снабженцам оценить риски при герметизации окрашенных деталей. Разберем, когда покрытие мешает отверждению, как подготовить зону соединения, какие параметры учитывать и как проверить выбранную систему до применения на оборудовании.
Как работает анаэробный герметик на окрашенной поверхности
Анаэробный состав отверждается в ограниченном доступе воздуха и при контакте с металлом.
Его применяют в плотно подогнанных соединениях, например в резьбах и фланцах, а также для фиксации деталей. Он рассчитан на заполнение малого зазора: для анаэробных клеев и герметиков в техническом материале указан максимальный допустимый зазор около 0,1 мм.
Краска меняет условия контакта. Если герметик соприкасается не с металлом, а с покрытием, нельзя автоматически рассчитывать на отверждение и сцепление, характерные для металлического соединения. Результат зависит от конкретного состава, типа покрытия, подготовки поверхности и того, насколько прочно краска держится на основании.
Почему покрытие может стать слабым звеном
Даже если герметик сцепился с краской, это еще не подтверждает надежность всего узла. При слабой адгезии краски к металлу герметик будет удерживаться на покрытии, а не непосредственно на основании. При нагрузке разрушение может пройти по границе краски с металлом, а не по слою герметика.
Поэтому оценивать нужно два соединения: герметик с краской и краску с металлической деталью. Если данные о покрытии неизвестны, его прочность нельзя считать достаточной только по внешнему виду или по тому, что поверхность кажется ровной.
Когда окрашенная деталь требует отдельной проверки
Проверка особенно важна, если покрытие остается в рабочей зоне соединения и его невозможно удалить без изменения конструкции или защиты детали. Также следует учитывать пассивные поверхности и покрытия, для которых скорость и полнота отверждения могут отличаться от условий на чистом металле. В таких случаях применимость состава подтверждают технической документацией или испытанием.
Таким образом, анаэробный герметик и окрашенная поверхность не всегда несовместимы, но такое сочетание нельзя считать стандартным без проверки. Малый зазор сам по себе не устраняет влияние краски: он характеризует геометрию соединения, а не адгезию покрытия к основанию.
Как проверить адгезию герметика к краске
Проверку начинают не с выбора герметика, а с оценки окрашенной детали.
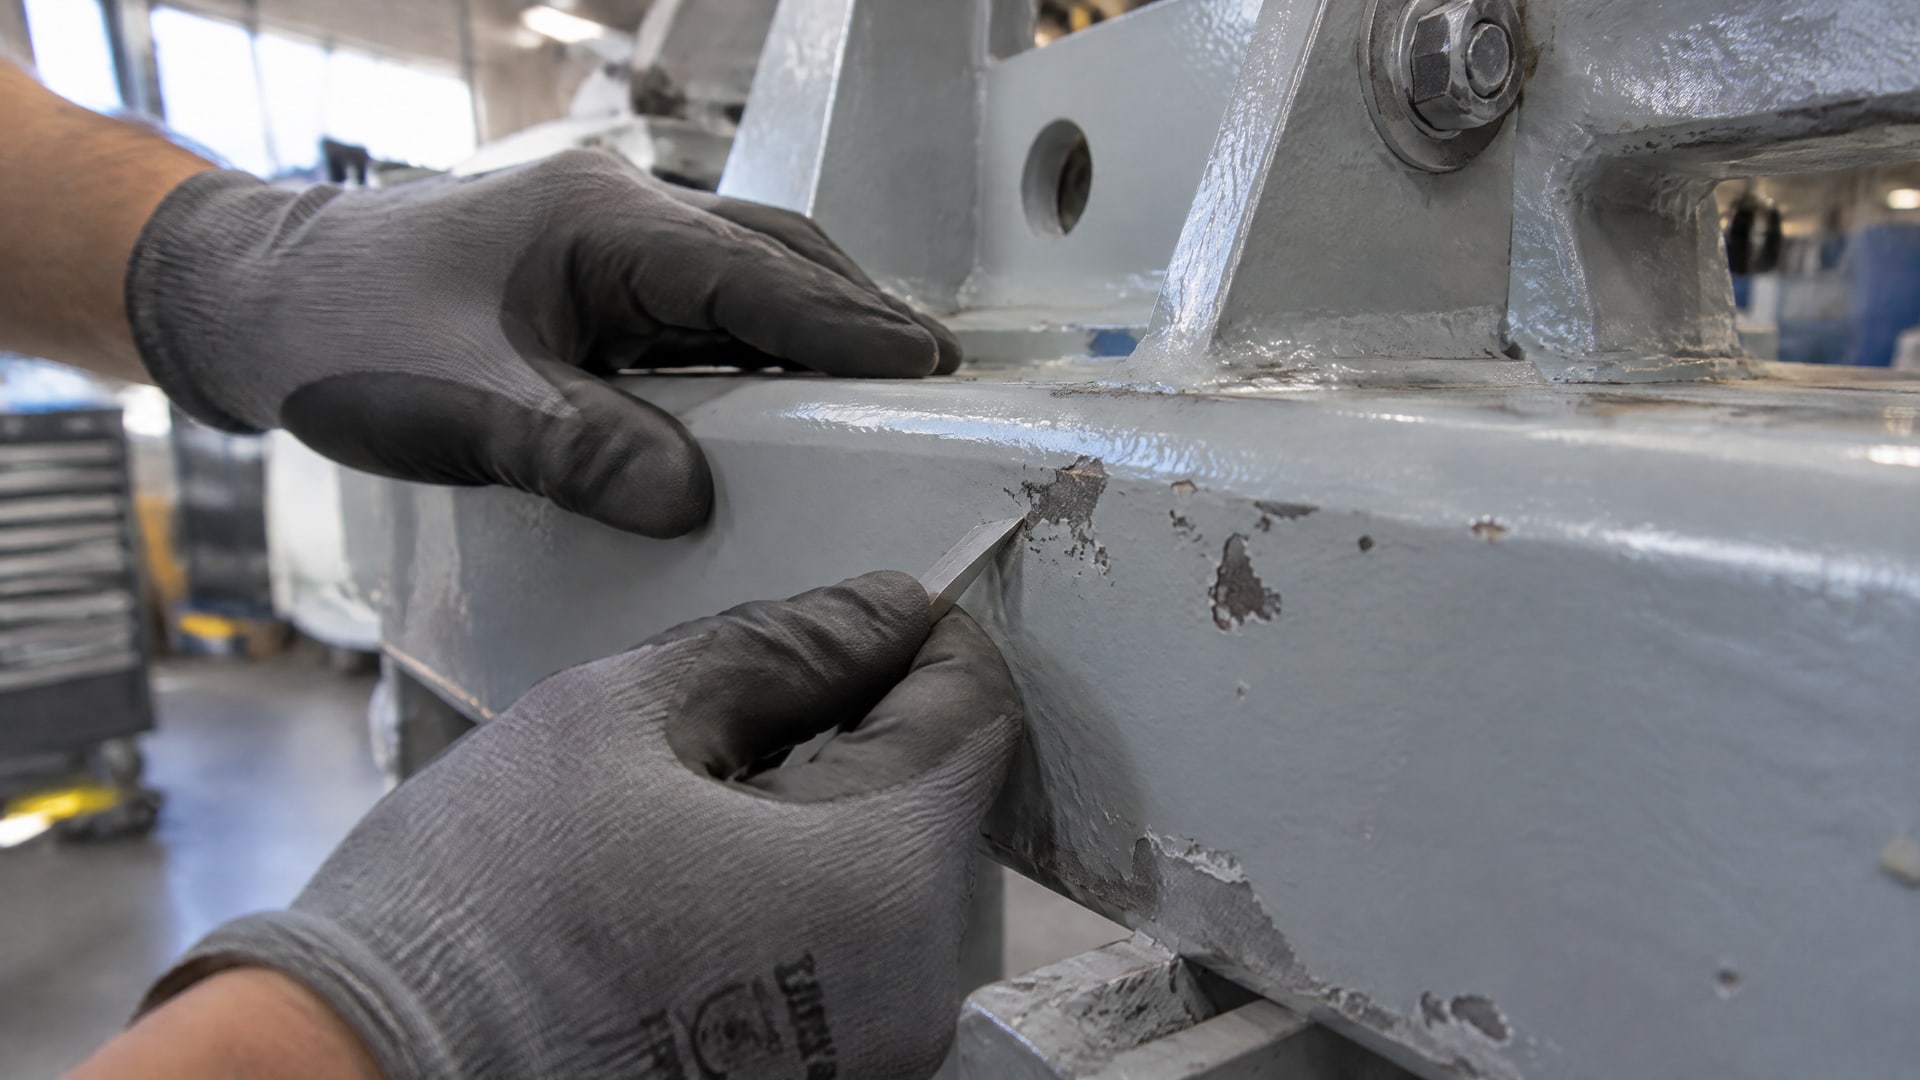
Нужно установить, какое покрытие нанесено, насколько прочно оно связано с металлом и остается ли краска непосредственно в зоне контакта. Если покрытие отслаивается или его сцепление с основанием не подтверждено, нанесение герметика поверх краски не решит проблему.
Для анализа совместимости полезно рассматривать всю систему: металл, лакокрасочное покрытие и герметик. Руководство по окрашиваемости швов предусматривает оценку покрытия как под герметиком, так и рядом с ним, в зонах A1 и A2. Для проверки совместимости существующего покрытия с последующим нанесением герметика и обратного сочетания применяется DIN 52452-4.
Что оценить до сборки
Сцепление краски с металлическим основанием в зоне шва.
Совместимость конкретного герметика с данным покрытием.
Состояние поверхности: наличие загрязнений, смазки и глянцевого слоя.
Геометрию соединения и соответствие малого зазора назначению состава.
Необходимость активатора или праймера для покрытия либо пассивного основания.
Испытание на образце должно воспроизводить реальную подготовку поверхности и условия контакта. Проверка на другой краске или на чистом металле не подтверждает поведение герметика на окрашенной детали. Если конструкция допускает локальное удаление покрытия, имеет смысл отдельно оценить вариант с контактом состава с чистым металлом и вариант с сохранением краски.
Как трактовать результат
Если герметик держится, но покрытие отслаивается от металла, узел нельзя считать надежным. Если состав не отверждается в зоне контакта или отделяется от краски, совместимость также не подтверждена. В обоих случаях следует пересмотреть подготовку, способ герметизации или саму конструкцию соединения.
Проверка адгезии герметика к краске нужна не только при первом выборе материала. Она актуальна при смене поставщика краски, изменении подготовки поверхности или переходе на другой герметик. Даже составы одного типа могут по-разному вести себя на окрашенных и пассивных поверхностях, поэтому решение следует привязывать к конкретной системе.
Подготовка окрашенной поверхности и зоны шва
Анаэробные составы лучше работают на чистых, сухих и обезжиренных поверхностях.
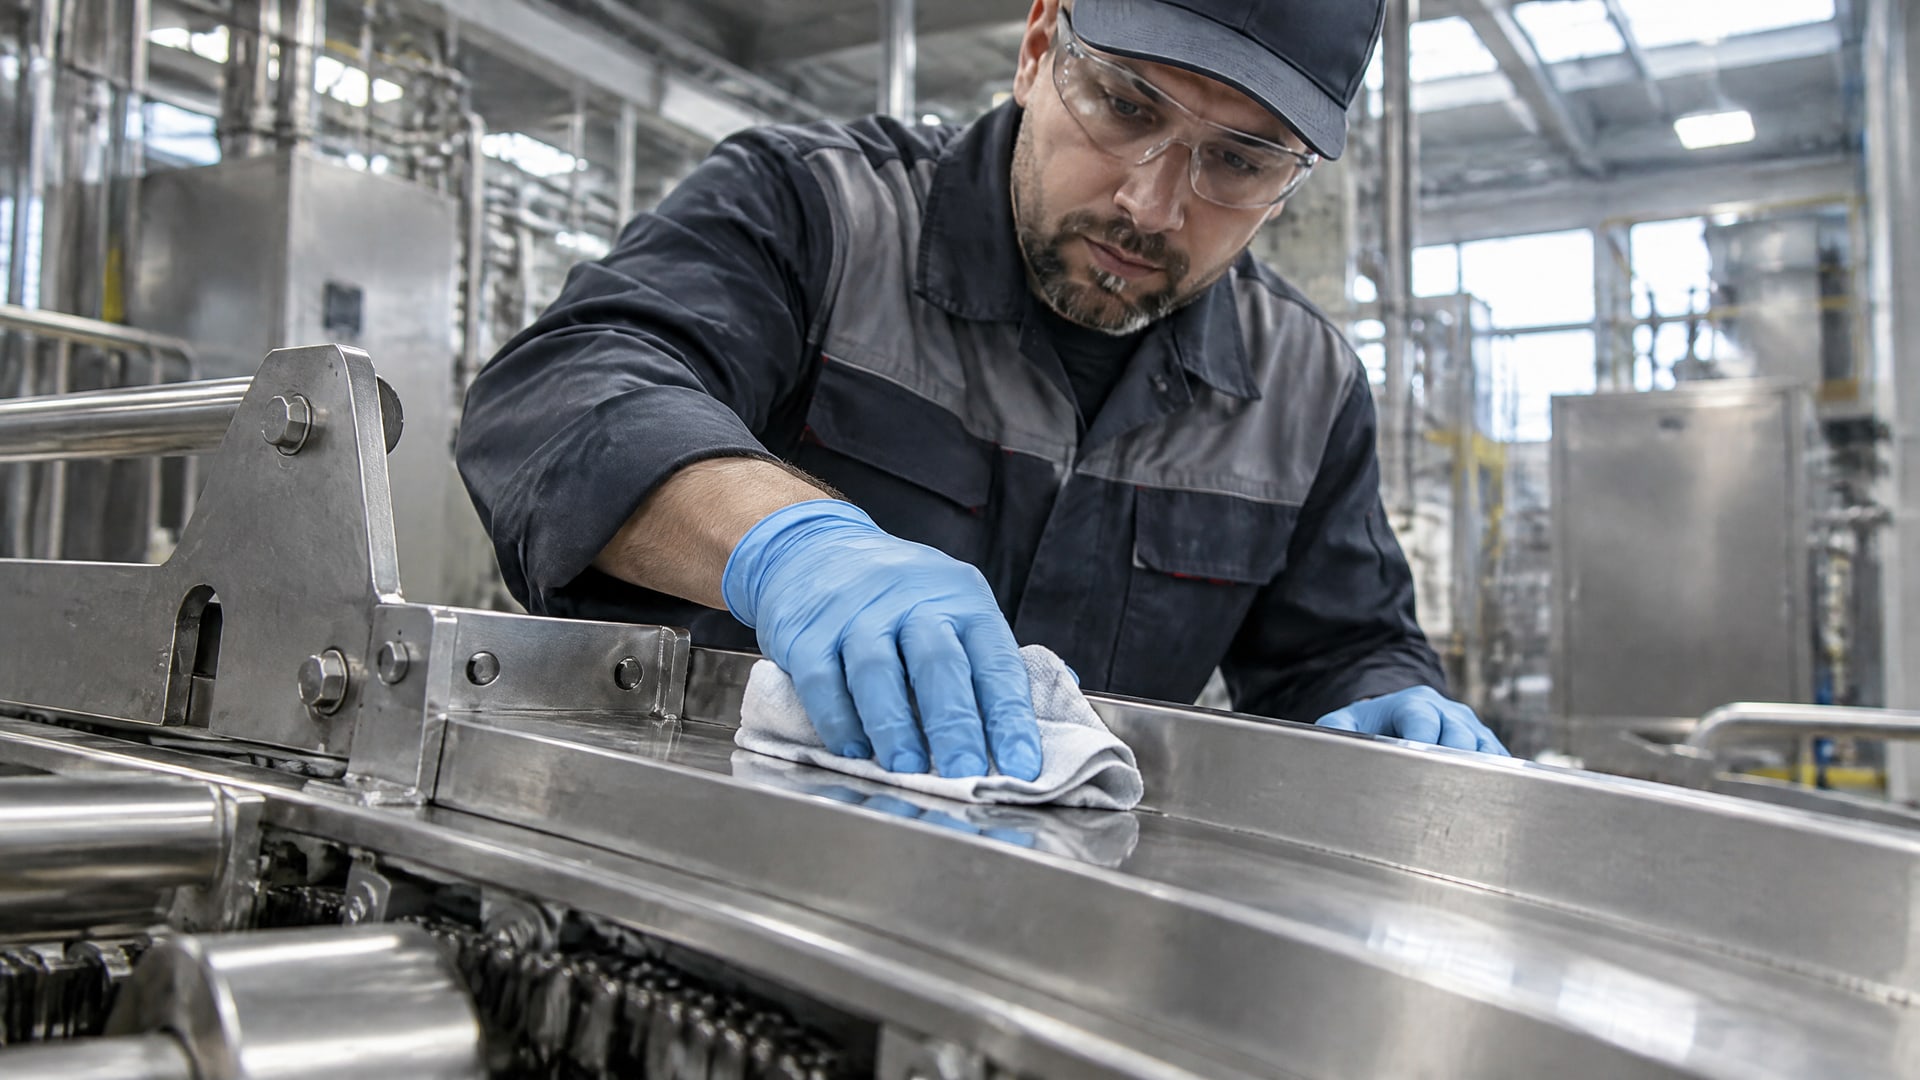
Перед нанесением нужно удалить загрязнения и смазку из зоны контакта. Если конструкция позволяет, краску в этой зоне можно удалить, чтобы обеспечить контакт герметика с металлом. Если покрытие необходимо сохранить, подготовку согласуют с требованиями к краске и выбранному составу.
В техническом описании для повышения прочности сцепления указана шероховатость порядка 25 мкм. Это не универсальное требование для любого лакокрасочного покрытия: механическая подготовка может повредить слой или снизить его сцепление с основанием. Поэтому матирование и удаление глянца применяют только после оценки покрытия и пробной проверки на образце.
Активатор и праймер
Для сложных оснований, включая оцинковку, цинковые покрытия и пассивные поверхности, праймер может повысить скорость и надежность отверждения. При нанесении ниже 5 °C в продуктовых рекомендациях указана желательность предварительной обработки активатором или праймером. Эти условия не отменяют проверку совместимости с краской: активатор не подтверждает, что само покрытие прочно держится на металле.
Если краску нельзя удалять, сначала сверяются с технической документацией герметика. В ней должно быть указано, допускается ли применение на окрашенных деталях, металлических покрытиях или иных сложных основаниях. При отсутствии такого указания до запуска работ проводят пробное испытание.
Практическая последовательность подготовки
Определить границы зоны контакта и установить, остается ли краска под герметиком.
Проверить состояние покрытия и его сцепление с металлом.
Очистить, высушить и обезжирить рабочую зону.
Выполнить матирование или локальное удаление краски, если это допустимо для детали.
При необходимости применить активатор или праймер, предусмотренный для выбранного состава.
Проверить результат на образце с тем же покрытием и аналогичной подготовкой.
Подготовка не должна сводиться к нанесению состава поверх загрязненного или влажного слоя. Также нельзя считать, что тонкий шов автоматически компенсирует недостаточную адгезию покрытия. Для анаэробного герметика имеют значение и геометрия зазора, и состояние поверхности, и доступ металла к зоне отверждения.
Герметизация окрашенных деталей: как выбрать решение
Выбор зависит от того, можно ли сохранить краску в зоне соединения и подтверждена ли совместимость материала с покрытием.
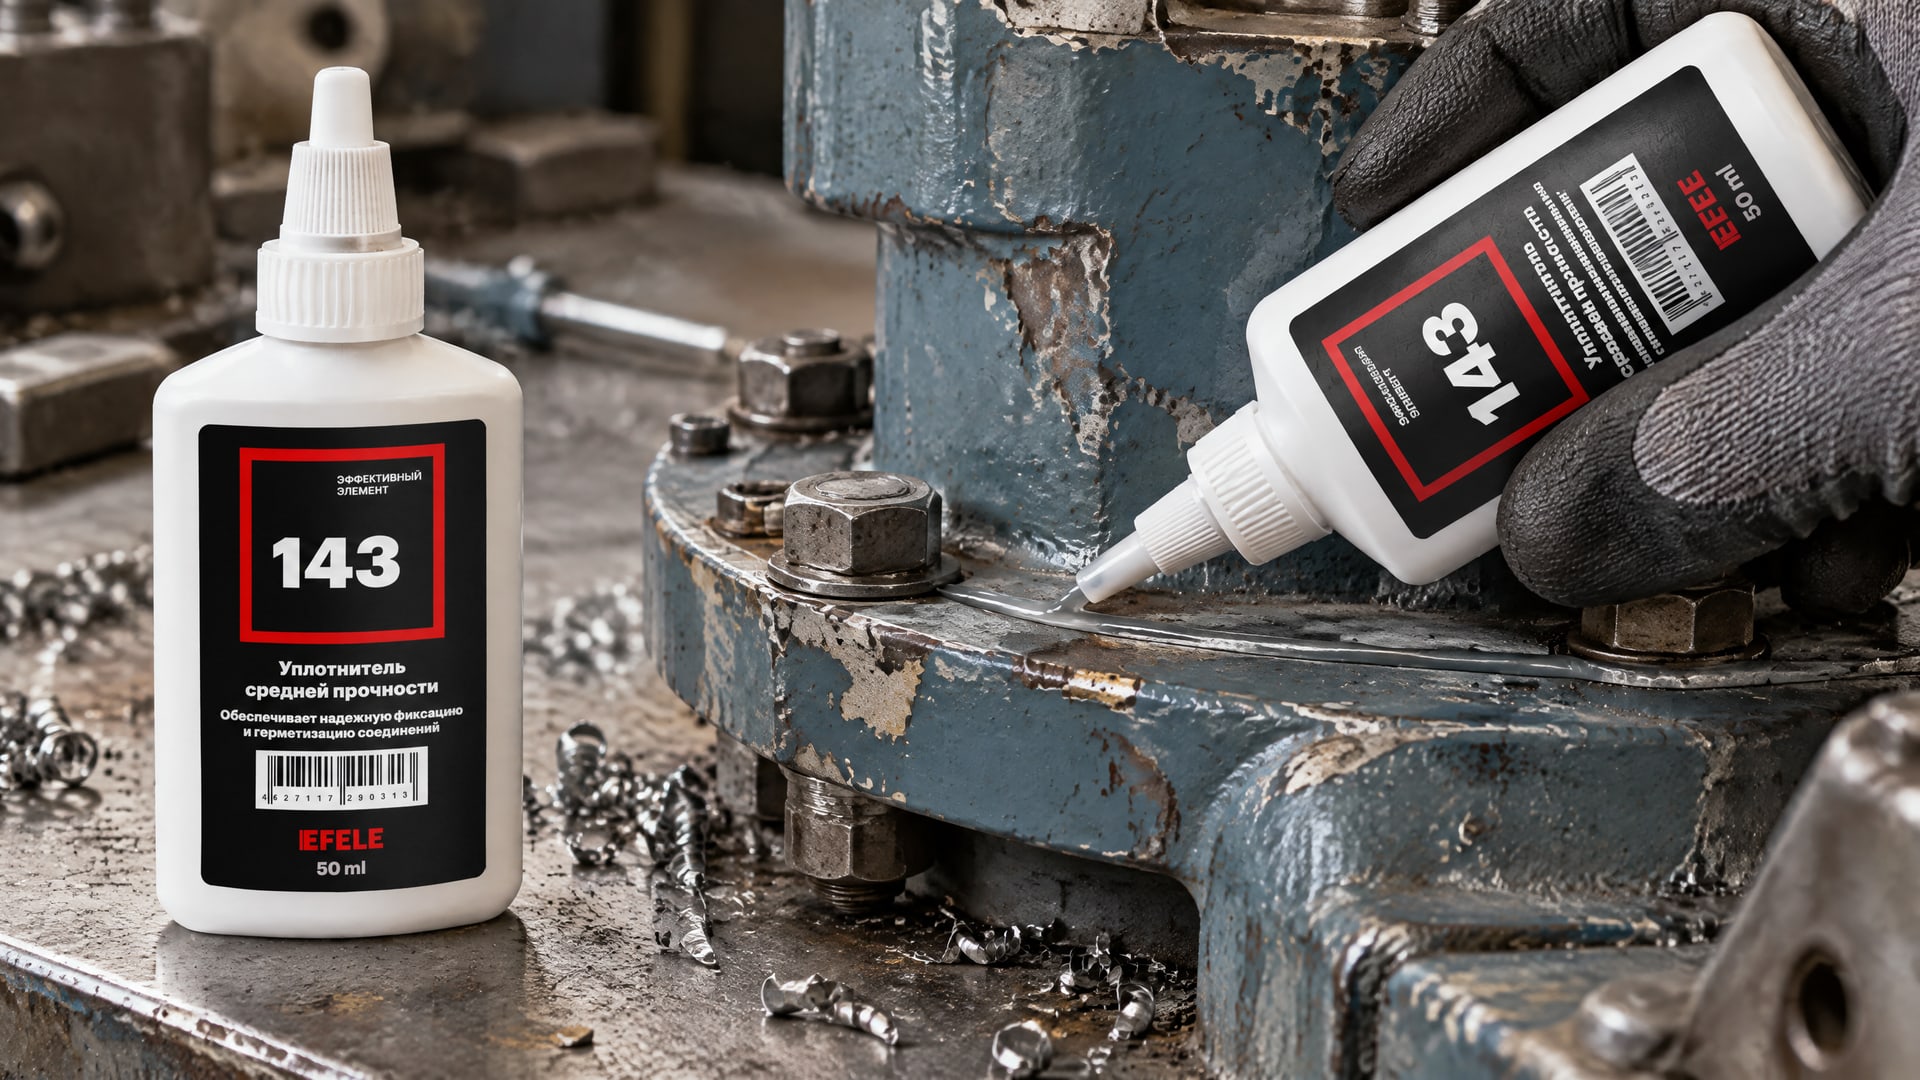
Если конструкция допускает контакт герметика с чистым металлом, это ближе к стандартному назначению анаэробных составов. Если краску необходимо оставить, выбирают продукт, в технической документации которого прямо предусмотрено применение на окрашенных или покрытых поверхностях.
Для фланца также важно, чтобы соединение соответствовало назначению состава и укладывалось в предел малого зазора: в техническом материале приведено значение около 0,1 мм. Если зазор больше, нельзя полагаться на то, что анаэробный герметик заполнит его так же, как плотно подогнанное соединение. В таком случае нужно оценить другой способ герметизации.
Что учитывать в эксплуатации
При выборе для узла с вибрацией оценивают не только удержание состава на поверхности, но и прочность краски на металлическом основании. Если возможны вымывание, фреттинг или холодный пуск, эти условия включают в проверку: испытание должно отражать реальные нагрузки и подготовку детали. Иначе положительный результат на ненагруженном образце не докажет пригодность системы для эксплуатации.
Для фланцевых соединений на окрашенных поверхностях, где требуется высокая адгезия и устойчивость к вибрациям, в подборе рассматривают анаэробный жидкий уплотнитель EFELE 143. При этом вопрос не ограничивается свойствами герметика: покрытие должно прочно держаться на основании, а совместимость системы следует подтвердить для конкретной краски и подготовки. Такой подход помогает учесть и риск нарушения лакокрасочного слоя, и условия работы узла.
Если предстоит последующее окрашивание герметизированного шва, совместимость покрытия с герметиком также проверяют отдельно. В руководстве по окрашиваемости указано, что краска должна заходить на кромку шва не более чем на 1 мм. Это ограничение относится к описанной системе окраски швов, поэтому его нельзя механически переносить на любые материалы без сверки с документацией.
Типичные ошибки при работе с анаэробом на окрашенном металле
Первая ошибка - считать, что любой анаэробный состав одинаково хорошо сцепляется с краской.
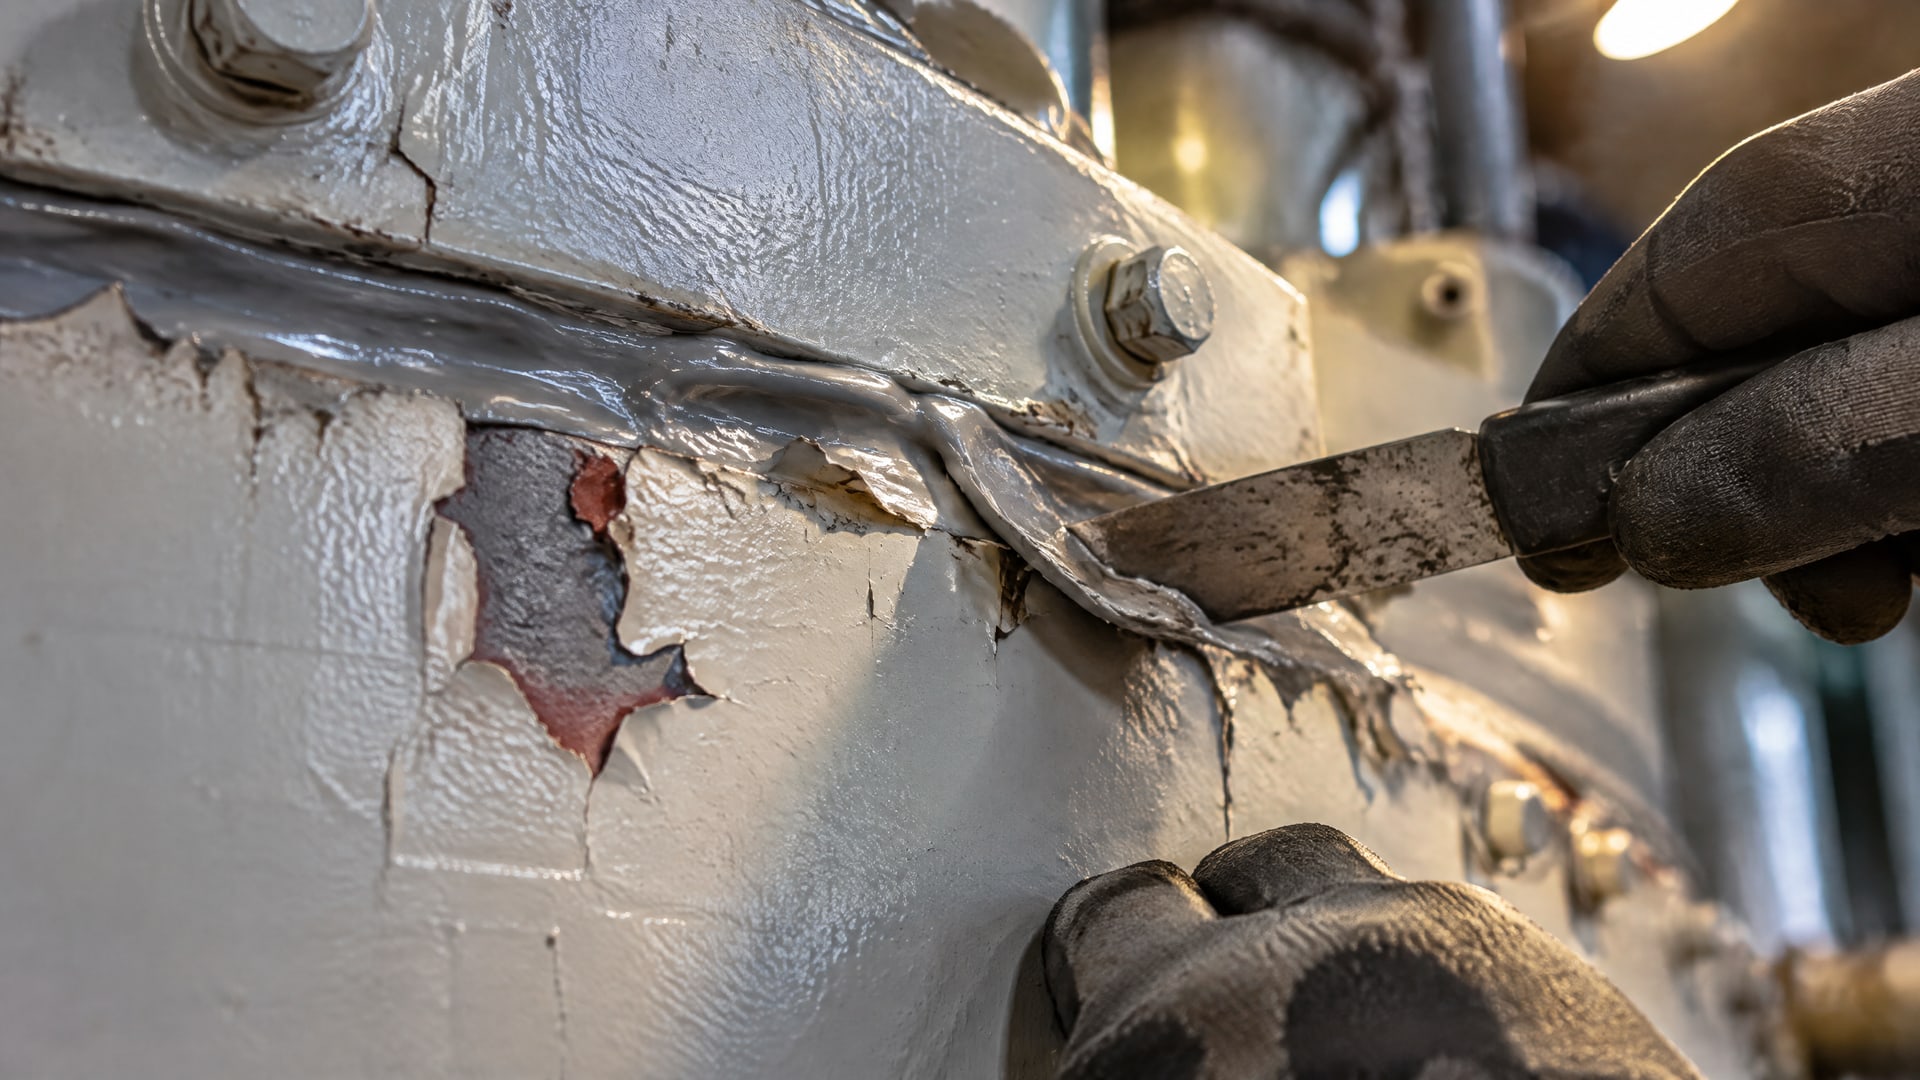
Назначение таких герметиков связано прежде всего с плотно подогнанными металлическими соединениями, а окрашенное основание создает дополнительный слой между составом и металлом. Поэтому совместимость герметика с эмалью должна быть подтверждена отдельно.
Вторая ошибка - оценивать результат только по тому, насколько прочно герметик держится на поверхности. Если слабым звеном остается краска, при нагрузке она может отделиться от металла вместе с герметиком. Проверка должна охватывать все границы сцепления, а не только контакт герметика с верхним слоем.
Ошибки подготовки и контроля
Наносить состав на грязную, влажную или обезжиренную не полностью поверхность.
Оставлять краску в зоне соединения, не проверив ее сцепление с основанием.
Считать активатор заменой проверке совместимости.
Игнорировать геометрию соединения и ограничение по малому зазору около 0,1 мм.
Переносить результат испытания с чистого металла на окрашенную деталь.
Красить поверх шва без оценки совместимости покрытия с герметиком.
Отдельная ошибка - полагать, что окрашенная поверхность не требует подготовки, если шов узкий. Чистота, сухость и обезжиривание важны и при небольшом зазоре. При этом механическое матирование или удаление краски допустимы только тогда, когда они не нарушают требования к защите детали и согласуются с технологией.
Для закупщика и инженера важен не только тип герметика, но и полнота технической документации. Если в ней не указана применимость к окрашенным деталям, следует запросить подтверждение совместимости или организовать пробное испытание. Это надежнее, чем переносить опыт применения на металлическом соединении на узел с лакокрасочным покрытием.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик прямо на эмаль?
Можно только после проверки совместимости конкретного состава с эмалью и прочности сцепления краски с металлом. Анаэробные герметики рассчитаны прежде всего на плотно подогнанные металлические соединения. Если покрытие остается в зоне контакта, без технического подтверждения или испытания нельзя считать адгезию достаточной.
Нужен ли праймер для герметизации окрашенных деталей?
Праймер может потребоваться для сложных или пассивных оснований, но сам по себе он не подтверждает сцепление краски с металлом. Сначала проверяют требования технической документации к покрытию и подготовке. При нанесении ниже 5 °C в приведенных рекомендациях указана желательность предварительной обработки активатором или праймером.
Какой зазор допустим для анаэробного герметика?
В техническом материале для анаэробных клеев и герметиков указан максимально допустимый зазор около 0,1 мм. Это значение относится к условиям применения, описанным для таких составов, и не доказывает совместимость с краской. Для конкретного продукта и соединения дополнительно сверяются с технической документацией.
Можно ли красить поверх анаэробного герметика?
Совместимость краски и герметика проверяют до нанесения на узел. Руководство по окрашиваемости швов ограничивает заход покрытия на кромку шва значением не более 1 мм. Это правило относится к рассматриваемой системе окраски, поэтому перед работой его сверяют с документацией на применяемые материалы.
Заключение
Анаэробный герметик можно использовать на окрашенной детали, если для конкретной системы подтверждены совместимость состава с покрытием, прочность сцепления краски с металлом и условия отверждения. Без такой проверки адгезия герметика к краске не гарантирует надежность соединения: ограничивающим звеном может стать само лакокрасочное покрытие.
Следующий шаг - сверить техническую документацию герметика с типом покрытия, определить возможность очистки или локального удаления краски и провести испытание на образце с той же подготовкой поверхности. Для соединения, где покрытие необходимо сохранить, оценивать нужно всю систему целиком, а не только сцепление герметика с верхним слоем.